I.Giriş
Enerji üretimi ve petrokimya işleme tesislerindeki endüstriyel boru sistemleri, aşırı basınç ve sıcaklık dalgalanmaları altında istikrarlı performans gösterebilen izolasyon vanalarına ihtiyaç duyar. Küçük çaplı kritik servis hatlarında, basınç sızdırmazlık kapaklı ve kama tipi sürgülü API 602 dövme çelik sürgülü vanalar, yüksek sıcaklık boru hatları için en yaygın olarak tercih edilen izolasyon çözümlerinden biri olmaya devam etmektedir. 2026 yılının ilk yarısına ait endüstri tedarik verilerine göre, Kuzey Amerika, Orta Doğu ve Güneydoğu Asya'da devam eden tesis yenileme projeleri ve daha sıkı kaçak emisyon kontrol gereksinimleri nedeniyle, enerji santrali buhar yardımcı sistemleri ve petrokimya rafineri proses hatları için küçük çaplı dövme sürgülü vana talepleri yıllık bazda %18.7 artmıştır.
Dökme çelik sürgülü vanaların aksine, dövme çelik konstrüksiyon, iç gözenekliliği ve büzülme kusurlarını ortadan kaldırarak, döngüsel termal yükleme için üstün mekanik bütünlük sağlar. Basınç sızdırmazlık kapak tasarımı, yüksek basınç sınıfları için geleneksel cıvatalı kapak yapılarının yerini alarak, kapak contasının sızdırmazlığını sağlamak için iç hat basıncından yararlanır. Bu kendiliğinden sızdırmazlık mekanizması, tamamen kapalıyken sıkı metal-metal oturma sağlayan katı veya esnek bir kama sürgülü vana ile eşleştirilir ve bu da düzeneği kısma hizmetinden ziyade izolasyon görevi için uygun hale getirir. Bu makale, basınç sızdırmazlık kapaklı API 602 dövme çelik kama sürgülü vanalar için tasarım prensipleri, malzeme seçimi, teknik performans, endüstri uyumluluğu, uygulama senaryoları, fabrika test kriterleri, kurulum kılavuzu, bakım en iyi uygulamaları ve yaşam döngüsü maliyet analizi konularını kapsamaktadır.
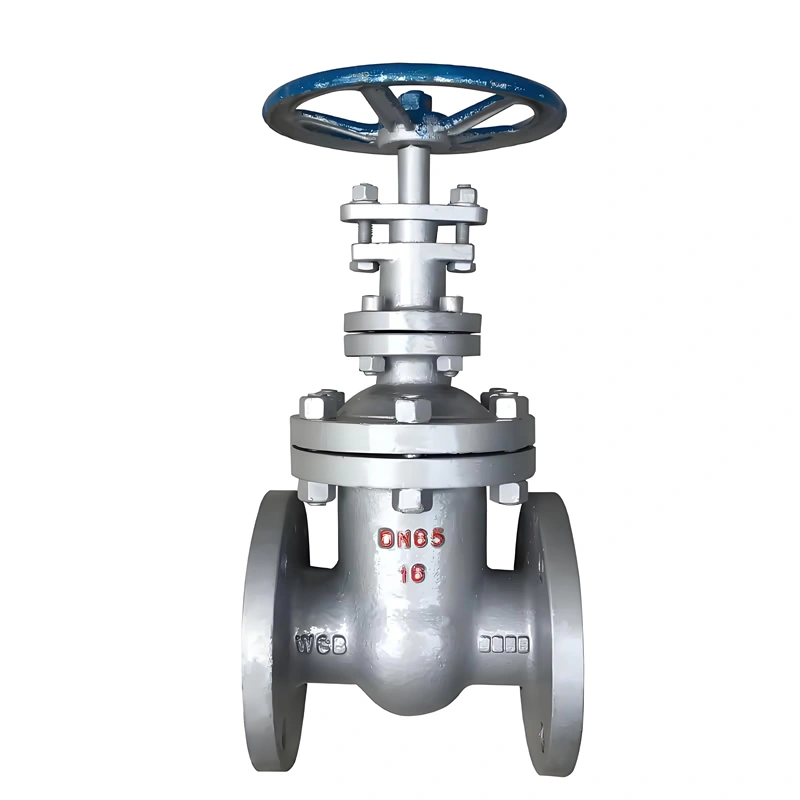
II. Tasarım Standartları ve Temel Teknik Kapsam
A. Tasarım ve Üretim Standartlarının Düzenlenmesi
Tüm vanalar, küresel olarak kabul görmüş endüstri standartlarına uygun olarak tasarlanmış ve üretilmiştir; bu da EPC yüklenicileri, proses mühendisleri ve son kullanıcı varlık sahipleri için üçüncü tarafça doğrulanabilir uyumluluk sağlar.
- API 602Petrol ve doğal gaz endüstrileri için NPS 4'e (DN100) kadar kompakt dövme çelik sürgülü, küresel ve çek valfler için temel standart. Bu standart, küçük çaplı dövme valfler için minimum duvar kalınlığını, mil patlamasını önlemeyi, arka oturma yeri yapısını, malzeme gereksinimlerini ve boyutsal kısıtlamaları tanımlar.
- ASME B16.34: Vanalar için basınç-sıcaklık derecelendirme standardı; her bir gövde malzemesi ve basınç sınıfı için tanımlanmış sıcaklık noktalarında izin verilen maksimum çalışma basıncını belirler.
- ASME B16.10Vana değişimi ve boru hattı yerleşim tasarımı sırasında değiştirilebilirliği sağlayan, vana yüzeyleri ve uçtan uca boyut standardı.
- ASME B16.5Flanşlı uç varyantları için flanş boyut standardı; yükseltilmiş yüzey ve halka tipi bağlantı flanşı seçeneklerini içerir.
- API 598Valf muayenesi ve basınç testi standardı; gövde hidrostatik testi, oturma yeri sızıntı testi, arka oturma yeri testi ve görsel muayene kabul kriterlerini kapsar.
- NACE MR0175 / ISO 15156: Asidik ortamlarda kullanım için malzeme gereksinimi standardı; hidrojen sülfür içeren ortamlarda sülfür kaynaklı gerilme çatlamasını önlemek için malzeme sertliğini sınırlandırır.
B. Boyut ve Basınç-Sıcaklık Çalışma Aralığı
API 602 standardı, nominal boyutu NPS 1/4 (DN8) ile NPS 4 (DN100) arasında sınırlandırır. Basınç sınıfı seçenekleri, Sınıf 150'den Sınıf 2500'e kadar uzanır. A105 dövme karbon çelik gövde için , Sınıf 800'de ortam sıcaklığında (38°C) izin verilen maksimum çalışma basıncı 138 bar iken, 425°C'de MAWP 74 bar'a düşer. A182 F22 gibi alaşımlı çelik gövde malzemeleri için, yüksek sıcaklıkta buhar ve ağır hidrokarbon hizmeti için sürekli çalışma sıcaklığı 593°C'ye kadar çıkabilir.
- Çalışma sıcaklığı aralığı: Gövde ve iç döşeme malzemesi seçimine bağlı olarak -29°C ile +593°C arası.
- Uç bağlantı seçenekleri: Soket kaynağı, alın kaynağı, dişli NPT, flanşlı RF veya RTJ.
- Akış yolu: Basınç düşüşünü en aza indirmek ve gerektiğinde küçük çaplı hatlarda boru temizleme işlemine olanak sağlamak için iç çapı boru iç çapına uyacak şekilde tasarlanmış tam portlu yapı.
- Çalışma tipi: Standart konfigürasyonda dıştan vidalı ve mafsallı (OS&Y) manuel el çarkı; uzaktan otomatik izolasyon için isteğe bağlı ek donanım olarak pnömatik, elektrikli ve hidrolik aktüatörler mevcuttur.
C. Basınç Sızdırmazlık Kapağının Çalışma Prensibi
Yüksek basınçlı, yüksek sıcaklıklı API 602 sürgülü vanaları, geleneksel cıvatalı kapaklı vanalardan ayıran en önemli özellik, basınç sızdırmazlık kapağıdır.
- A. Cıvatalı kaput tasarımları, gövde ile kaput arasındaki contayı sıkıştırmak için cıvata gerilimine dayanır. İç basınç arttıkça, gövde ile kaput arasındaki ayırma kuvveti artar ve bu da daha ağır cıvatalama ve daha büyük flanş profilleri gerektirir. Yüksek sıcaklıklarda, cıvata gevşemesi zamanla kademeli conta sızıntısına yol açabilir.
- B. Basınç sızdırmazlık başlığı, ters çevrilmiş bir basınç halkası ve esnek grafit veya metal C halka contası kullanır. Boru hattının iç basıncı arttıkça, ortam başlık tertibatına yukarı doğru baskı uygular ve bu da sızdırmazlık halkasının gövde ve başlık birleşme yüzeylerine daha sıkı bir şekilde oturmasını sağlar. Hat basıncı yükseldikçe sızdırmazlık performansı artar; bu, cıvatalı başlık yapılarının davranışının tam tersidir.
- C. Basınç sızdırmazlık tasarımı, kapak cıvata yükü gereksinimlerini önemli ölçüde azaltır. Cıvatalar yalnızca valf montajı, başlatma ve basınçsız koşullar sırasında kapak tertibatını sıkıştırmak için kullanılır. Sistem çalışma basıncına ulaştığında, proses ortamı birincil sızdırmazlık kuvvetini sağlar. Bu, termal döngü altında cıvata yorulma riskini azaltır ve kaçak emisyon potansiyelini en aza indirir.
D. Kama Kapı Sızdırmazlık Mekanizması
API 602 dövme çelik sürgülü vanalar için iki ana kama tipi sürgülü vana çeşidi mevcuttur: katı kama ve esnek kama.
- Katı Kama KapıTek parça, katı dövme kama. Sağlam yapısal rijitlik ve mükemmel sızdırmazlık sağlar. Katı kama tasarımları, sabit sıcaklıkta, döngüsel olmayan servisler için tercih edilir; örneğin sabit yüklü buhar hatları veya sıvı hidrokarbon izolasyonu. Sınırlama: Katı kamalar, valf gövdesi ve kama arasında büyük termal genleşme farklarına maruz kalırlarsa sıkışabilirler, bu nedenle hızlı sıcaklık döngüsü gerektiren servisler için önerilmezler.
- Esnek Kama Kapısı: Yaylı veya bölümlü kama yüzeyine sahip bölünmüş kama yapısı. Esnek tasarım, sıcaklık dalgalanmaları altında gövde termal deformasyonunu telafi ederek kama ve oturma halkaları arasında tutarlı temas sağlar. Esnek kama vana modelleri, termal döngülerin sık olduğu enerji santrali yardımcı buhar hatları için varsayılan seçimdir.
Her iki kama tipi de metalden metale sızdırmazlık özelliğine sahiptir. Koltuk yüzeyleri, yüksek diferansiyel basınç altında açılıp kapanırken aşınma direnci ve sürtünme önleyici özellikler sağlayan Stellite alaşım kaplama ile sertleştirilebilir. Stellite sert kaplama, koltuk yüzeyinin sertliğini tipik olarak minimum 38 HRC'ye çıkararak, tekrarlanan çalışma sırasında malzeme transferini ve koltuk hasarını azaltır.
III. Gövde, Kaput ve İç Döşeme İçin Malzeme Seçimi
API 602 dövme çelik sürgülü vanalar için malzeme seçimi, malzeme uyumluluğunun sıcaklık sınırlarını, korozyon direncini, asidik gaz uygunluğunu ve kullanım ömrünü doğrudan belirlemesi nedeniyle en kritik mühendislik kararıdır. Tüm dövme ham maddeler, kapalı kalıp dövme işlemiyle üretilir, ardından iç kusurları ortadan kaldırmak için ısıl işlem ve tahribatsız muayeneden geçirilir.
- Gövde ve Kaput Malzeme Seçenekleri
- A105 Karbon Çeliği: En yaygın genel amaçlı dövme çeliktir. -29°C ile 425°C arasında asit içermeyen buhar, su, yağ ve gaz uygulamaları için uygundur. Düşük sıcaklık dayanıklılığını artırmak için A105N normalleştirilmiş varyantı kullanılır.
- A182 F11 Krom Molibden Alaşımlı Çelik: 550°C'ye kadar yüksek sıcaklıkta buhar ve hidrokarbon uygulamaları için 1.25Cr-0.5Mo alaşımı olup, kazan besleme suyu ve rafineri sıcak proses hatlarında yaygın olarak kullanılmaktadır.
- A182 F22 Krom Molibden Alaşımlı Çelik: Üstün sürünme direncine sahip 2.25Cr-1Mo alaşımı, yüksek sıcaklıkta ağır yağ ve aşırı ısıtılmış buhar uygulamaları için 593°C'ye kadar sürekli çalışma için derecelendirilmiştir.
- A182 F304 / F316 Paslanmaz Çelik: Aşındırıcı proses ortamları, asidik kondensat ve düşük sıcaklıklı kriyojenik servisler için olup, sıcaklık limitleri karbon içeriğine ve karbür stabilizasyonuna göre ayarlanmıştır.
- Trim Parçaları (Kama, Oturma Halkaları, Mil)
- Gövde malzemesi: Standart olarak korozyon direnci ve yüksek çekme dayanımı sağlayan A182 F6a martensitik paslanmaz çelik. Asidik ortamlarda kullanım için, sülfür kaynaklı gerilme çatlamasını önlemek amacıyla gövde malzemesinin NACE sertlik sınırları olan 22 HRC'nin altında bir sertliğe sahip olması gerekir.
- Oturma yüzeyi ve kama yüzeyi: Yüksek sıcaklıkta aşındırıcı uygulamalar için standart olarak Stellite No.6 sert kaplama kullanılır. Alternatif seçenekler arasında, aşındırıcı olmayan temiz ortamlar için kobalt içermeyen sert kaplama veya krom kaplama bulunur.
- Conta ve salmastra malzemeleri: Standart yüksek sıcaklık uygulamaları için esnek grafit; basınç sızdırmazlık bağlantıları için metal C halkaları; mil sızdırmazlığı için PTFE veya grafit kompozit salmastra.
Her vana için malzeme izlenebilirliği sağlanmaktadır. Her dövme parça, kimyasal bileşimi ve akma dayanımı, nihai çekme dayanımı ve düşük sıcaklık uygulamaları için Charpy darbe testi verileri de dahil olmak üzere mekanik test sonuçlarını kapsayan fabrika test raporlarına bağlanan bir ısı numarası taşır.
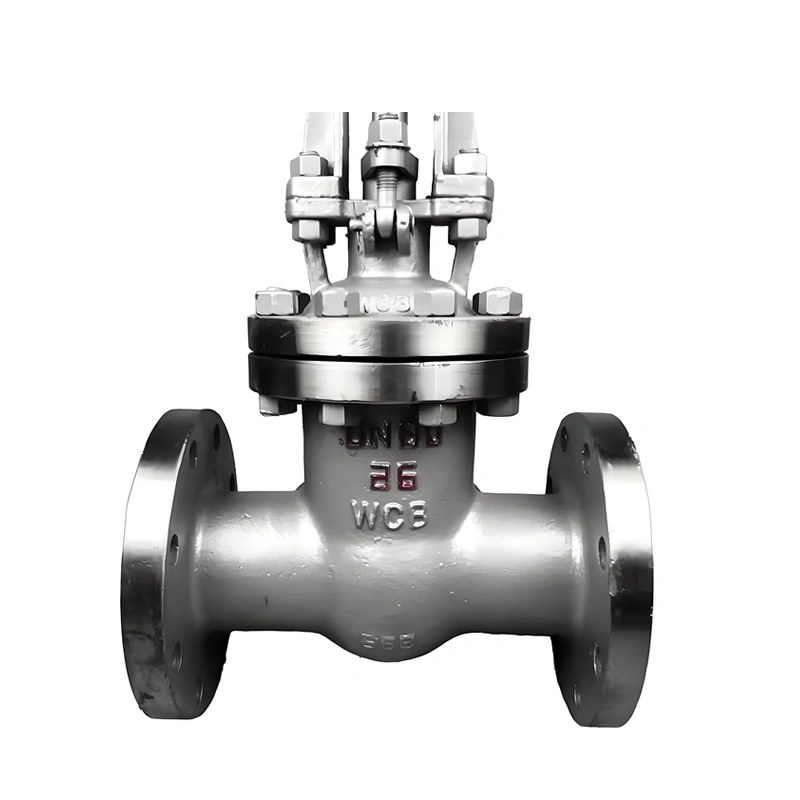
IV. Enerji ve Petrokimya Endüstrilerindeki Uygulama Profilleri
A. Enerji Üretimi Sektöründeki Uygulamalar
Enerji santralleri, yardımcı buhar sistemleri, kazan besleme suyu, tahliye hatları ve numune alma noktaları için basınç sızdırmaz kapaklı, küçük çaplı API 602 dövme çelik sürgülü vanalara büyük ölçüde bağımlıdır. Sektör istatistikleri, 2025-2026 yıllarında API 602 vana tedarik hacminin yaklaşık %41'inin enerji üretim tesislerinin yenilenmesine ve yeni inşa edilen kombine çevrim enerji santrallerine ayrıldığını göstermektedir.
- Aşırı ısıtılmış buhar yardımcı boru tesisatı: Kazan tamburları, ısı eşanjörleri ve buhar dağıtım hatları arasında yüksek basınçlı doymuş ve aşırı ısıtılmış buhar hatları. Bu sistemler 80 bar ile 220 bar arasında basınçlarda ve 400°C ile 560°C arasında sıcaklıklarda çalışır. Basınç sızdırmaz kapaklı sürgülü vanalar, kazan çalıştırma, kapatma ve ekipman bakımı sırasında güvenilir izolasyon sağlar.
- Kazan tahliye ve drenaj hatları: İki fazlı buhar-su akışı, termal şok ve partikül taşınması ile aralıklı çalışma. Sertleştirilmiş kama yuvaları, tahliye olayları sırasında aşınmaya karşı direnç gösterir.
- Besleme suyu izolasyon ve numune alma hatları: Cihaz bakımı sırasında sızıntıyı önlemek için sıkıca kapatılmış, temiz yüksek basınçlı su servisi.
- Türbin jeneratörleri için hidrojen soğutma devresi izolasyonu: NACE uyumlu malzeme seçimi ve kaçak emisyon dolgu sistemleri gerektiren asidik veya yüksek saflıkta hidrojen servisi.
Önemli not: Sürgülü vanalar, tamamen açık veya tamamen kapalı izolasyon görevi için tasarlanmıştır. Kısma işlemi için uygun değildirler. Kısmi açılma, kama ve oturma yüzeylerinde yüksek hızlı akışa neden olur; bu da sert kaplamayı hızla aşındırır ve kalıcı oturma yeri sızıntısına yol açar.
B. Petrokimya ve Rafineri Endüstrisi Uygulamaları
Petrokimya rafinerileri, hidrokraking üniteleri ve gaz işleme tesisleri, küçük çaplı proses hatları, enstrüman kök vanaları, baypas hatları ve ısı eşanjörleri ve reaktörler için izolasyon amacıyla API 602 dövme çelik kama tipi sürgülü vanalar kullanmaktadır.
- Hidrokarbon işleme hatları: Yüksek sıcaklık ve basınçta sıcak ham petrol, vakum distilatı, ağır yakıt yağı ve nafta işleme.
- Asit gazı ve amin arıtma üniteleri: H₂S mevcut olduğunda, tüm ıslak malzemeler NACE MR0175 standardına uygun olmalıdır. Sülfür gerilme çatlaması kaynaklı arızayı önlemek için tüm dövme ve işlenmiş parçaların sertlik kontrolü zorunludur.
- Isı eşanjörü baypas ve tahliye hatları: Bakım ve onarım çalışmaları sırasında sık sık izolasyon uygulanır, bu da döngüsel ısıtma ve soğutmaya yol açar. Termal deformasyonu karşılamak için esnek kama varyantları seçilir.
- Katalizör reformeri yardımcı boru tesisatı: Yüksek sıcaklıkta hidrojen açısından zengin proses ortamı olup, düşük kaçak emisyonlu boru dolgu malzemesi ve sıkı malzeme kontrolleri gerektirir.
Petrokimya projelerinde, EPC mühendisleri genellikle kritik küçük çaplı izolasyon için API 602 basınç sızdırmazlığı sağlayan sürgülü vanaları tercih ederler; bu vanalarda cıvatalı kapaklı vanaların tekrarlanan termal döngülerden sonra daha yüksek sızıntı oranları gösterdiği görülmüştür. Büyük rafinerilerden gelen varlık güvenilirlik raporları, basınç sızdırmazlığı sağlayan dövme kapaklı sürgülü vanaların, sürekli yüksek sıcaklıkta buhar servisi için 7.2 yıllık ortalama bakım aralığına ulaştığını, aynı çalışma koşullarında eşdeğer cıvatalı kapaklı dövme vanalar için ise bu sürenin 4.8 yıl olduğunu göstermektedir.
V. Fabrika Denetimi ve Performans Testi Rejimi
Her bir API 602 dövme çelik sürgülü vana, API 598 gerekliliklerine uygun olarak sevkiyat öncesinde tanımlanmış bir dizi inceleme ve testten geçer. İnceleme kayıtları saklanır ve son kullanıcı kalite doğrulaması için vana dokümantasyon paketinin bir parçası olarak sağlanabilir.
A. Malzeme Doğrulama ve Tahribatsız Test
- Ham dövme muayenesi: Fabrika test sertifikalarının incelenmesi, ısı numarası doğrulaması, kimyasal ve mekanik özelliklerin doğrulanması.
- Dövme Tahribatsız Muayene (NDE): Gövde ve kaput dövmelerinin iç katmanlaşmalarını, boşluklarını veya kalıntılarını tespit etmek için ultrasonik test (UT). İşleme sonrası ferritik çelik bileşenlerde yüzey çatlaklarını tespit etmek için manyetik parçacık testi (MT). Paslanmaz çelik trim parçaları için sıvı penetrant testi (PT).
- Boyutsal kontrol: Gövde duvar kalınlığı, delik çapı, flanş veya kaynak ucu boyutları, yüz yüze boyut, mil hareketi, el çarkı çalışma stroku ve oturma yeri temas geometrisinin kontrolü. Tüm ölçümler ASME ve API boyutsal toleranslarına uygun olmalıdır.
B. Basınç Testi Sırası
Tüm basınç testleri ortam sıcaklığında, ulusal ölçüm standartlarına göre kalibre edilmiş basınç göstergeleri kullanılarak gerçekleştirilir.
- Gövde Hidrostatik Testi: Vana kısmen açık, vana sınıfının izin verilen maksimum çalışma basıncının 1.5 katına kadar basınçlandırılır. NPS 4 ve daha küçük vanalar için bekleme süresi minimum 60 saniyedir. Kabul kriterleri: Görünür sızıntı yok, terleme yok, gövde veya kapak tertibatında kalıcı deformasyon yok.
- Sızdırmazlık Elemanı Hidrostatik Testi: Vana tamamen kapalıyken, kapatma elemanının bir tarafına basınç uygulanır, diğer taraf ise havalandırılır. Test basıncı MAWP'nin 1.1 katıdır. Test, karşı tarafta da tekrarlanır. Kabul şartı: Bekleme süresi boyunca sızdırmazlık elemanından görünür sızıntı olmaması.
- Arka Oturma Testi: Valf, milin arka oturma yüzeyi gövdenin arka oturma yüzeyine temas edene kadar tamamen açılır. Arka oturma sızdırmazlık özelliğini doğrulamak için valf boşluğuna basınç uygulanır. Arka oturma özelliği, sistem basıncı altında salmastra değişimine olanak tanır; bu da API 602 standardının zorunlu bir gerekliliğidir.
- Pnömatik oturma yeri testi (isteğe bağlı): Kaçak emisyon açısından kritik servislerde, oturma yerinin sızdırmazlığını doğrulamak için 0.6 MPa'da hava testi yapılabilir; bu test genellikle hidrojen ve hafif hidrokarbon servislerinde talep edilir.
C. Fonksiyonel ve Görsel İnceleme
- Tam strok çalışma testi: Manuel el çarkı tamamen kapalı konumdan tamamen açık konuma kadar çalıştırılarak, milin düzgün hareketi, sıkışma olmaması ve doğru hareket durdurma mekanizmasının devreye girmesi doğrulanır.
- Mil contası ayar kontrolü: Aşırı mil sürtünmesi olmadan contanın eşit şekilde sıkıştırıldığını doğrulayın.
- Görsel inceleme: Yüzey kalitesinin doğrulanması, işaretleme kontrolü, boya veya kaplama incelemesi, uç koruma kapağının takılması.
- Dokümantasyon paketi derlemesi: Malzeme MTC'si, tahribatsız muayene raporları, test sertifikaları, boyut verileri, işletme ve bakım kılavuzu.
VI. Yüksek Sıcaklık Boru Hattı Sistemleri için Kurulum Kılavuzu
Doğru montaj, vananın sızdırmazlık performansını ve kullanım ömrünü doğrudan etkiler. Birçok saha sızıntısı olayı, vana üretim kusurlarından ziyade, yanlış boru hizalaması, termal gerilim transferi veya yanlış torklama prosedürlerinden kaynaklanmaktadır. A. Boru hizalaması ve desteği
- Vana, hizalama hatasından kaynaklanan dış boru yüklerini absorbe etmemelidir. Vana flanşlarına veya kaynak uçlarına uygulanan boru kuvvetleri ve momentleri, ASME B31.3 proses borulama izin verilen sınırları içinde kalmalıdır. Aşırı eğilme gerilimi, vana gövdesini deforme edebilir ve sızdırmazlık contasında sızıntıya neden olabilir.
- Vana gövdesine aktarılan ölü ağırlığı ve termal genleşme yüklerini azaltmak için vana yakınına boru destekleri takın. Vanayı borulama için ankraj noktası olarak kullanmaktan kaçının. B. Kaynaklı uçlu vanalar için kaynak prosedürü
- Soket kaynaklı ve alın kaynaklı API 602 dövme sürgülü vanalar için kaynak prosedürü yeterlilik belgesi gereklidir. Vana iç parçalarının aşırı ısınmasını ve oturma yüzeyinin veya salmastranın hasar görmesini önlemek için ısı girişi kontrol edilmelidir. Bazı uygulamalarda, trim parçalarını korumak için kaynak işleminden önce iç parçaların çıkarılması gerekebilir.
- Kaynak işleminden sonra, alaşımlı çelik gövde malzemeleri için kaynak artık gerilimini gidermek amacıyla kaynak sonrası ısıl işlem gerekebilir. Isıl işlem döngüsü, mil salmastrası ve contaların sıcaklık sınırlarını aşmamalıdır. C. Montaj sırasında valf konumu
- Tercih edilen düzenleme, vananın mili dikey konumda ve el çarkı üstte olacak şekilde takılmasıdır. Yatay mil montajı da mümkündür ancak salmastra aşınma oranını artırır ve daha sık salmastra bakımı gerektirebilir.
- Akış yönünü doğrulayın: Kama tipi sürgülü vanalar kapatma işlemi için çift yönlüdür, ancak ilerideki sorun gidermeyi kolaylaştırmak için akış yönü proje borulama şemasıyla eşleşmelidir. D. Devreye alma öncesi hazırlık
- Sistem basınç testinden önce, hidrotest ortamının valf deliğinden geçmesine izin vermek için valfi tamamen açın. Proje tasarımında valf yuvasının tam hidrotest basıncına maruz kalmasına açıkça izin verilmediği sürece, valf kapalıyken asla sistem hidrotesti yapmayın.
- Çalıştırmadan önce kaynak cürufu, metal talaşları, kum ve inşaat artıklarını temizlemek için boru hattını iyice yıkayın. Kama ve yuva arasına sıkışan katı parçacıklar, sertleştirilmiş sızdırmazlık yüzeylerini çizecek ve kapatma performansını kalıcı olarak düşürecektir.
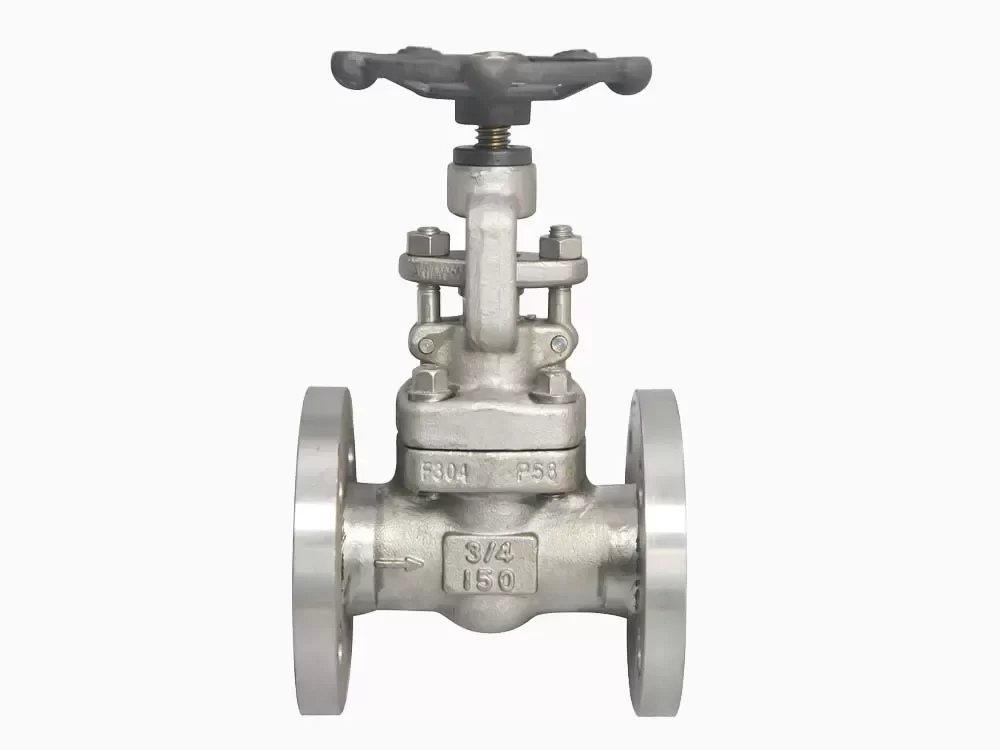
VII. Çalıştırma, Bakım ve Arıza Giderme
A. İşletmede En İyi Uygulamalar
- Çalışma döngüsü: Vanayı tamamen açın veya tamamen kapatın. Akış düzenlemesi için kama parçasını ara konumda bırakmayın. Kısmi açılma, yüksek hızlı akış aşınmasına ve valf yuvasının hasar görmesine yol açar.
- El çarkı kullanımı: El çarkına yalnızca elle kuvvet uygulayın. El çarkını çevirmek için uzatma kolları, balyoz veya darbeli aletler kullanmayın. Aşırı tork, mili bükebilir, kama çatlayabilir veya oturma yüzeylerine zarar verebilir. Valf zor dönüyorsa, ekstra kuvvet uygulamak yerine temel nedeni araştırın.
- Çalıştırma ve termal artış: Yüksek sıcaklıklı buhar sistemlerinde, valf gövdesi, kama, mil ve kapak bileşenlerinin düzgün termal genleşmesine izin vermek için sistem sıcaklığını kademeli olarak artırın. Hızlı ısınma, sıcaklık dengelenene kadar sıkışmaya veya geçici sızıntıya neden olabilen farklı termal genleşmeye yol açar.
- Arka koltuk kullanımı: Sadece basınç altında salmastra değişimi gerektiğinde vanayı tamamen açarak arka koltuğu devreye sokun. Vanayı uzun süre sürekli olarak arka koltuk devrede konumunda çalıştırmayın, çünkü bu arka koltuk sızdırmazlık yüzeyinin aşınmasına neden olabilir.
B. Önleyici Bakım Programı
Bakım aralıkları, çalışma sıcaklığına, ortamın aşındırıcılığına, çevrim sıklığına ve kaçak emisyon gereksinimlerine göre belirlenir. Sürekli yüksek sıcaklıkta buhar servisi için temel bir bakım planı aşağıda listelenmiştir:
- Üç aylık dış muayene: Mil salmastrasında sızıntı, kapak contasında sızıntı, korozyon, el çarkında hasar ve mil konum göstergesi açısından görsel kontrol.
- Yıllık fonksiyonel strok testi: Vanayı tamamen açıp kapatın, sorunsuz çalışmasını doğrulayın, mümkünse sistem basınçsızken mil hareketini ve sızdırmazlık durumunu kontrol edin.
- 3 yıllık kapsamlı bakım: Vanayı hattan çıkarın, parçalarına ayırın, kama, oturma halkaları, mil yüzeyinin durumu, salmastra, basınç sızdırmazlık contası kontrol edin, aşınmış parçaları değiştirin, yeniden takmadan önce tekrar test edin.
- Ekşi gaz ve hidrojen uygulamaları için, tam muayene aralığını 2 yıla indirin ve ıslak parçalar üzerinde ek olarak sertlik nokta kontrolleri yapın.
C. Yaygın Saha Arıza Modları ve Kök Neden Analizi
- Basınç sızdırmazlık kapağı bağlantı noktasında dış sızıntı
- Başlıca nedenler: Yanlış conta montajı, montaj sırasında conta hasarı, sızdırmazlık halkasının termal döngü yorgunluğu, sızdırmazlık yüzeyinde sıkışmış yabancı cisimler.
- Onarım: Sökme işleminden önce sistemi tamamen basınçsız hale getirin ve soğutun, birleşme yüzeylerinde çizik olup olmadığını kontrol edin, basınç sızdırmazlık contasını yeni ve uygun malzemeyle değiştirin, belirtilen cıvata torklama sırasını izleyin.
- Gövde paketleme kaçak emisyon sızıntısı
- Temel nedenler: Yüksek sıcaklık altında ambalajın eskimesi, uygunsuz ambalaj sıkıştırması, gövde yüzeyinde çizikler, termal döngü.
- Onarım: Sızıntı azalmasını gözlemleyerek salmastra somunlarını kademeli olarak sıkın; sıkma işlemi başarısız olursa, vanayı izole edin ve mili yüksek sıcaklığa dayanıklı grafit salmastra setiyle yeniden paketleyin.
- Ameliyat sonrası iç koltuk sızıntısı
- Temel nedenler: Oturma yüzeyinin partikül aşınması, kama termal sıkışması, kama ile oturma yüzeyi arasına sıkışan yab cisim, valf kapanması sırasında aşırı basınç farkı.
- Onarım: Sökme işlemi için vanayı çıkarın, oturma yüzeyini ve kama yüzeylerini inceleyin, gerektiği gibi trim parçalarını yeniden boyayın veya değiştirin.
- Mil sıkışması, zor el çarkı kullanımı
- Başlıca nedenler: Yetersiz yağlama, termal deformasyon, mil korozyonu, aşırı sıkma nedeniyle bükülmüş mil, salmastranın aşırı sıkıştırılması.
- Onarım: Vananın tamamen basınçsız ve soğumuş olduğundan emin olun; mil yüzeyini inceleyin, salmastra torkunu ayarlayın, uygun yüksek sıcaklık mil yağlayıcısı uygulayın.
VIII. Yaşam Döngüsü Maliyeti ve Değer Karşılaştırması
Birçok proje paydaşı vana seçiminde yalnızca peşin satın alma maliyetine odaklanır, ancak varlığın yaşam döngüsü boyunca toplam sahip olma maliyeti, kritik yüksek sıcaklık izolasyon hizmeti için API 602 dövme çelik basınç sızdırmaz kama tipi sürgülü vanaların ekonomik avantajını ortaya koymaktadır.
- Başlangıç sermaye maliyeti: API 602 dövme basınç sızdırmazlık vanaları, karmaşık basınç sızdırmazlık işlemesi ve üstün conta bileşenleri nedeniyle, eşdeğer boyut ve basınç sınıfı için standart cıvatalı kapaklı dövme vanalara göre yaklaşık %27-35 daha yüksek satın alma fiyatına sahiptir.
- Montaj maliyeti: Basınç sızdırmaz kapaklı vanalar, daha az sayıda yüksek mukavemetli kapak cıvatası gerektirir ve bu da montaj sırasında cıvata sıkma işçiliğini azaltır. Kaynak ve hizalama maliyetleri, aynı boyuttaki standart dövme sürgülü vanalarla karşılaştırılabilir düzeydedir.
- İşletme ve bakım maliyeti: Daha düşük kaçak emisyon oranları, termal döngülerden sonra kapak yeniden sıkma sıklığının azalması ve daha uzun servis aralıkları, bakım işçiliğini, yedek parça tüketimini ve planlanmamış arıza sürelerini azaltır. 480°C'de sürekli çalışan bir enerji santrali buhar yardımcı vanası için, 20 yıllık bir servis penceresi üzerinden yapılan yaşam döngüsü maliyet analizi, bakım, emisyon izleme ve arıza süresi riski hesaba katıldıktan sonra, basınç sızdırmaz kapak tasarımının, cıvatalı kapaklı dövme sürgülü vanalara kıyasla toplam sahip olma maliyetini yaklaşık %19 oranında azalttığını göstermektedir.
- Risk maliyetinde azalma: Yüksek sıcaklıktaki buhar veya hidrokarbon boru hatlarında kontrolsüz sızıntılar güvenlik tehlikeleri, çevresel salınım riski ve düzenleyici cezalar yaratır. Metalden metale kama sızdırmazlığı ve kendiliğinden enerjilenen basınç sızdırmazlık kapağı, planlanmamış sızıntı olaylarının olasılığını azaltarak, varlık operatörleri için sigorta ve uyumluluk riskini düşürür.
IX. Proje Mühendisleri İçin Seçim Kontrol Listesi
Enerji veya petrokimya yüksek sıcaklık boru hattı izolasyonu için basınç contalı ve kama tipi sürgülü tasarıma sahip API 602 dövme çelik sürgülü vana belirtirken, mühendisler spesifikasyon hatalarından kaçınmak için aşağıdaki kontrol listesini tamamlamalıdır:
- Nominal boyutun, API 602 limitlerine (maksimum NPS 4) uygun olduğunu doğrulayın.
- Basınç sınıfını ve tasarım sıcaklığını tanımlayın, ardından seçilen gövde malzemesi için ASME B16.34 basınç-sıcaklık derecelendirmesini doğrulayın.
- Malzeme gereksinimlerini ve NACE uyumluluğunu tanımlamak için proses ortamlarını belirleyin: buhar, hidrokarbon, H₂S asidik ortam, hidrojen, aşındırıcı kondensat.
- Kama tipini seçin: termal döngülü kullanım için esnek kama; sabit sıcaklıkta döngüsüz kullanım için katı kama.
- Uç bağlantı tipini seçin: soket kaynağı, alın kaynağı, dişli veya RF/RTJ yüzeyli flanşlı.
- Aşındırıcı veya yüksek basınç farkına sahip uygulamalar için Stellite kaplama gereksinimini belirtin.
- Çalıştırma tipini onaylayın: manuel OS&Y el çarkı, elektrikli aktüatör, pnömatik aktüatör.
- Test gereksinimlerini tanımlayın: düşük emisyonlu servisler için standart API 598 testi veya ek pnömatik koltuk testi.
- Çevresel koşulları belgeleyin: kıyı petrokimya tesisleri için dış mekan kurulumu, düşük ortam sıcaklığı, tuzlu atmosfer.
- Proje şartnamesinde belirtilen dokümantasyon gereksinimlerini doğrulayın: MTC, NDE raporları, malzeme izlenebilirliği, test sertifikaları, CE işareti veya diğer bölgesel uyumluluk belgeleri.
Basınç sızdırmazlık kapağı ve kama tipi sürgülü vana konfigürasyonlarıyla üretilen API 602 dövme çelik sürgülü vanalar, enerji üretimi ve petrokimya tesislerindeki küçük çaplı yüksek sıcaklık boru hatları için güvenilir bir izolasyon çözümü olmaya devam etmektedir. Dövme gövde yapısı döküm kusurlarını ortadan kaldırırken, basınç sızdırmazlık kapağı artan iç basınç altında daha iyi sızdırmazlık performansı sağlar ve kama tipi sürgülü vana geometrisi, açma-kapama izolasyon görevi için güvenilir metalden metale sızdırmaz kapanma sağlar.
2026 yılının ilk yarısındaki küresel tedarik trendi, yaşlanan enerji santralleri ve rafinerilerin güvenliği artırmak ve kaçak emisyonları azaltmak için sermaye yenileme programları yürütmesiyle bu vana kategorisine olan talebin arttığını yansıtmaktadır. Başarılı uygulama, doğru malzeme seçimine, termal döngü koşullarına uygun kama tipi seçimine, sıkı fabrika testlerine, dikkatli kurulum kontrolüne ve önleyici bakım programlarına uyulmasına bağlıdır. Doğru şekilde belirtildiğinde ve bakımı yapıldığında, bu vanalar en zorlu yüksek sıcaklıklı endüstriyel boru sistemlerinde on yıllarca istikrarlı izolasyon performansı sağlar. Mühendisler ve EPC ekipleri, izolasyon sürgülü vana hizmetini kısma uygulamalarından her zaman ayırmalı ve oturma aşınmasının vana performansını hızla düşüreceği sürekli kısmi akış kontrolü için kama sürgülü vanaları belirtmekten kaçınmalıdır.