I. Введение
Промышленные трубопроводные системы в энергетике и нефтехимической промышленности требуют запорных клапанов, способных стабильно работать при экстремальных колебаниях давления и температуры. В трубопроводах малого диаметра, имеющих критически важное значение для эксплуатации, задвижки из кованой стали API 602 с герметичным кожухом и клиновидной затворной системой остаются одним из наиболее широко используемых решений для запорных клапанов в высокотемпературных трубопроводах. Согласно данным о закупках в отрасли за первое полугодие 2026 года, количество запросов на задвижки малого диаметра для вспомогательных паровых систем электростанций и технологических линий нефтеперерабатывающих заводов увеличилось на 18.7% по сравнению с аналогичным периодом прошлого года, что обусловлено текущими проектами модернизации предприятий и ужесточением требований к контролю выбросов в Северной Америке, на Ближнем Востоке и в Юго-Восточной Азии.
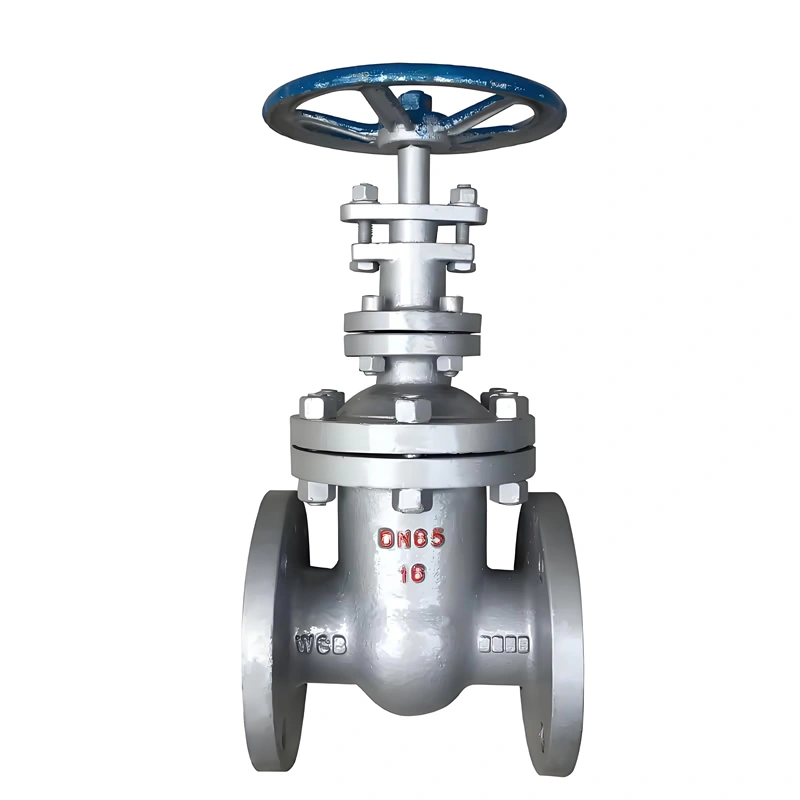
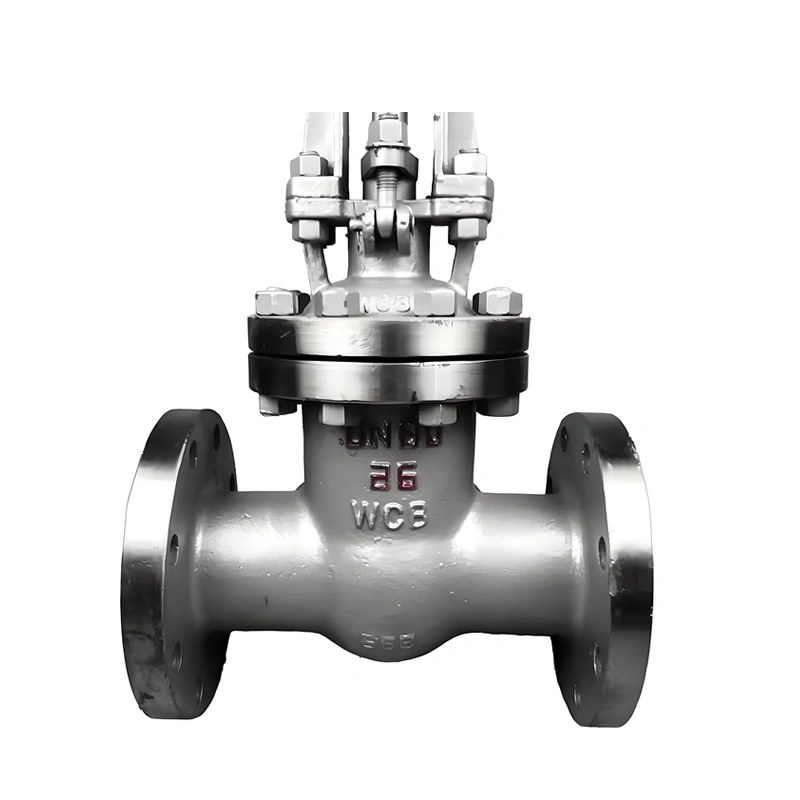
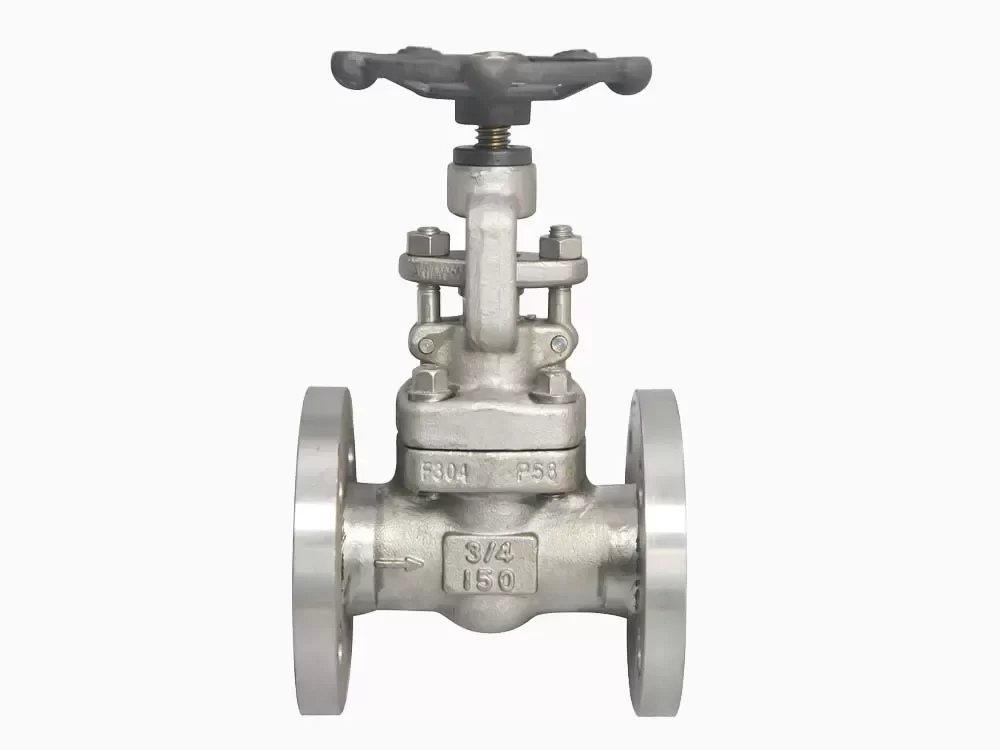
В отличие от задвижек из литой стали, конструкция из кованой стали исключает внутреннюю пористость и усадочные дефекты, обеспечивая превосходную механическую прочность при циклических термических нагрузках. Конструкция крышки с уплотнением под давлением заменяет традиционные болтовые конструкции крышки для классов высокого давления, используя внутреннее давление в трубопроводе для активации уплотнения прокладки крышки. Этот самогерметизирующийся механизм сочетается с цельным или гибким клиновым затвором , который обеспечивает плотное прилегание металла к металлу в полностью закрытом состоянии, что делает узел пригодным для работы в режиме изоляции, а не для дросселирования. В данной статье рассматриваются принципы проектирования, выбор материалов, технические характеристики, соответствие отраслевым стандартам, сценарии применения, критерии заводских испытаний, рекомендации по установке, лучшие практики технического обслуживания и анализ стоимости жизненного цикла для клиновых задвижек из кованой стали API 602 с крышками, обеспечивающими уплотнение под давлением.
II. Стандарты проектирования и основная техническая область применения
А. Регулирующие стандарты проектирования и производства
Все клапаны спроектированы и изготовлены в соответствии с общепризнанными мировыми отраслевыми стандартами, что обеспечивает возможность проверки соответствия независимыми экспертами для подрядчиков EPC, инженеров-технологов и конечных владельцев активов.
- API 602: Основной стандарт для компактных кованых стальных задвижек, шаровых и обратных клапанов диаметром до NPS 4 (DN100) для нефтегазовой промышленности. Этот стандарт определяет минимальную толщину стенки, защиту от выдувания штока, конструкцию заднего седла, требования к материалам и ограничения по размерам для кованых клапанов малого диаметра.
- ASME B16.34Стандарт допустимого давления и температуры для клапанов, устанавливающий максимально допустимое рабочее давление при заданных температурах для каждого материала корпуса и класса давления.
- ASME B16.10Стандартные габаритные размеры задвижек, обеспечивающие взаимозаменяемость при замене задвижек и проектировании трубопроводов.
- ASME B16.5Стандартные размеры фланцев для вариантов с фланцевым соединением, включая варианты с выступающей поверхностью и кольцевым соединением.
- API 598Стандарт для осмотра и испытания клапанов под давлением, охватывающий критерии приемки при гидростатических испытаниях корпуса, испытаниях на герметичность седла, испытаниях на герметичность заднего седла и визуальном осмотре.
- НАСЕ MR0175/ИСО 15156Стандарт требований к материалам для применения в средах, содержащих сероводород, ограничивающий твердость материала для предотвращения сульфидного растрескивания под напряжением в таких средах.
B. Диапазон рабочих размеров и давления-температуры
В соответствии со стандартом API 602 номинальный размер ограничен значениями от NPS 1/4 (DN8) до NPS 4 (DN100). Классы давления варьируются от Class 150 до Class 2500. Для корпуса из кованой углеродистой стали A105 максимально допустимое рабочее давление при температуре окружающей среды (38°C) для класса 800 составляет 138 бар, а при 425°C максимально допустимое рабочее давление снижается до 74 бар. Для корпусов из легированной стали, такой как A182 F22, непрерывная рабочая температура может достигать 593°C при работе с высокотемпературным паром и тяжелыми углеводородами.
- Диапазон рабочих температур: от -29°C до +593°C, в зависимости от выбранного материала кузова и отделки.
- Варианты концевого соединения: сварка встык, сварка встык, резьбовое соединение NPT, фланцевое соединение RF или RTJ.
- Траектория потока: конструкция с полным проходным сечением, внутренний диаметр соответствует внутреннему диаметру трубы, что минимизирует падение давления и позволяет проводить прочистку трубопроводов малого диаметра с помощью поршней там, где это необходимо.
- Тип управления: Ручной маховик с наружным винтом и хомутом (OS&Y) в стандартной комплектации; пневматические, электрические и гидравлические приводы доступны в качестве дополнительных опций для дистанционного автоматического отключения.
C. Принцип работы крышки герметичного кожуха
Ключевым отличием задвижек API 602, предназначенных для работы под высоким давлением и при высоких температурах, от обычных задвижек с болтовым креплением крышки является герметичный уплотнительный колпак.
- А. В конструкциях капота с болтовым креплением прокладка между кузовом и капотом сжимается за счет натяжения болтов. По мере повышения внутреннего давления увеличивается и сила отрыва между кузовом и капотом, что требует более тяжелых болтов и большего профиля фланца. При повышенных температурах ослабление болтов может привести к постепенной утечке прокладки с течением времени.
- B. В конструкции крышки с уплотнением под давлением используется перевернутое уплотнительное кольцо и гибкая графитовая или металлическая С-образная прокладка. По мере увеличения внутреннего давления в трубопроводе рабочая среда давит вверх на крышку, что приводит к более плотному прилеганию уплотнительного кольца к сопрягаемым поверхностям корпуса и крышки. Эффективность уплотнения повышается с увеличением давления в трубопроводе, что противоположно поведению конструкций с болтовым креплением крышки.
- C. Конструкция с уплотнением под давлением значительно снижает требования к нагрузке на болты крышки. Болты служат для фиксации крышки только во время сборки клапана, запуска и снижения давления. Как только система достигает рабочего давления, основная герметизирующая сила обеспечивается рабочей средой. Это снижает риск усталости болтов при термических циклах и минимизирует потенциал утечки газов.
D. Механизм герметизации клиновидных ворот
Для задвижек из кованой стали API 602 доступны два основных варианта клиновых затворов: сплошной клин и гибкий клин.
- Твердые клиновые воротаЦельнокованый клиновидный затвор. Он обеспечивает высокую структурную жесткость и превосходное герметичное перекрытие потока. Цельнокованые клиновидные затворы предпочтительны для работы при стабильных температурах и нециклических режимах, например, в паропроводах с постоянной нагрузкой или для изоляции жидких углеводородов. Ограничение: цельнокованые клинья могут заклинивать при больших перепадах теплового расширения между корпусом клапана и клином, поэтому они не рекомендуются для работы с быстрыми температурными циклами.
- Гибкие клиновидные воротаКонструкция с разъемным клином и подпружиненной или сегментированной клиновой поверхностью. Гибкая конструкция компенсирует термическую деформацию корпуса при колебаниях температуры, обеспечивая постоянный контакт между клином и уплотнительными кольцами. Гибкие клиновые затворы являются стандартным выбором для вспомогательных паропроводов электростанций, где часто происходят термические колебания.
Оба типа клиновых уплотнений используют уплотнение «металл к металлу». Поверхности седла могут быть упрочнены наплавкой из сплава Stellite, что обеспечивает износостойкость и предотвращает заедание при открывании и закрывании под высоким перепадом давления. Упрочнение наплавкой Stellite обычно повышает твердость поверхности седла как минимум до 38 HRC, уменьшая перенос материала и повреждение седла при многократной эксплуатации.
III. Выбор материалов для кузова, капота и внутренней отделки
Выбор материала является наиболее важным инженерным решением для кованых стальных задвижек API 602, поскольку совместимость материалов напрямую определяет температурные пределы, коррозионную стойкость, пригодность для работы с сероводородом и срок службы. Все кованые заготовки изготавливаются методом закрытой штамповки с последующей термообработкой и неразрушающим контролем для устранения внутренних дефектов.
- Варианты материалов кузова и капота
- Углеродистая сталь A105: наиболее распространенная кованая сталь общего назначения. Подходит для работы с бескислородным паром, водой, нефтью и газом в диапазоне температур от -29°C до 425°C. Нормализованный вариант A105N используется для повышения ударной вязкости при низких температурах.
- Хромомолибденовая легированная сталь A182 F11: сплав 1.25Cr-0.5Mo предназначен для работы с высокотемпературным паром и углеводородами до 550 °C, широко используется в системах подачи питательной воды в котлы и линиях горячего процесса нефтепереработки.
- Хромомолибденовая легированная сталь A182 F22: сплав 2.25Cr-1Mo с превосходной ползучестью, рассчитана на непрерывную работу при температуре до 593°C в условиях работы с высокотемпературным тяжелым маслом и перегретым паром.
- Нержавеющая сталь A182 F304 / F316: предназначена для работы в агрессивных технологических средах, с кислыми конденсатами и в низкотемпературных криогенных условиях, с температурными пределами, скорректированными в зависимости от содержания углерода и стабилизации карбидов.
- Элементы отделки (клиновидная вставка, подседельные кольца, вынос руля)
- Материал штока: стандартная мартенситная нержавеющая сталь A182 F6a, обеспечивающая коррозионную стойкость и высокую прочность на растяжение. Для работы в агрессивных средах материал штока должен соответствовать пределам твердости NACE ниже 22 HRC во избежание сульфидного растрескивания под напряжением.
- Покрытие седла и клина: стандартным для работы с высокотемпературными абразивами является твердое покрытие Stellite № 6. В качестве альтернативы предлагаются бескобальтовое твердое покрытие или хромирование для чистых неабразивных сред.
- Материалы для прокладок и уплотнений: гибкий графит для стандартной работы при высоких температурах; металлические С-образные кольца для герметизации соединений под давлением; ПТФЭ или композитные графитовые уплотнения для герметизации штока.
Для каждого клапана обеспечивается прослеживаемость материала. Каждый кованый компонент имеет номер партии, который связан с протоколами заводских испытаний, содержащими информацию о химическом составе и результатах механических испытаний, включая предел текучести, предел прочности и данные испытаний на ударную вязкость по Шарпи для низкотемпературных применений.
IV. Области применения в энергетической и нефтехимической промышленности
А. Применение в энергетической промышленности
Электростанции в значительной степени полагаются на задвижки малого диаметра из кованой стали API 602 с герметичными крышками для вспомогательных паровых систем, подачи питательной воды в котлы, продувочных линий и точек отбора проб. Статистика отрасли показывает, что примерно 41% объема закупок клапанов API 602 в 2025–2026 годах было выделено на модернизацию электростанций и строительство новых парогазовых электростанций.
- Вспомогательные трубопроводы для перегретого пара: линии подачи насыщенного и перегретого пара высокого давления между барабанами котлов, теплообменниками и паропроводами. Эти системы работают при давлении от 80 до 220 бар и температуре от 400 до 560 °C. Задвижки с герметичным креплением обеспечивают надежную изоляцию во время запуска, остановки котла и технического обслуживания оборудования.
- Трубопроводы для продувки и слива котла: Периодическая эксплуатация с двухфазным пароводяным потоком, термическим ударом и переносом твердых частиц. Клиновидные седла с твердым покрытием предотвращают эрозию во время продувки.
- Линии изоляции и отбора проб питательной воды: Чистая вода под высоким давлением, герметичное запорное соединение, предотвращающее утечки во время технического обслуживания приборов.
- Изоляция контура охлаждения водорода для турбогенераторов: работа с сероводородом или водородом высокой чистоты, требующая выбора материалов, соответствующих требованиям NACE, и систем упаковки для предотвращения утечки водорода.
Важное замечание: Задвижки предназначены для работы в полностью открытом или полностью закрытом режиме перекрытия потока. Они не подходят для дросселирования. Частичное открытие создает высокоскоростной поток через клиновидные и седловые поверхности, что быстро приводит к эрозии износостойкого покрытия и необратимой утечке через седло.
Б. Применение в нефтехимической и нефтеперерабатывающей промышленности
На нефтехимических заводах, установках гидрокрекинга и газоперерабатывающих предприятиях для технологических линий малого диаметра, в качестве корневых клапанов контрольно-измерительных приборов, а также для запорных линий и изоляции теплообменников и реакторов используются клиновые задвижки из кованой стали API 602.
- Технологические линии для переработки углеводородов: горячая сырая нефть, вакуумная дистилляция, мазут и нафта при повышенных температурах и давлениях.
- Установки для обработки сероводорода и аминов: При наличии H₂S все смачиваемые материалы должны соответствовать стандарту NACE MR0175. Контроль твердости всех кованых и обработанных компонентов обязателен во избежание разрушения из-за сульфидного растрескивания под напряжением.
- Обводные и дренажные линии теплообменника: частое отключение во время плановых остановок, с циклическим нагревом и охлаждением. Для компенсации термических деформаций выбираются гибкие клиновидные варианты.
- Вспомогательные трубопроводы каталитического риформера: высокотемпературные технологические среды, обогащенные водородом, требующие наполнителя штока с низким уровнем выбросов и строгого контроля качества материалов.
В нефтехимических проектах инженеры EPC обычно указывают в качестве требований задвижки с уплотнением под давлением API 602 для критически важных перекрытий малого диаметра, где задвижки с болтовым креплением крышки демонстрируют более высокие показатели утечки после многократных термических циклов. Отчеты о надежности оборудования крупных нефтеперерабатывающих заводов показывают, что задвижки с уплотнением под давлением и кованой крышкой обеспечивают средний интервал между техническим обслуживанием 7.2 года при непрерывной работе с высокотемпературным паром, по сравнению с 4.8 годами для эквивалентных задвижек с болтовым креплением крышки при идентичных условиях эксплуатации.
V. Режим заводской инспекции и эксплуатационных испытаний
Каждый задвижной клапан из кованой стали API 602 проходит определенную последовательность проверок и испытаний перед отгрузкой в соответствии с требованиями API 598. Протоколы проверок сохраняются и могут быть предоставлены в составе комплекта документации на клапан для проверки качества конечным пользователем.
А. Проверка материалов и неразрушающий контроль
- Контроль качества необработанной ковочной продукции: проверка сертификатов заводских испытаний, подтверждение номера плавки, проверка химических и механических свойств.
- Неразрушающий контроль ковки: ультразвуковой контроль (УЗК) кованых деталей кузова и крышки для обнаружения внутренних расслоений, пустот или включений. Магнитопорошковый контроль (МП) для обнаружения поверхностных трещин на компонентах из ферритной стали после механической обработки. Капиллярный контроль (КП) деталей из нержавеющей стали.
- Контроль размеров: проверка толщины стенки корпуса, диаметра отверстия, размеров фланца или сварного конца, межосевого расстояния, хода штока, хода маховика и геометрии контакта седла. Все измерения должны соответствовать допускам размеров ASME и API.
Б. Последовательность испытаний под давлением
Все испытания под давлением проводятся при комнатной температуре с использованием калиброванных манометров, соответствующих национальным стандартам измерений.
- Гидростатическое испытание корпуса: клапан частично открыт, давление в 1.5 раза превышает максимально допустимое рабочее давление для данного класса клапанов. Минимальная продолжительность выдержки составляет 60 секунд для клапанов NPS 4 и меньше. Критерии приемки: отсутствие видимых утечек, отсутствие конденсата, отсутствие необратимой деформации корпуса или крышки.
- Гидростатическое испытание седла: клапан полностью закрыт, давление прикладывается к одной стороне запорного элемента, а противоположная сторона вентилируется. Испытательное давление составляет 1.1 от максимального допустимого рабочего давления (MAWP). Испытание повторяется на противоположной стороне. Требование приемки: отсутствие видимой утечки через стык седла в течение периода выдержки.
- Проверка герметичности седла клапана: клапан полностью открывается до тех пор, пока заднее седло штока не коснется задней поверхности седла корпуса. В полость клапана подается давление для проверки герметичности седла. Функция проверки герметичности седла позволяет заменять сальниковое уплотнение под давлением системы, что является обязательным требованием API 602.
- Пневматическая проверка седла (опционально): Для условий эксплуатации, критически важных с точки зрения выбросов летучих веществ, может быть проведена проверка герметичности седла с помощью воздуха при давлении 0.6 МПа; эта процедура часто запрашивается для работы с водородом и легкими углеводородами.
C. Функциональный и визуальный осмотр
- Проверка работы в полном ходе: ручное вращение маховика от полностью закрытого до полностью открытого положения, проверка плавности движения штока, отсутствия заеданий, правильного срабатывания ограничителя хода.
- Проверка регулировки набивки штока: Убедитесь в равномерном сжатии набивки без чрезмерного трения штока.
- Визуальный осмотр: проверка качества поверхности, проверка маркировки, осмотр лакокрасочного покрытия, проверка установки защитной заглушки на торце.
- Комплект документации: сертификат соответствия материалов (MTC), отчеты о неразрушающем контроле (NDE), сертификаты испытаний, данные о размерах, руководство по эксплуатации и техническому обслуживанию.
VI. Руководство по монтажу высокотемпературных трубопроводных систем
Правильная установка напрямую влияет на герметичность клапана и срок его службы. Многие утечки в полевых условиях связаны с неправильным выравниванием трубопровода, передачей термических напряжений или неправильными процедурами затяжки, а не с дефектами производства клапана. А. Выравнивание и опора трубопровода
- Клапан не должен воспринимать внешние нагрузки от трубопровода, возникающие из-за смещения. Силы и моменты, приложенные к фланцам клапана или сварным швам, должны оставаться в пределах допустимых значений для технологических трубопроводов согласно стандарту ASME B31.3. Чрезмерное изгибающее напряжение может деформировать корпус клапана и вызвать утечку через седло.
- Установите опоры для труб рядом с запорным клапаном, чтобы уменьшить собственный вес и тепловые нагрузки, передаваемые на корпус клапана. Избегайте использования клапана в качестве точки крепления трубопровода. B. Процедура сварки для клапанов со сварными концами
- Для кованых задвижек API 602 с торцевой и раструбной сваркой требуется сертификация сварочной процедуры. Необходимо контролировать подвод тепла, чтобы предотвратить перегрев внутренних деталей клапана и повреждение седла или сальника. В некоторых случаях перед сваркой требуется удаление внутренних деталей для защиты элементов конструкции.
- После сварки для материалов корпуса из легированной стали может потребоваться термообработка для снятия остаточных сварочных напряжений. Цикл термообработки не должен превышать температурные пределы сальников штока и прокладок. C. Положение клапана во время установки
- Установите клапан с вертикально расположенным штоком, предпочтительно с маховиком сверху. Горизонтальная установка штока допускается, но увеличивает износ сальников и может потребовать более частого обслуживания сальников.
- Подтвердите направление потока: клиновые задвижки являются двунаправленными для перекрытия потока, но направление потока должно соответствовать чертежу трубопровода проекта, чтобы упростить поиск и устранение неисправностей в будущем. D. Подготовка к вводу в эксплуатацию
- Перед проведением испытания системы под давлением полностью откройте клапан, чтобы обеспечить прохождение среды, используемой для гидроиспытаний, через отверстие клапана. Никогда не проводите гидроиспытания системы при закрытом клапане, если только проект не предусматривает явное воздействие полного давления гидроиспытания на седло клапана.
- Перед запуском тщательно промойте трубопровод, чтобы удалить сварочный шлак, металлическую стружку, песок и строительный мусор. Твердые частицы, застрявшие между клином и седлом, поцарапают износостойкие уплотнительные поверхности и необратимо ухудшат эффективность перекрытия потока.
VII. Эксплуатация, техническое обслуживание и устранение неисправностей
А. Передовые методы работы
- Рабочий цикл: Полностью открыть или полностью закрыть клапан. Не оставляйте клин в промежуточном положении для регулирования потока. Частичное открытие приводит к эрозии, вызванной высокоскоростным потоком, и повреждению седла клапана.
- Работа с маховиком: Прикладывайте усилие к маховику только вручную. Не используйте рычаги, кувалды или ударные инструменты для вращения маховика. Чрезмерный крутящий момент может погнуть шток, расколоть клин или повредить поверхность седла. Если клапан трудно повернуть, выясните причину, а не прилагайте дополнительную силу.
- Запуск и повышение температуры: В высокотемпературных паровых системах повышайте температуру постепенно, чтобы обеспечить равномерное тепловое расширение корпуса клапана, клина, штока и крышки. Быстрый нагрев приводит к неравномерному тепловому расширению, что может вызвать заедание или временную утечку через седло клапана до стабилизации температуры.
- Использование заднего седла: Полностью открывайте клапан для включения заднего седла только в том случае, если требуется замена сальника под давлением. Не оставляйте клапан постоянно работающим в положении с включенным задним седлом в течение длительного времени, так как это может привести к износу уплотнительной поверхности заднего седла.
Б. График профилактического технического обслуживания
Интервалы технического обслуживания определяются рабочей температурой, коррозионной активностью среды, частотой циклов работы и требованиями к выбросам вредных веществ. Базовый план технического обслуживания для непрерывной работы с высокотемпературным паром представлен ниже:
- Ежеквартальный внешний осмотр: визуальная проверка на наличие утечек сальника штока, утечек прокладки крышки, коррозии, повреждений маховика и показаний положения штока.
- Ежегодная функциональная проверка хода клапана: полностью открыть и закрыть клапан, убедиться в плавности хода, проверить ход штока и состояние уплотнения, если это возможно, при разгерметизации системы.
- Плановая проверка каждые 3 года: снять клапан с трубопровода, разобрать, осмотреть клин, седловые кольца, состояние поверхности штока, сальник, уплотнительную прокладку, заменить изношенные компоненты, повторно проверить перед повторной установкой.
- Для работы с сероводородом и водородом следует сократить общий интервал проверки до 2 лет, дополнительно проводя выборочные проверки твердости контактирующих с жидкостью компонентов.
C. Типичные виды отказов в полевых условиях и анализ первопричин.
- Внешняя утечка в месте соединения крышки с уплотнением под давлением.
- Основные причины: неправильная установка прокладки, повреждение прокладки во время сборки, усталость уплотнительного кольца от термических циклов, попадание посторонних частиц на уплотнительную поверхность.
- Устранение неисправностей: Перед разборкой полностью сбросить давление и охладить систему, осмотреть сопрягаемые поверхности на наличие царапин, заменить уплотнительную прокладку на новую, соответствующую по характеристикам, соблюдать указанную последовательность затяжки болтов.
- утечка нечистот из упаковки штока
- Основные причины: старение упаковки при высоких температурах, неправильное сжатие упаковки, повреждения поверхности стержня, термические циклы.
- Устранение неисправности: Постепенно затягивайте сальниковые гайки, наблюдая за уменьшением утечек; если затяжка не помогает, перекройте клапан и замените сальниковое уплотнение на высокотемпературное графитовое.
- Внутренняя утечка через седло после операции
- Основные причины: эрозия твердого покрытия седла клапана частицами, термическое заедание клина, попадание посторонних предметов между клином и седлом, чрезмерная разница давлений при закрытии клапана.
- Ремонтные работы: снять клапан для разборки, осмотреть седло и клиновые поверхности, при необходимости восстановить или заменить элементы отделки.
- Заедание штока, затрудненное управление маховиком
- Основные причины: недостаточная смазка, термическая деформация, коррозия штока, изгиб штока из-за чрезмерной затяжки, чрезмерное сжатие сальника.
- Устранение неполадок: Убедитесь, что клапан полностью разгерметизирован и охлажден; осмотрите поверхность штока, отрегулируйте момент затяжки сальникового уплотнения, нанесите подходящую высокотемпературную смазку на шток.
VIII. Сравнение стоимости и ценности на протяжении всего жизненного цикла
Многие участники проекта при выборе клапанов сосредотачиваются только на первоначальной стоимости покупки, однако общая стоимость владения на протяжении всего жизненного цикла актива демонстрирует экономическое преимущество клиновых задвижек с уплотнением под давлением из кованой стали API 602 для критически важных условий эксплуатации при высоких температурах.
- Первоначальные капитальные затраты: кованые задвижки API 602 с уплотнением под давлением имеют более высокую закупочную цену, чем стандартные кованые задвижки с болтовым креплением крышки, примерно на 27–35% выше для эквивалентного размера и класса давления, из-за сложной обработки уплотнения под давлением и использования высококачественных прокладок.
- Стоимость установки: Для клапанов с герметичным уплотнением крышки требуется меньшее количество высокопрочных болтов, что снижает трудозатраты на затяжку болтов при сборке. Стоимость сварки и выравнивания остается сопоставимой со стандартными коваными задвижками того же размера.
- Эксплуатационные и технические затраты: более низкие показатели выбросов утечек, уменьшение частоты повторной затяжки крышки после термических циклов и более длительные интервалы обслуживания сокращают трудозатраты на техническое обслуживание, потребление запасных частей и незапланированные простои. Для вспомогательного парового клапана электростанции, работающего непрерывно при температуре 480°C, анализ затрат за весь жизненный цикл в течение 20-летнего периода эксплуатации показывает, что конструкция крышки с уплотнением под давлением снижает общую стоимость владения примерно на 19% по сравнению с коваными задвижками с болтовым креплением крышки, с учетом технического обслуживания, контроля выбросов и риска простоя.
- Снижение рисков и затрат: неконтролируемые утечки в трубопроводах с высокотемпературным паром или углеводородами создают угрозу безопасности, риск выброса в окружающую среду и приводят к штрафам со стороны регулирующих органов. Металло-металлическое клиновое уплотнение и самозатягивающийся уплотнительный колпак снижают вероятность незапланированных утечек, уменьшая риски страхования и соблюдения нормативных требований для операторов оборудования.
IX. Контрольный список для отбора инженеров проекта
При выборе задвижки из кованой стали API 602 с уплотнением под давлением и клиновидной конструкцией для изоляции высокотемпературных трубопроводов в энергетической или нефтехимической промышленности инженерам следует заполнить следующий контрольный список, чтобы избежать ошибок в спецификации:
- Убедитесь, что номинальный размер соответствует диаметру трубопровода (NPS), предельные значения API 602 не превышают 4 NPS.
- Определите класс давления и расчетную температуру, затем проверьте соответствие номинальным значениям давления и температуры согласно стандарту ASME B16.34 для выбранного материала корпуса.
- Необходимо определить технологическую среду: пар, углеводороды, сероводород (H₂S), водород, коррозионный конденсат, чтобы установить требования к материалам и обеспечить соответствие стандартам NACE.
- Выберите тип клина: гибкий клин для работы в условиях термических циклов; сплошной клин для работы при стабильной температуре без циклических колебаний.
- Выберите тип концевого соединения: сварка встык, сварка встык, резьбовое или фланцевое с торцевой поверхностью RF/RTJ.
- Укажите требования к износостойкости обшивки: наплавка из стеллита для работы в агрессивных средах или при высоком перепаде давления.
- Подтвердите тип привода: ручной маховик OS&Y, электрический привод, пневматический привод.
- Определите требования к испытаниям: стандартное испытание API 598 или дополнительное пневматическое испытание седла для эксплуатации в условиях низкого уровня выбросов.
- Документирование условий окружающей среды: наружная установка, низкая температура окружающей среды, соленая атмосфера для прибрежных нефтехимических предприятий.
- Проверьте соответствие требованиям к документации: сертификаты соответствия техническим условиям, отчеты о неразрушающем контроле, отслеживаемость материалов, сертификаты испытаний, маркировку CE или другую региональную документацию, необходимую в соответствии со спецификацией проекта.
Задвижки из кованой стали API 602 с герметичным корпусом и клиновидной затворной системой остаются надежным решением для перекрытия потока в высокотемпературных трубопроводах малого диаметра на электростанциях и нефтехимических предприятиях. Кованая конструкция корпуса исключает дефекты литья, герметичный корпус обеспечивает улучшенную герметизацию при повышении внутреннего давления, а клиновидная геометрия затвора гарантирует надежное герметичное перекрытие потока для работы в режиме "включено-выключено".
Тенденция глобальных закупок в первом полугодии 2026 года отражает возросший спрос на эту категорию клапанов, поскольку стареющие электростанции и нефтеперерабатывающие заводы реализуют программы капитальной модернизации для повышения безопасности и сокращения выбросов. Успешное применение зависит от правильного выбора материала, соответствия типа клина условиям термических циклов, строгих заводских испытаний, тщательного контроля при монтаже и соблюдения графиков профилактического обслуживания. При правильном выборе и обслуживании эти клапаны обеспечивают десятилетия стабильной работы в самых сложных высокотемпературных промышленных трубопроводных системах. Инженеры и команды EPC всегда должны различать работу запорных клапанов и дросселирование, а также избегать использования клиновых запорных клапанов для непрерывного частичного регулирования потока, где эрозия седла быстро ухудшит характеристики клапана.