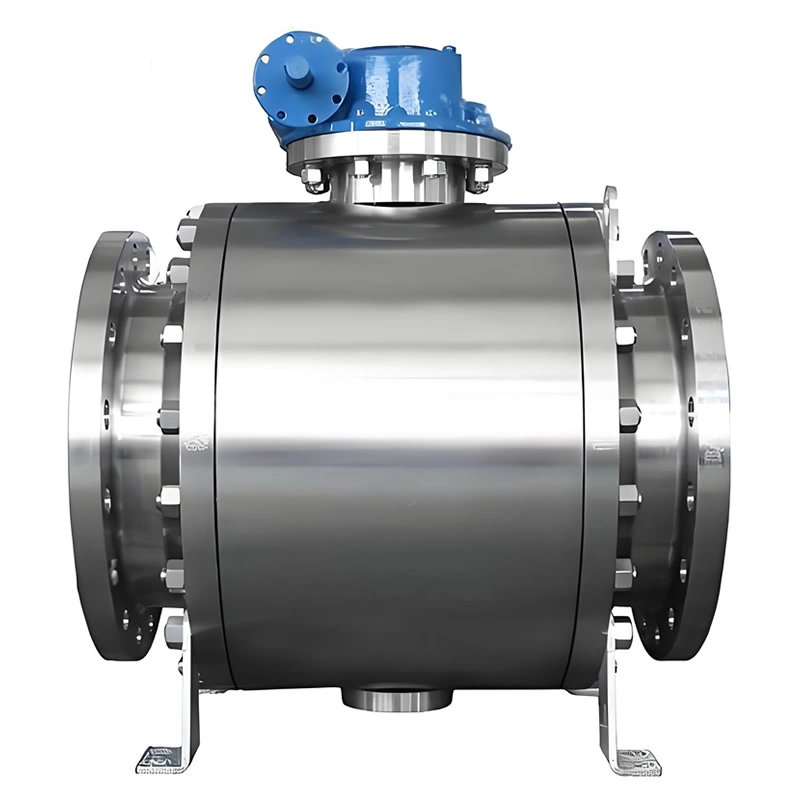
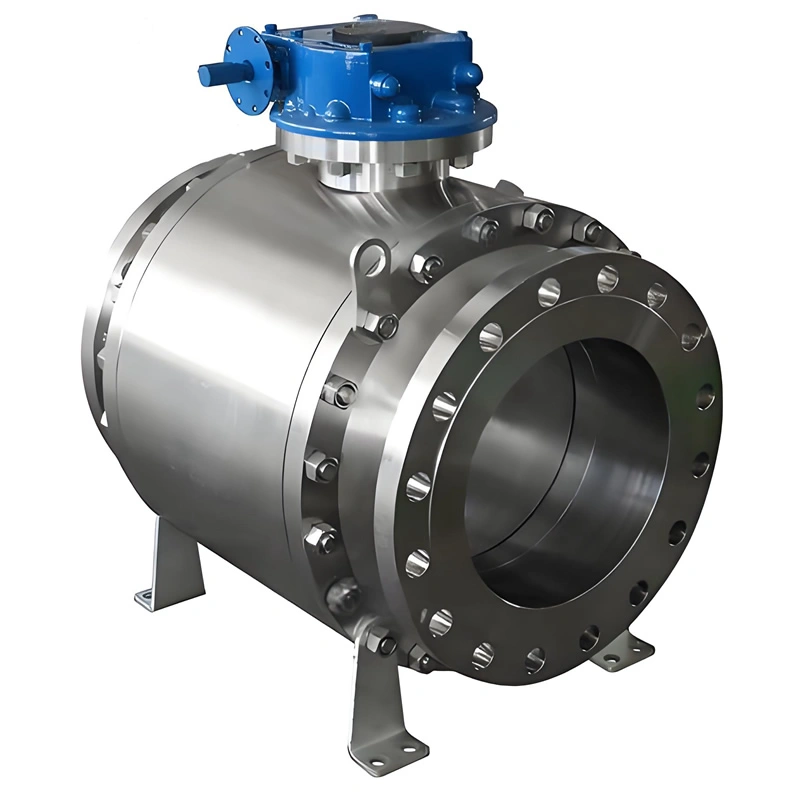
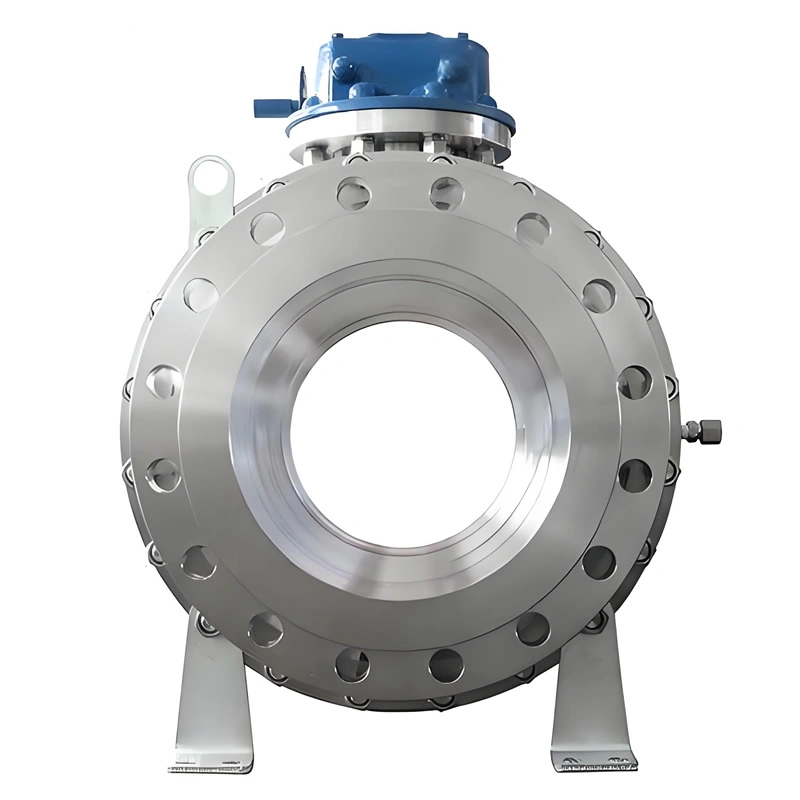
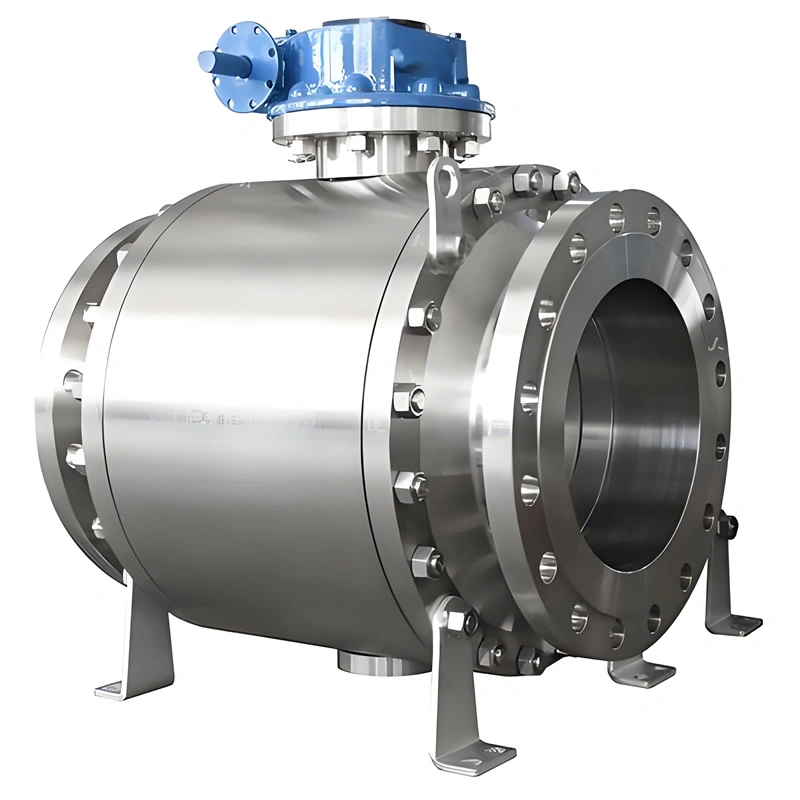
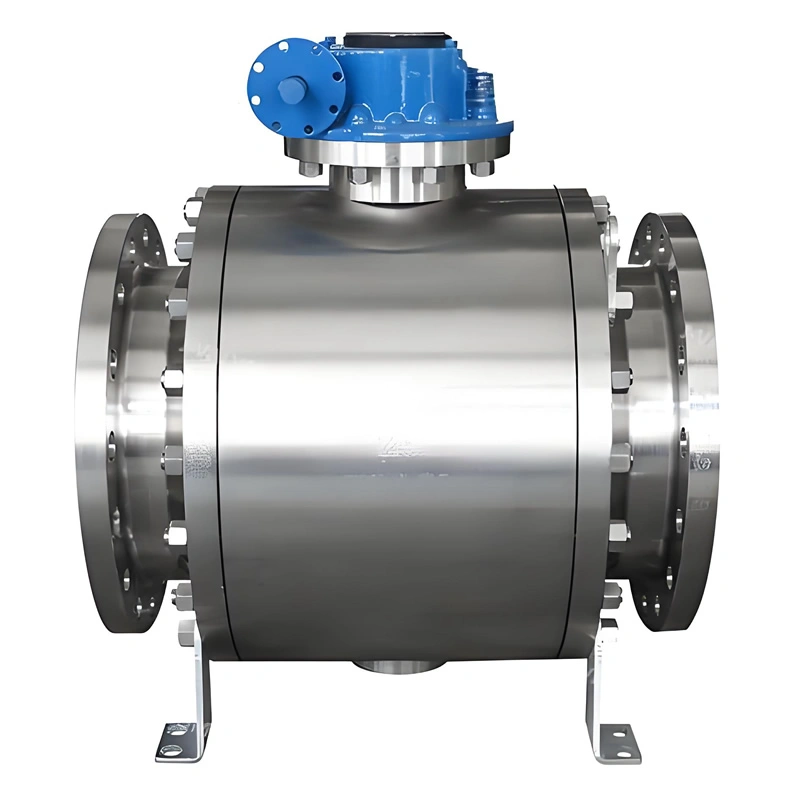
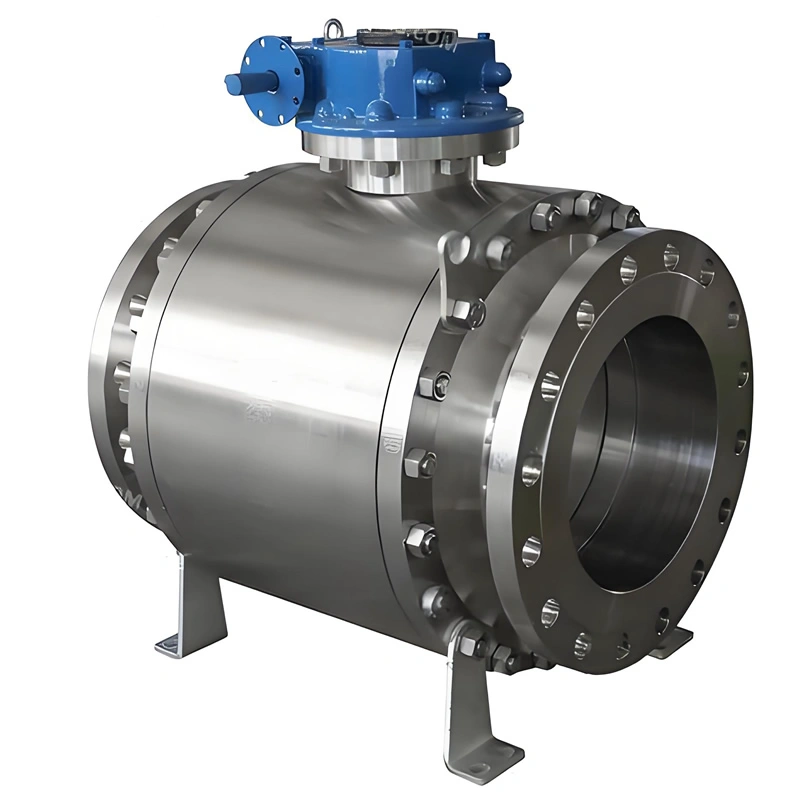
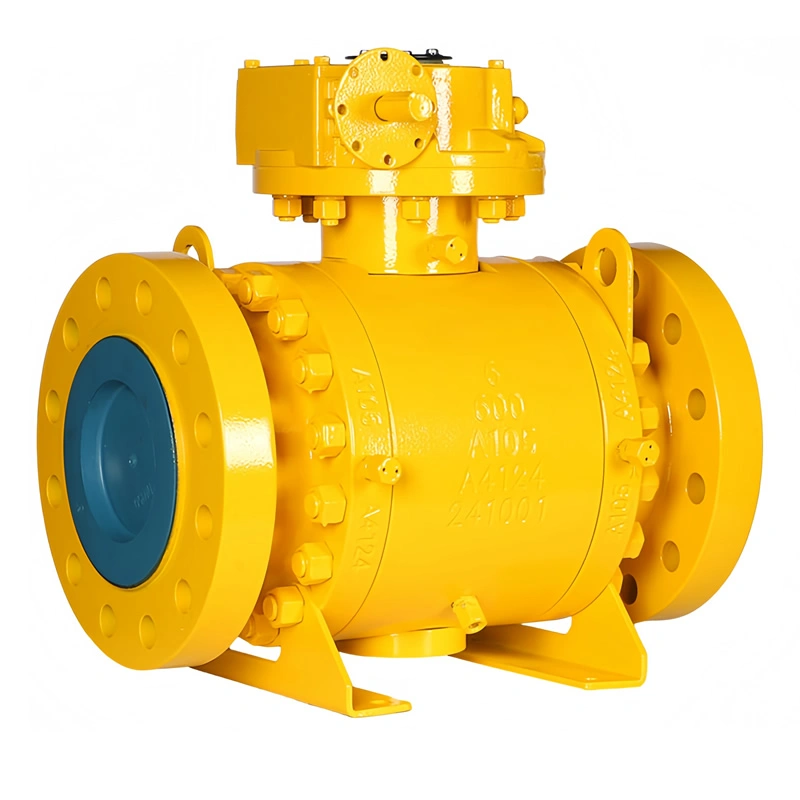
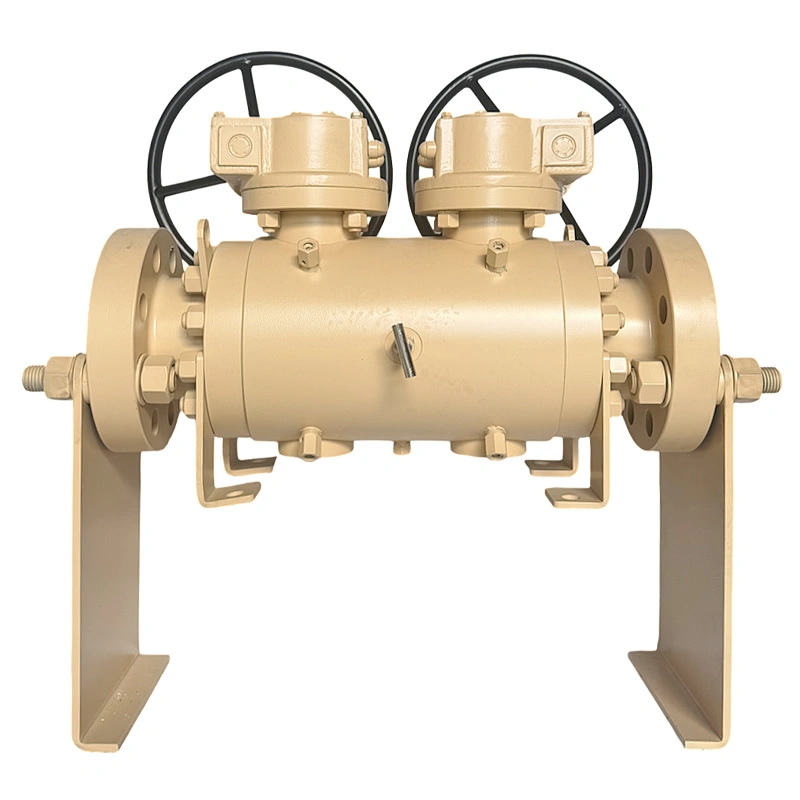
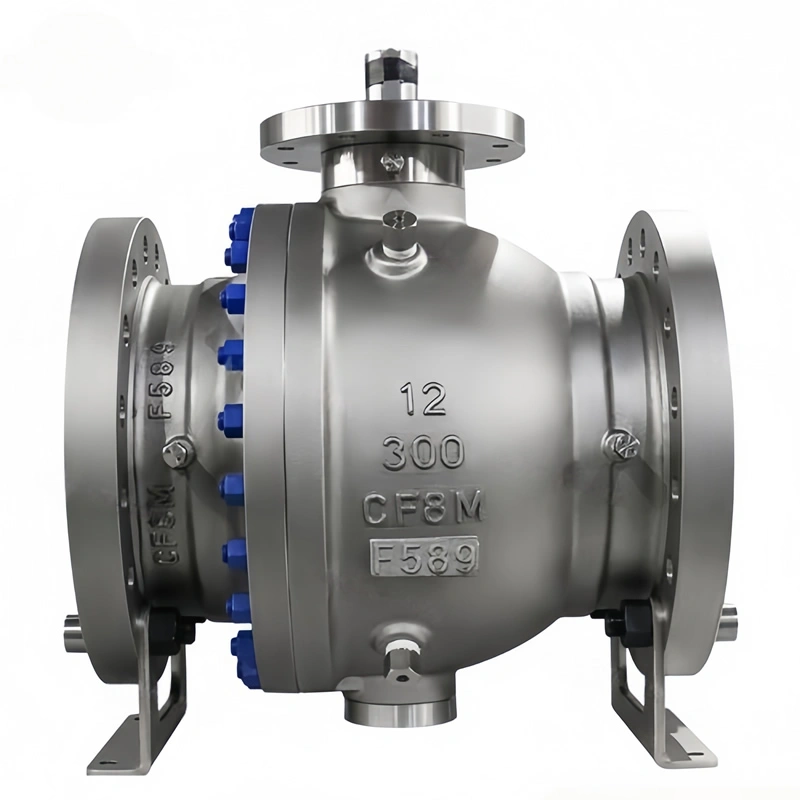
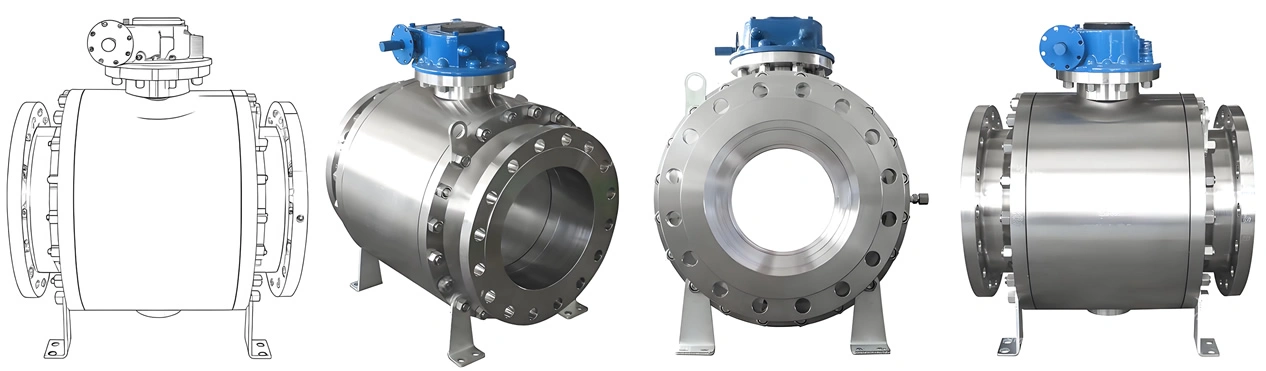
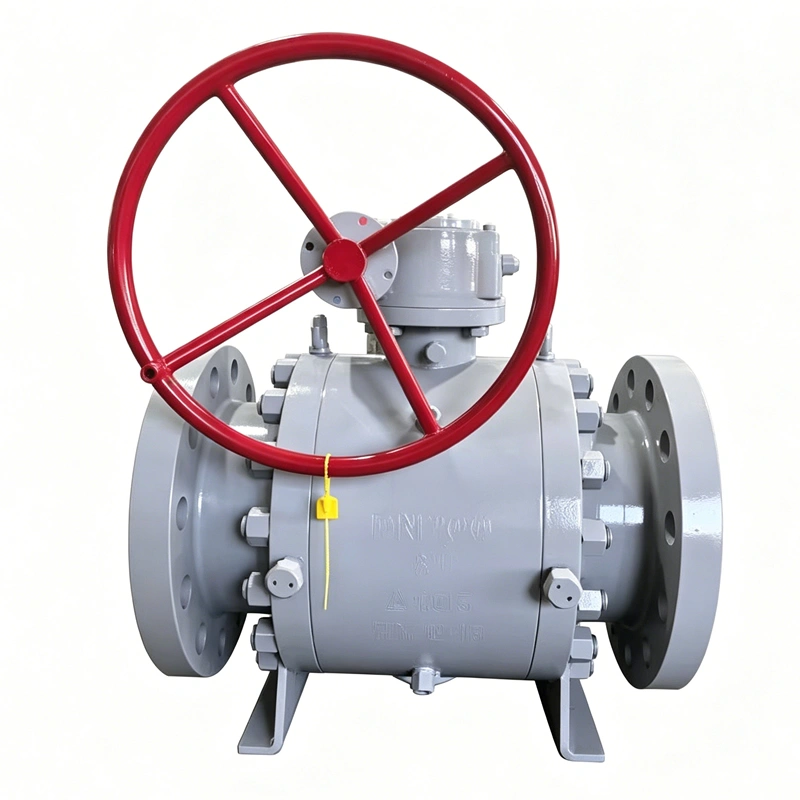
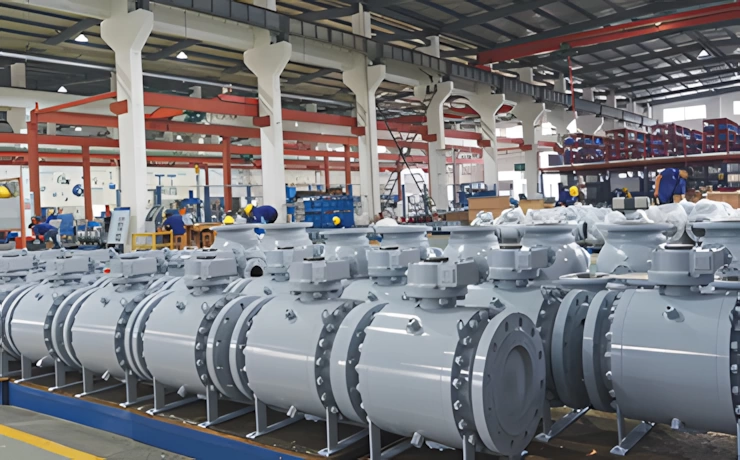
A configuração de corpo em três peças é uma vantagem decisiva para operadores industriais: ao contrário das válvulas de uma ou duas peças, que exigem remoção da tubulação para manutenção interna, a válvula TIANYU 3PC pode ser desmontada desaparafusando seus três segmentos. Isso permite que os técnicos acessem a esfera, a sede e a haste sem desconectar a tubulação adjacente, reduzindo o tempo de inatividade para manutenção em até 70% em processos críticos (por exemplo, linhas de alimentação de reatores petroquímicos, onde paradas não planejadas custam mais de US$ 10 mil por hora).
Os segmentos aparafusados também permitem a fácil substituição de componentes desgastados (por exemplo, vedações, esfera) sem a necessidade de trocar toda a válvula, reduzindo os custos de manutenção a longo prazo. Para instalações com espaço limitado (por exemplo, plataformas offshore), esse projeto elimina a necessidade de equipamentos de elevação pesados para remover válvulas de grande diâmetro.
O design com montagem em munhão (esfera fixa) resolve uma limitação fundamental das válvulas de esfera flutuante: em sistemas de alta pressão (Classe 300+), as esferas flutuantes transferem as forças de pressão para as sedes, aumentando o torque operacional e acelerando o desgaste das sedes. O design com munhão da TIANYU suporta a esfera por meio de eixos superior e inferior, direcionando as forças de pressão para mancais robustos em vez das vedações.
Essa estrutura reduz o torque operacional em 40 a 50% em comparação com as válvulas de esfera flutuante, permitindo uma operação manual mais fácil ou atuadores menores (de menor custo) para modelos automatizados. Em aplicações de Classe 600 DN300 (por exemplo, em cabeças de poços de petróleo offshore), ela mantém a integridade da vedação de forma consistente por mais de 10,000 ciclos — o dobro da vida útil de válvulas de esfera flutuantes comparáveis.
Para indústrias que lidam com fluidos inflamáveis (petróleo, gás, produtos químicos), a segurança contra incêndio é imprescindível. O sistema de segurança contra incêndio da válvula TIANYU atende à norma API 607, 7ª edição: durante um teste de incêndio de 30 minutos (exposição a 750 °C), a vedação primária de PTFE derrete, mas a vedação secundária de grafite expandido incha para preencher as folgas, enquanto o anel de vedação metal-metal fornece uma barreira de segurança. O vazamento após o teste permanece abaixo dos limites da API 607, impedindo o escape de fluidos inflamáveis e explosões secundárias.
Essa funcionalidade é obrigatória para muitas aplicações nos setores de petróleo e gás e petroquímico (por exemplo, linhas de destilação de refinarias) e está em conformidade com as normas de segurança globais (por exemplo, OSHA nos EUA, ATEX na UE).
Os materiais SS316/SS304 oferecem benefícios duplos: resistência à corrosão e compatibilidade higiênica. O teor de molibdênio do SS316 resiste à corrosão por pites induzida por cloretos (fundamental para aplicações costeiras/offshore ou sistemas de resfriamento com água do mar), enquanto sua superfície não porosa impede a contaminação do meio, tornando-o adequado para instalações alimentícias e farmacêuticas (em conformidade com a norma FDA 21 CFR 177.2600).
Em um teste realizado em uma planta química costeira, as válvulas de aço inoxidável 316 não apresentaram corrosão após 5 anos de exposição à água do mar, enquanto as válvulas de aço carbono falharam em 18 meses. Para aplicações de alta pureza (por exemplo, fabricação de IFA farmacêutico), a haste/esfera polida de aço inoxidável 316 elimina espaços mortos onde bactérias ou contaminantes poderiam se acumular.
O controle de qualidade começa com a validação rigorosa da matéria-prima:
- Verificação de Aço InoxidávelAs barras de aço inoxidável SS316/SS304 são submetidas a análise espectral (XRF) para confirmar a composição química (por exemplo, 16–18% de Cr, 2–3% de Mo para SS316) e a testes ultrassônicos (UT) para detectar defeitos internos (porosidade, trincas). Relatórios de Teste de Materiais (MTRs) são gerados para cada lote.
- Teste de material de vedaçãoO PTFE reforçado é testado quanto à dureza (Shore D 55–65) e estabilidade térmica; o grafite expandido é avaliado quanto à taxa de expansão (≥200% a 750℃) para garantir a conformidade com a norma API 607.
- Validação de fixadoresOs parafusos ASTM A193 B8M são submetidos a testes de resistência à tração (≥550MPa) para confirmar a capacidade de carga.
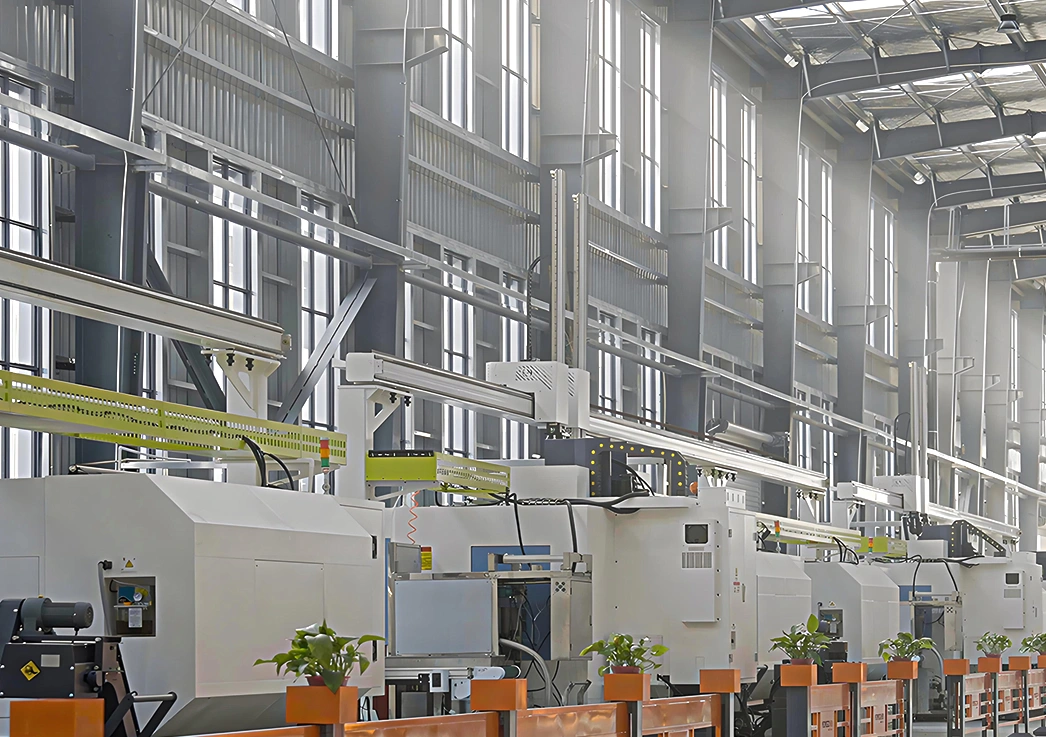
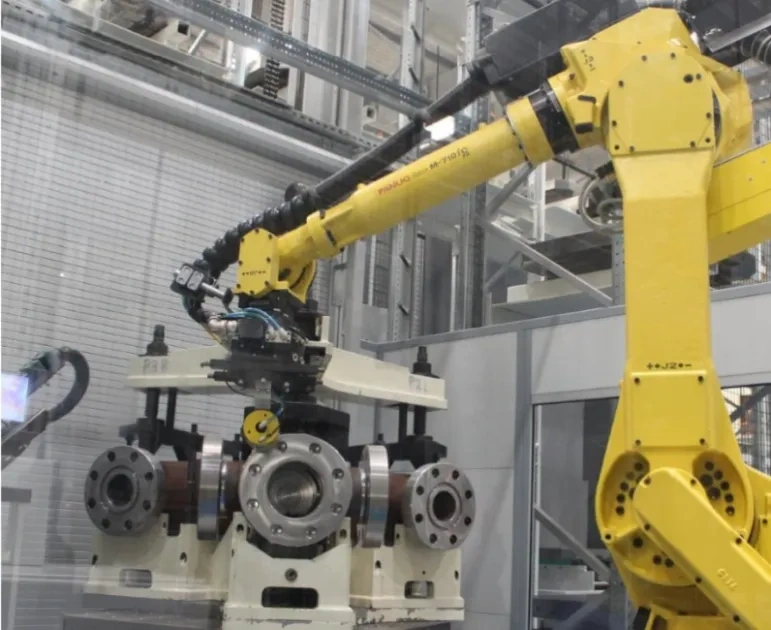
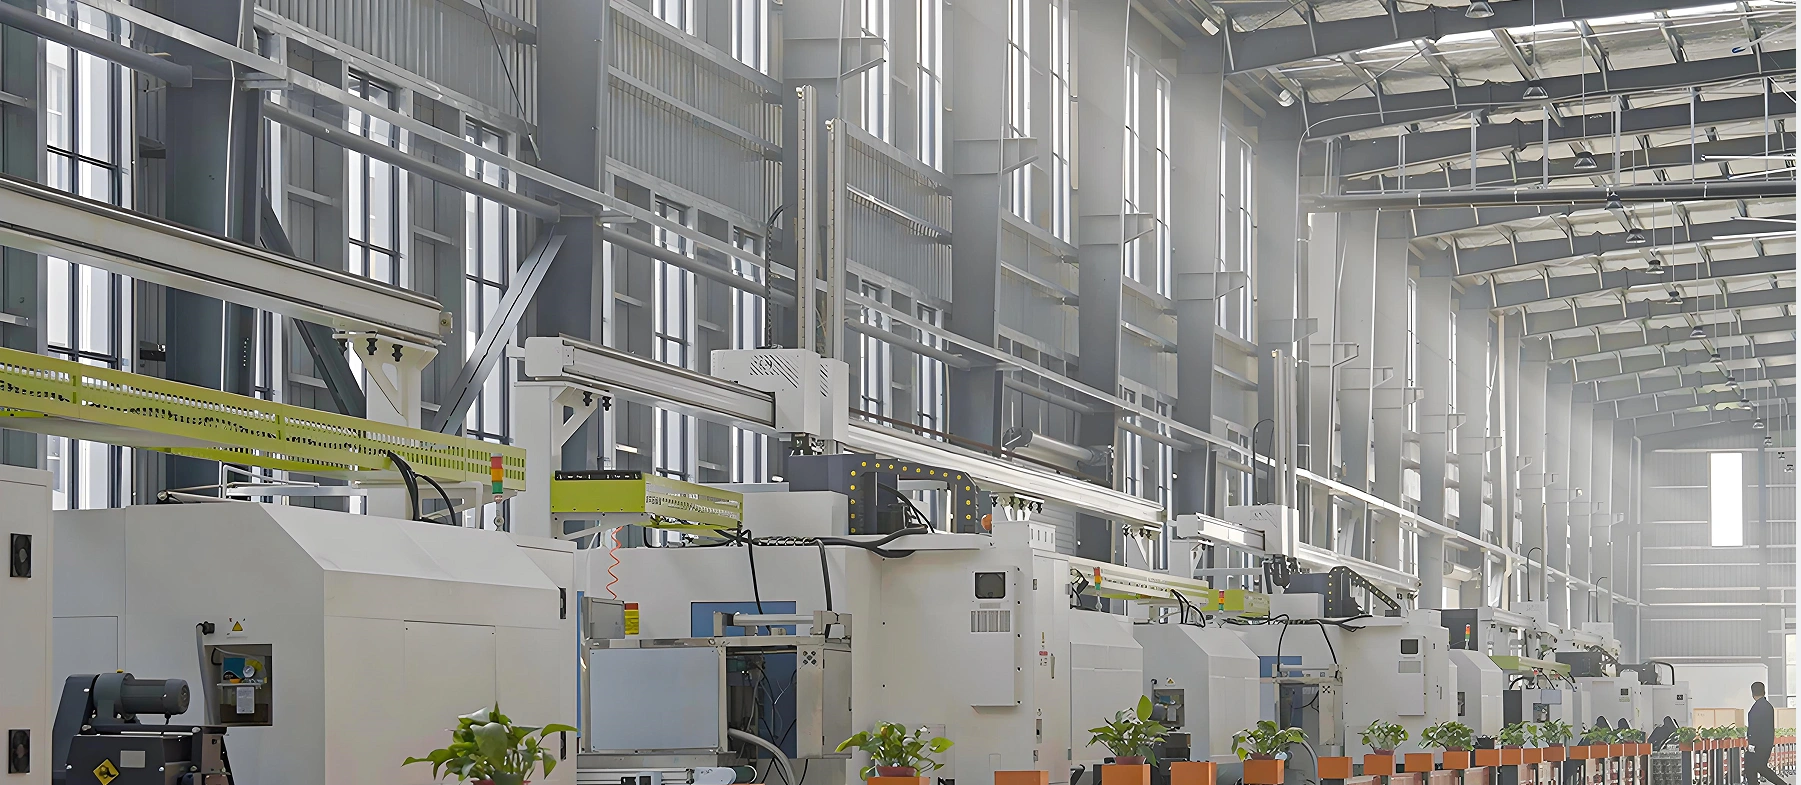
- Usinagem de carroceria em 3 peçasA barra de aço inoxidável SS316/SS304 é cortada em três segmentos (duas tampas de extremidade e um corpo central) e usinada em centros CNC de 5 eixos. As faces dos flanges são usinadas com precisão, atendendo à planicidade ASME B16.5 (≤0.05 mm/m) e ao acabamento superficial (Ra ≤3.2 μm) para garantir a vedação adequada da junta. Os furos dos mancais do munhão do corpo central são brunidos com tolerância de ±0.02 mm para assegurar o alinhamento das esferas.
- Processamento de esferas e munhãoA esfera de aço inoxidável 316 é torneada e, em seguida, retificada com uma retificadora esférica para obter um acabamento superficial de Ra ≤ 0.2 μm (fundamental para uma vedação hermética). Os munhões são usinados integralmente com a esfera, tratados termicamente e polidos para reduzir o atrito do rolamento.
- Fabricação de anéis de assentoOs anéis de sede em aço inoxidável 316 são usinados e, em seguida, revestidos com camadas de PTFE reforçado e grafite expandido por meio de moldagem por compressão.
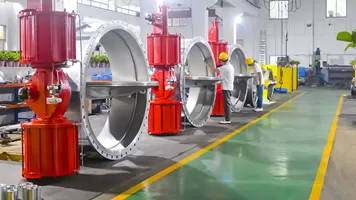
A montagem é realizada em uma sala limpa Classe 10,000 para evitar contaminação:
- Instalação de munhão e esferaA esfera (com munhões integrados) é inserida no corpo central, e os rolamentos (de bronze impregnado com PTFE) são prensados nos furos dos munhões.
- Conjunto de Vedação e CorpoOs anéis de vedação são instalados nas tampas de extremidade e, em seguida, os três segmentos do corpo são aparafusados com torque controlado (de acordo com a norma ASME B18.2.1) para garantir uma compressão uniforme da vedação.
- Montagem do AtuadorOs atuadores manuais/de engrenagem helicoidal são fixados por meio de flanges ISO 5211, com alinhamento a laser para garantir a coaxialidade entre a haste e o munhão (desvio ≤ 0.05 mm). Os atuadores automatizados (pneumáticos/elétricos) são calibrados para sinais de 4 a 20 mA, com chaves de fim de curso configuradas para disparar nas posições totalmente aberta/fechada.
Cada válvula passa por testes em várias etapas:
- Teste hidrostáticoConforme a norma API 598 — teste de integridade do corpo (1.5 vezes a pressão nominal, 30 minutos); teste de estanqueidade da sede (1.1 vezes a pressão nominal, 15 minutos) (≤1 bolha/minuto para a Classe VI).
- Teste de FogoAmostras aleatórias são submetidas a testes API 607 (exposição a 750°C por 30 minutos + avaliação de vazamento pós-incêndio).
- Teste Operacional: 100 ciclos de abertura e fechamento para verificar a consistência do torque e a velocidade de atuação (3 a 5 segundos para modelos pneumáticos).
- Ensaios não destrutivos (NDT)Ensaio por líquido penetrante (PT) para soldas de flanges; ensaio por partículas magnéticas (MPI) para munhões.
| Pressão: |
150LB |
300LB |
600LB |
900LB |
1500LB |
2500LB |
|
| Teste de Força |
3.0 |
7.5 |
15.4 |
23.0 |
37.5 |
63.0 |
Mpa |
| Teste de vedação |
2.2 |
5.5 |
11.2 |
16.9 |
27.5 |
46.2 |
| Teste de ar |
0.6 |
0.6 |
0.6 |
0.6 |
0.6 |
0.6 |
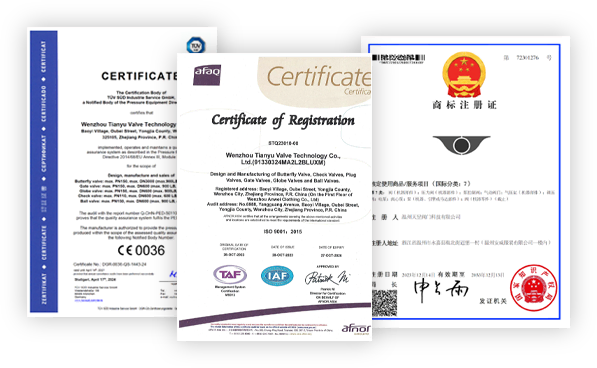
Após o teste, cada válvula recebe um número de série exclusivo e a documentação (MTRs, relatórios de teste, certificações) é embalada junto com a unidade.