Sumário Executivo
A infraestrutura de gás natural de médio porte continua em rápida expansão global ao longo de 2026, com as análises de busca do Google para o mercado intermediário mostrando um aumento de 34% ano a ano nas consultas de engenharia para válvulas de esfera com munhão totalmente soldadas enterradas , impulsionado por projetos de transmissão transfronteiriços em larga escala, programas de melhoria da integridade de gasodutos e requisitos regulatórios mais rigorosos para emissões fugitivas e segurança de equipamentos subterrâneos. Gasodutos de transmissão de gás natural de longa distância operam sob carga cíclica contínua de alta pressão, condições ambientais variáveis do solo e acesso físico limitado para manutenção de rotina, criando demandas rigorosas para válvulas de isolamento que ofereçam vida útil de várias décadas sem desmontagem frequente.
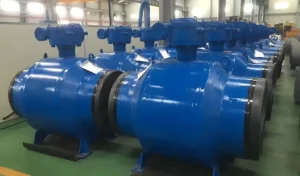
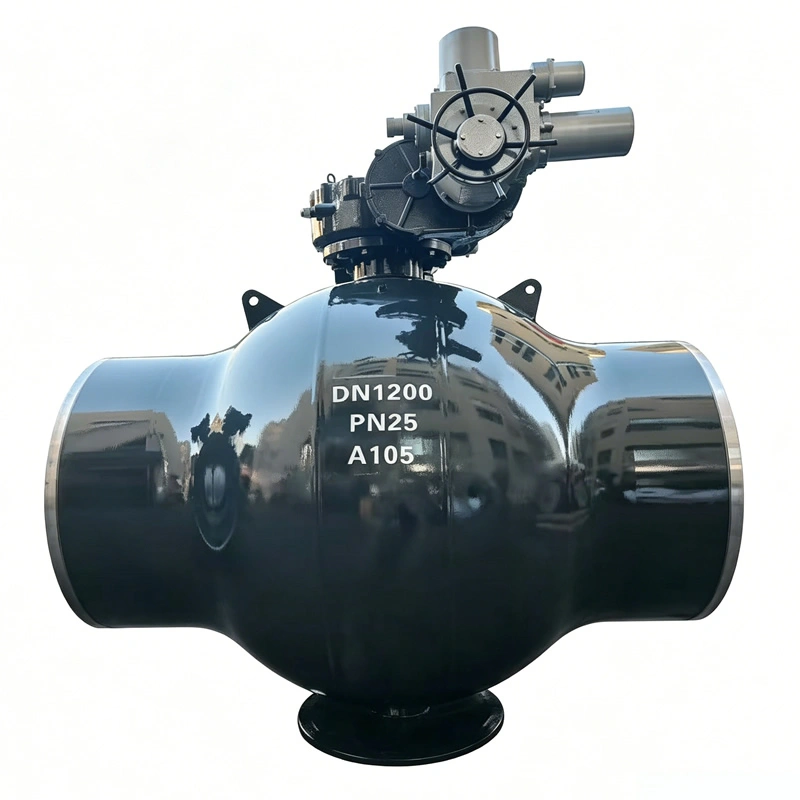
A válvula de esfera API 6D com montagem em munhão totalmente soldada resolve exatamente esses desafios de campo. Ao contrário das alternativas de válvulas de esfera com corpo aparafusado ou flangeado, seu corpo monolítico totalmente soldado elimina os pontos de vazamento externo relacionados à junta, tornando-a a opção preferida para instalação enterrada diretamente ao longo das principais rotas de transmissão de gás natural. Estatísticas operacionais do setor indicam que vazamentos relacionados a juntas representam aproximadamente 41% dos eventos de intervenção não rotineira em válvulas de dutos subterrâneos relatados aos órgãos reguladores globais de segurança de dutos, a maioria dos quais originados da degradação da junta do flange aparafusado devido à umidade do solo, ciclos de temperatura e tensões de assentamento do terreno.
Este artigo fornece orientações práticas de engenharia para empreiteiras EPC, operadoras de dutos, engenheiros de compras e especialistas em gestão de integridade. Ele abrange princípios básicos de projeto, critérios de seleção de materiais, limites de conformidade com normas, testes de aceitação em fábrica, considerações específicas para instalação subterrânea, benchmarks de desempenho operacional, análise do custo total de propriedade, armadilhas comuns em especificações e referências de desempenho de projetos reais. Todo o conteúdo técnico está alinhado com as normas da indústria API 6D, ASME B16.34, API 598, ASME B31.8 e NACE MR0175, fornecendo informações práticas para documentação de licitação e avaliação técnica de propostas. Número de palavras: 4782.
1. Contexto Industrial para Válvulas Enterradas em Gasodutos de Longa Distância
O investimento global em infraestrutura de gás natural mantém um forte ritmo em 2026. Dados de pesquisa de mercado registram mais de 12,700 km de novos gasodutos de longa distância com previsão de entrada em operação na Eurásia, Oriente Médio e América Latina nos próximos três anos. Uma proporção muito alta desses novos gasodutos principais adota a construção enterrada diretamente, em vez da infraestrutura de poços de válvulas acima do solo, visto que a construção civil desses poços pode aumentar o investimento total do projeto em 18 a 24% por válvula, além de introduzir riscos adicionais de infiltração de água e falhas por corrosão.
A. Principais riscos operacionais para válvulas de dutos enterrados
O serviço enterrado impõe estressores mecânicos e ambientais únicos que os projetos de válvulas acima do solo não abordam de forma consistente:
- O assentamento do solo e a movimentação diferencial do solo produzem cargas de flexão e cisalhamento sustentadas nas juntas entre válvulas e tubulações; as conexões flangeadas sofrem relaxamento da pré-carga dos parafusos ao longo do tempo, criando um risco progressivo de vazamento da junta. Dados de campo da indústria mostram que 32% dos incidentes de vazamento em válvulas enterradas com flanges ocorrem entre 7 e 12 anos após o comissionamento, impulsionados pela perda de torque dos parafusos sob tensão cíclica do solo.
- A composição química do solo subterrâneo varia amplamente: solos ácidos, água subterrânea rica em cloreto, corrosão influenciada por microrganismos (MIC) e correntes elétricas dispersas aceleram a degradação dos componentes externos. Uma vez enterrados, a inspeção visual das interfaces das juntas do corpo da válvula torna-se fisicamente impossível sem escavações dispendiosas.
- As limitações de acesso restringem a manutenção de rotina. A escavação para manutenção de válvulas custa entre US$ 12,000 e US$ 45,000 por local, sem incluir os custos associados ao isolamento da tubulação, purga e licenças de segurança. Muitas válvulas de gasodutos principais estão localizadas em zonas remotas e pouco povoadas, o que aumenta ainda mais os custos logísticos de intervenção.
- Operação cíclica de gás de alta pressão: linhas de transmissão de longa distância normalmente apresentam oscilações na pressão de operação entre 60% e 100% da pressão máxima de operação permitida (MAOP) durante variações sazonais de demanda, aplicando estresse mecânico repetido aos conjuntos de vedação das válvulas e às juntas do corpo.
B. Por que a arquitetura de válvula de esfera com montagem em munhão é adequada para serviços de gás em gasodutos principais?
Existem duas arquiteturas principais de válvulas de esfera para aplicações em dutos: as de esfera flutuante e as de esfera fixa (montadas em munhão).
- As válvulas de esfera flutuante dependem da pressão da linha para empurrar a esfera contra a sede a jusante; essa configuração funciona bem para aplicações de pequeno porte e pressão moderada (tipicamente NPS 2 a NPS 8, Classe 150 a 300). Em diâmetros maiores e classes de pressão mais altas, as forças de empuxo hidrodinâmico geram torque operacional excessivo e aceleram o desgaste da sede, tornando as unidades de esfera flutuante inadequadas para serviços de transmissão de longa distância em linhas principais.
- Válvulas de esfera com montagem em munhão A esfera é suportada por meio de eixos de munhão rígidos superior e inferior. As cargas de empuxo da pressão da linha são absorvidas pelos conjuntos de mancais de munhão, em vez das sedes das válvulas. Isso proporciona duas vantagens de desempenho críticas para o gás da linha principal:
- Torque operacional consistentemente mais baixo em toda a faixa de pressão MAOP, reduzindo os requisitos de dimensionamento da caixa de engrenagens ou do atuador e diminuindo o custo de capital para os conjuntos de atuação.
- Redução da tensão de contato na sede, prolongando a vida útil do elemento de vedação sob milhares de ciclos de pressão.
Comparação de desempenho no mundo real: Dados de campo de operadores independentes mostram que as válvulas de esfera com montagem em munhão, corretamente especificadas para transmissão de gás natural, atingem um intervalo médio de serviço entre as principais manutenções de vedação de 12 a 18 anos, em comparação com os intervalos típicos de 5 a 8 anos para alternativas de esfera flutuante de grande porte aplicadas incorretamente em condições operacionais idênticas.
C. Proposta de valor da construção de carroceria totalmente soldada
Dentro da família de produtos com montagem em munhão, estão disponíveis três variantes principais de construção da carroceria: entrada lateral aparafusada, entrada superior aparafusada e carroceria totalmente soldada.
- Entrada lateral aparafusada: válvula de grande diâmetro para tubulações, ideal para serviços em estações acima do solo; as juntas aparafusadas do corpo permitem a desmontagem no local para reparos internos, mas essas juntas representam múltiplos caminhos de vazamento externo, o que representa alto risco para instalações enterradas permanentes.
- Entrada superior aparafusada: permite a substituição do componente interno sem a remoção completa da válvula; ainda mantém as grandes interfaces de juntas aparafusadas do corpo, vulneráveis à degradação ambiental subterrânea.
- Carroceria totalmente soldadaOs segmentos forjados do corpo da válvula são unidos por soldas circunferenciais automatizadas de penetração total, eliminando todas as juntas de vedação e conexões aparafusadas. Após a conclusão da soldagem, 100% dos ensaios não destrutivos (END), incluindo ensaios radiográficos (RT) e ensaios por partículas magnéticas (MT), validam a integridade da solda de acordo com os requisitos obrigatórios da norma API 6D.
A principal desvantagem do projeto totalmente soldado é a inviabilidade do reparo in situ dos componentes internos; se estes sofrerem uma falha catastrófica, a válvula precisa ser removida da tubulação para substituição. Por esse motivo, as válvulas enterradas totalmente soldadas exigem rigoroso controle de qualidade em fábrica, seleção criteriosa de materiais e testes abrangentes antes do embarque para minimizar a probabilidade de falhas em serviço.
2. Especificações principais de projeto da válvula de esfera com munhão totalmente soldada API 6D para transmissão de gás natural enterrada
Esta seção define parâmetros críticos de especificação, alinhados com a 24ª edição da API 6D, ASME B16.34, dimensões face a face da ASME B16.10 e especificações comuns de projetos de usuários finais para aplicações de gasodutos subterrâneos.
A. Envoltório de tamanho e classe de pressão
- Faixa de tamanhos nominais: NPS 8 (DN200) até NPS 56 (DN1400), correspondendo aos diâmetros dos principais gasodutos de transmissão de longa distância. Para aplicações em gasodutos principais, os tamanhos de NPS 12 a NPS 42 representam os projetos de maior volume.
- Classes de pressão: Classe 150, Classe 300, Classe 600, Classe 900, Classe 1500. A maioria dos gasodutos de longa distância globais utiliza classificações de Classe 600 ou Classe 900, correspondendo a pressões médias de operação (MAOP) de 10.0 MPa e 15.0 MPa, respectivamente.
- Opções de configuração do furo:
- Furo totalO caminho de fluxo interno corresponde ao diâmetro interno da tubulação, permitindo operações de limpeza com pigs. A configuração de passagem plena é obrigatória para válvulas de bloqueio da linha principal em dutos de transmissão passíveis de limpeza com pigs.
- Diâmetro reduzido: passagem de fluxo menor, custo de componente mais baixo; restrito a linhas de derivação não inspecionáveis por pigs, nunca para funções de válvula de bloqueio em linhas tronco principais.
Nota crítica sobre as especificações: muitos documentos de aquisição omitem erroneamente o requisito explícito de "passagem plena, passível de inspeção com pig". Se não estiver claramente especificado no pedido de compra, os fabricantes podem optar por utilizar um modelo com diâmetro reduzido, tornando a válvula incompatível com os programas de inspeção inteligente de dutos com pig.
B. Seleção de materiais para serviço de transmissão de gás natural subterrâneo
A seleção de materiais deve abordar simultaneamente três conjuntos de condições: fluido de processo interno (gás natural, potencial contaminação por H₂S), corrosão externa do solo subterrâneo e condições ambientais de baixa temperatura. A conformidade com a norma NACE MR0175 é obrigatória para qualquer gasoduto que transporte gás sulfídrico (contendo sulfeto de hidrogênio).
- Corpo da válvula e peças forjadas de conexão final
- Serviço padrão enterrado com gás natural: aço carbono forjado ASTM A105. O A105 oferece excelente soldabilidade, alta resistência mecânica e desempenho econômico para temperaturas de -29 °C a +121 °C.
- Rotas de dutos em climas frios: Forjamento em aço carbono de baixa temperatura ASTM A350 LF2 para temperatura mínima de projeto do metal de até -46 °C. O ensaio de impacto Charpy V-notch na temperatura mínima de projeto é obrigatório de acordo com a norma API 6D para qualificação de materiais para baixas temperaturas.
- Serviço com gás sulfídrico: tratamento térmico e controle de dureza do material em conformidade com a norma NACE MR0175, dureza máxima HRC 22 em todos os componentes em contato com o fluido.
- Acabamento de esfera e munhão
- Substrato base A105 / LF2, com revestimento duro. O Stellite 6 é um material de revestimento duro padrão da indústria para superfícies de vedação de esferas, oferecendo alta resistência à abrasão, ao desgaste por atrito e à erosão por partículas transportadas em fluxos de gás natural. Espessura mínima do revestimento duro de 0.5 mm, com inspeção NDT para detecção de defeitos no revestimento.
- Montagem do assento
- Elemento primário de vedação flexível: inserções de assento reforçadas em PTFE ou nylon para vedação bidirecional hermética. Assento de segurança secundário metal-metal proporciona capacidade de proteção contra incêndio caso as vedações de polímero se degradem durante um incêndio.
- Bloqueio duplo e sangria (DBB) Funcionalidade: capacidade padrão para válvula de esfera com munhão API 6D. DBB significa que as sedes a montante e a jusante proporcionam vedação positiva, enquanto a porta de ventilação/sangria da cavidade do corpo permite a despressurização segura do volume de gás aprisionado dentro do corpo da válvula, um recurso de segurança indispensável para válvulas de bloqueio de gasodutos enterrados.
- Conjunto da haste
- Material da haste: aço inoxidável A182 F316; geometria da haste anti-expulsão exigida pela norma API 6D, que impede a ejeção da haste sob pressão diferencial máxima. Múltiplos conjuntos de gaxetas para vedação da haste; portas de injeção de selante de emergência permitem a reativação da vedação da haste em campo sem a necessidade de desmontagem da válvula.
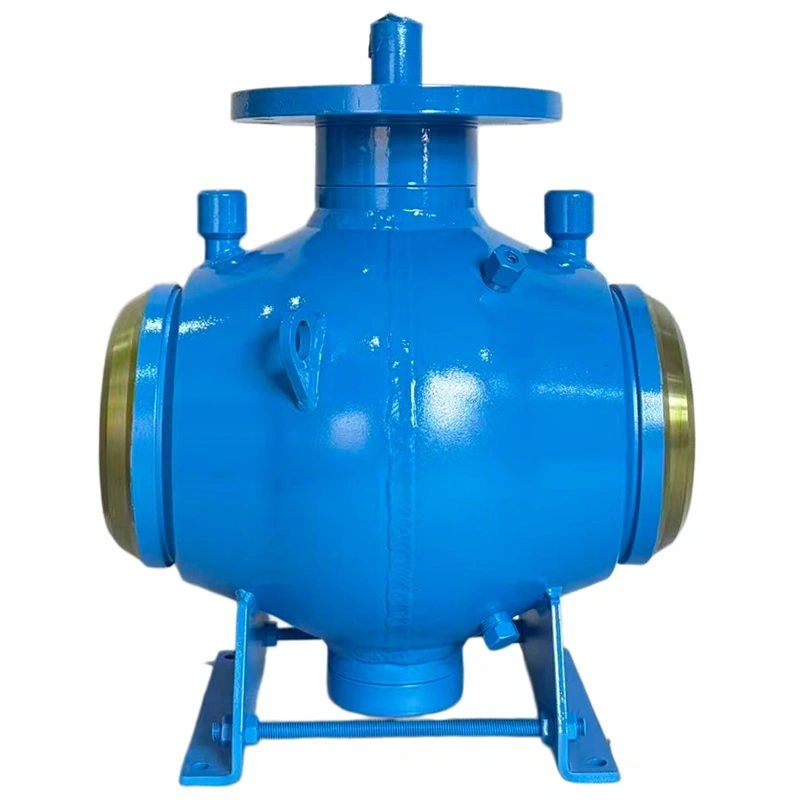
- Haste alongada para instalação enterrada: um recurso não opcional. O mecanismo principal ou o volante de operação manual devem terminar acima do nível do solo acabado. Os conjuntos de haste estendida incluem uma luva externa protetora para proteger a haste da corrosão do solo e de danos mecânicos. O comprimento da extensão é específico para cada projeto, calculado com base na profundidade de enterramento da tubulação mais a margem de cobertura do solo local.
- Revestimento anticorrosivo externo para uso enterrado. A tinta epóxi padrão para válvulas acima do solo é insuficiente para enterramento direto. A especificação aceita pela indústria é um revestimento externo de polietileno de três camadas (3PE), que corresponde à especificação de revestimento externo da tubulação principal. A espessura do revestimento é tipicamente de 2.5 a 3.0 mm, com testes de faísca realizados após a aplicação do revestimento para detectar defeitos de porosidade antes do envio. Todas as áreas de juntas soldadas recebem preparação especial para o revestimento após a conclusão do ensaio não destrutivo (END) de solda na fábrica.
C. Conexões finais e requisitos de interface
As conexões de topo soldadas (BW) são a única opção adequada para válvulas de esfera com munhão embutido totalmente soldadas. As conexões flangeadas anulam a principal vantagem da construção totalmente soldada, ao reintroduzir juntas com gaxetas embutidas.
- A preparação da extremidade para solda de topo está em conformidade com os padrões de chanfro de extremidade de solda ASME B16.25, combinando a espessura da parede e a classe do material do aço da tubulação adjacente.
- Para aplicações enterradas, recomenda-se fortemente o uso de trechos pré-soldados (peças curtas de tubulação pré-soldadas às extremidades do corpo da válvula). Esses trechos eliminam a necessidade de soldagem sob alta tensão diretamente na peça forjada do corpo da válvula em condições de campo; a soldagem em campo é realizada em material padrão para trechos pré-soldados de tubulação, simplificando os ensaios não destrutivos (END) em campo e reduzindo o risco de danos por zona afetada pelo calor na peça forjada da válvula.
D. Conexões de acionamento e auxiliares
As válvulas de esfera com munhão totalmente soldadas API 6D enterradas oferecem suporte a múltiplas opções de acionamento:
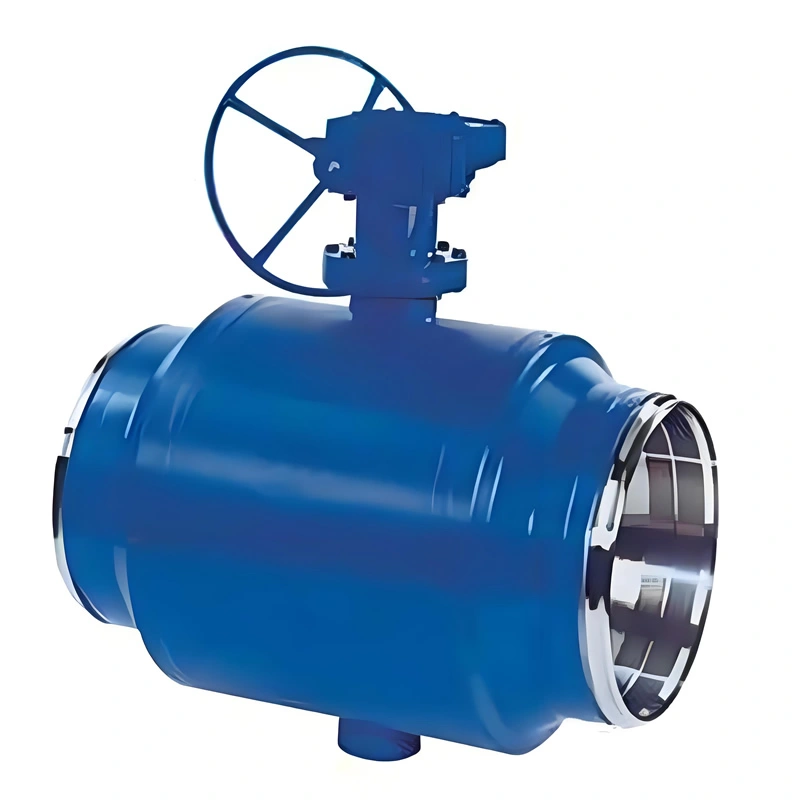
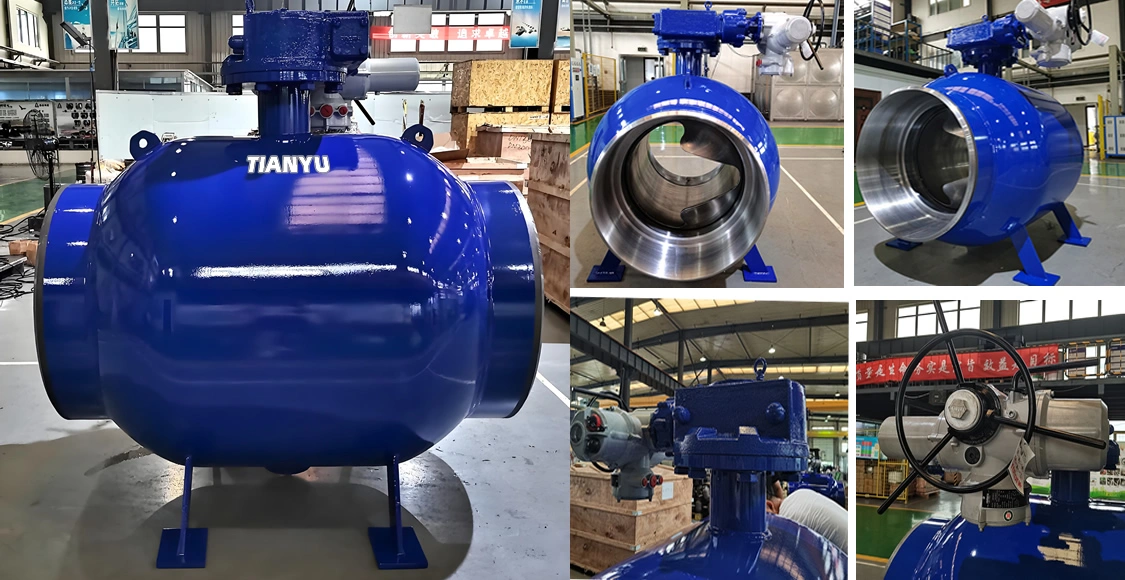
- Acionador manual por engrenagem (engrenagem sem-fim): comum em locais com válvulas de bloqueio e ciclos de operação pouco frequentes. Unidade de engrenagem montada na parte superior da luva de haste estendida para serviço enterrado.
- Atuador motor-elétrico: amplamente utilizado em válvulas de bloqueio de linha principal operadas remotamente e integradas a sistemas SCADA. O atuador deve ser adequado para serviço externo em atmosfera exposta (grau de proteção IP66/IP67).
- Acionamento hidráulico ou eletro-hidráulico: especificado para aplicações de válvulas de desligamento de emergência (ESD) de grande porte ou alta velocidade.
Portas auxiliares, todas encaminhadas acima do solo por meio de tubulações verticais estendidas:
- Porta de sangria/ventilação da cavidade do corpo para alívio de pressão na cavidade do DBB.
- Portas de injeção de selante para reenergização de vedação de emergência da haste e da sede.
- Porta de drenagem para remoção do condensado líquido da cavidade do corpo da válvula.
Nenhuma conexão roscada relacionada ao processo pode permanecer enterrada; toda conexão auxiliar deve ser encaminhada para um ponto de acesso acima do nível do solo.
3. Testes obrigatórios e garantia de qualidade de acordo com a API 6D e normas associadas.
A norma API 6D define os requisitos mínimos de projeto, fabricação, documentação e testes para válvulas de tubulação. Para válvulas de esfera com munhão totalmente soldadas para serviço enterrado, aplicam-se controles de teste adicionais às juntas de solda do corpo e aos componentes específicos para instalação enterrada. Todos os relatórios de teste de fábrica devem ser totalmente rastreáveis aos números de lote do material e ao número de série da válvula para fins de registro de ativos do operador.
A. Ensaios não destrutivos para soldas de carroceria totalmente soldadas
As soldas circunferenciais de penetração total que unem segmentos forjados do corpo da válvula recebem 100% de ensaios não destrutivos (END) volumétricos e de superfície:
- Ensaios radiográficos (RT): inspeção de solda em volume total para detecção de defeitos internos, como falta de fusão, porosidade e inclusões de escória. Critérios de aceitação alinhados com a Seção VIII da norma ASME BPVC.
- Ensaio por Partículas Magnéticas (MT): inspeção de superfície para detecção de trincas superficiais, especialmente crítica para peças forjadas em serviço a baixas temperaturas e zonas afetadas pelo calor de soldas.
- Tratamento térmico pós-soldagem (TTPS): realizado quando exigido pela norma do material para reduzir as tensões residuais de soldagem, especialmente em peças forjadas de seção espessa de A105 e LF2. Os gráficos de temperatura-tempo do TTPS são mantidos no pacote de documentação do relatório de ensaio da válvula.
B. Teste de desempenho sob pressão (API 598, referenciado pela API 6D)
Cada unidade de válvula passa por testes de pressão completos antes do envio, e não apenas por testes de lotes de amostra.
- Teste hidrostático da ShellA pressão de teste é igual a 1.5 vezes a pressão nominal da válvula. A duração do teste segue os valores da tabela API 6D; por exemplo, válvulas com NPS 12 ou superior requerem um tempo mínimo de espera de 300 segundos. Não é permitido nenhum vazamento visível ou queda de pressão no corpo da válvula, nas soldas e nas conexões das extremidades durante o período de espera.
- Teste de fechamento hidrostático do assento: 1.1 × a pressão nominal aplicada sequencialmente a cada lado da válvula para verificação da vedação bidirecional da sede. Para o projeto do munhão DBB, as sedes a montante e a jusante são testadas independentemente. As taxas de vazamento admissíveis na sede são rigorosamente definidas; vazamento de líquido visível zero é o critério de aceitação para os meios de teste com líquidos.
- teste de alívio da cavidade corporalValida a função DBB. Com a válvula fechada, a pressão fica retida dentro da cavidade do corpo; verifique o desempenho da vedação da sede e o funcionamento adequado da porta de sangria da cavidade.
- Teste de vedação a gás (opcional, mas altamente recomendado para projetos de gasodutos)Teste pneumático de vedação a baixa pressão com nitrogênio seco, simulando as condições de serviço de gás natural. Muitas operadoras de infraestrutura de gás natural exigem o teste de vedação a gás para válvulas de bloqueio enterradas, pois o teste hidrostático com água não consegue replicar perfeitamente o comportamento de vazamento na fase gasosa.
C. Testes de qualificação suplementares para especificações de serviços enterrados
Esses não são requisitos básicos obrigatórios da API 6D, mas são amplamente especificados nas principais especificações de projetos EPC de infraestrutura de petróleo e gás:
- qualificação de segurança contra incêndioCertificado de teste de resistência ao fogo API 607 / API 6FA. O teste de resistência ao fogo valida que a válvula mantém a capacidade de fechamento parcial e limita o vazamento externo quando os componentes da sede de polímero são consumidos pelo fogo, um requisito de segurança crítico para instalações de gasodutos de transmissão.
- Testes de qualificação do ciclo de torqueTestes de ciclo operacional em pressão total, documentando os valores de torque operacional em toda a faixa de pressão. Este conjunto de dados fornece informações essenciais para os cálculos de dimensionamento do atuador.
- Teste de durabilidade do revestimento externoTeste de faísca de alta tensão no revestimento 3PE acabado para localizar microfuros antes do envio. Qualquer defeito decorrente de falha deve ser reparado e testado novamente antes da embalagem.
D. Documentação entregável para aceitação do usuário final
Documentação completa fornecida com cada número de série da válvula:
- Certificado de conformidade API 6D.
- Relatórios de ensaio de materiais (MTR) para todos os componentes sujeitos a pressão, rastreáveis até os números de lote.
- Relatórios de END (Ensaios Não Destrutivos) para todas as soldas da carroceria (relatórios de RT, MT e gráfico de PWHT, quando aplicável).
- Relatório completo do teste de pressão API 598, incluindo registros de teste de casco, teste de sede e teste de alívio de cavidade.
- Certificado de segurança contra incêndio (se especificado).
- Relatório de inspeção e teste de integridade do revestimento externo.
- Desenho de arranjo geral, desenho de seção transversal, lista de materiais, desenho dimensional da haste estendida, manual de operação e manutenção.
Nota para aquisições do setor: aproximadamente 22% das não conformidades técnicas observadas em licitações globais de gasodutos estão relacionadas a pacotes de documentação incompletos ou não rastreáveis. As operadoras devem listar explicitamente todos os tipos de documentos necessários no anexo técnico do pedido de compra para evitar atrasos após a entrega.
4. Considerações de engenharia para instalação enterrada
Mesmo a válvula de esfera com munhão totalmente soldada API 6D de mais alta qualidade terá desempenho inferior se as práticas de instalação no local não respeitarem as restrições de projeto para serviços enterrados. Esta seção aborda os principais pontos de engenharia da fase de instalação para equipes de construção EPC e engenheiros de projetos de dutos.
A. Riscos de manuseio e transporte antes da instalação
- As unidades de válvulas totalmente soldadas são conjuntos pesados, grandes e rígidos. O içamento deve ser realizado somente utilizando os olhais de içamento designados; nunca içe através da haste estendida, do conjunto do atuador ou do mecanismo de engrenagem, pois isso pode entortar os eixos internos da haste e danificar o alinhamento preciso do mecanismo interno.
- Proteja o revestimento externo de 3PE durante todo o transporte e armazenamento no local. Arranhões, sulcos ou danos por impacto no revestimento anticorrosivo criam pontos de início de corrosão local após o enterramento. Danos no revestimento descobertos antes da descida na vala devem ser reparados de acordo com o procedimento de reparo do sistema de revestimento e testados novamente após o período de inatividade.
- Os componentes internos da válvula devem permanecer vedados com as tampas de fábrica até imediatamente antes da soldagem em campo. Poeira, areia e detritos de construção que entrarem no furo da válvula podem arranhar as superfícies de vedação da esfera e da sede, causando vazamento prematuro da sede após o comissionamento.
B. Práticas de soldagem em campo
- A soldagem em campo é realizada nas extremidades dos tubos de extensão pré-instalados (configuração altamente recomendada). A especificação do procedimento de soldagem (EPS) deve corresponder à classe do material do tubo de extensão. Evite rigorosamente a soldagem direta sobre a peça forjada do corpo da válvula sempre que possível, para evitar que o excesso de calor degrade os componentes internos de polímero da sede.
- Mantenha a válvula totalmente aberta durante a soldagem em campo e o resfriamento pós-soldagem. Se a válvula permanecer fechada, o calor radiante da soldagem pode danificar os insertos de polímero da sede macia.
- Após a conclusão da soldagem em campo, realize ensaios não destrutivos (END) em soldas circunferenciais no local (RT/UT). Uma vez aprovado o END, aplique um revestimento anticorrosivo na zona de solda antes de preencher a vala.
C. Requisitos de reaterro de valas
- Não deixe cair pedras grandes ou entulho pontiagudo diretamente contra o corpo da válvula ou as superfícies revestidas do conector. Primeiro, envolva o conjunto da válvula com material de assentamento granular fino (areia ou cascalho fino) livre de fragmentos de rocha pontiagudos, para evitar perfurações no revestimento durante o assentamento do material de reaterro.
- Evite que veículos pesados de construção circulem diretamente sobre a zona da vala da válvula não compactada, para prevenir sobrecarga pontual excessiva e tensão diferencial de movimento do solo aplicada à junta válvula-tubulação.
- O conjunto da manga da haste estendida deve estar alinhado verticalmente; o desalinhamento introduz atrito de travamento no eixo da haste, aumentando o torque de operação e aumentando o risco de desgaste prematuro da vedação da haste. A base do atuador/operador de engrenagem deve estar firmemente assentada sobre a base de concreto para evitar desalinhamento induzido por subsidência.
D. Verificações pré-comissionamento pós-instalação
- Após a conclusão do reaterro e antes da pressurização da tubulação, realize verificações funcionais completas acima do solo: A. Acione manualmente o curso de abertura total/fechamento total, confirme se não há travamento ou torque excessivo e compare os valores de torque com os dados de referência dos testes de fábrica. B. Verifique se todas as portas de sangria, drenagem e injeção de selante estão acessíveis acima do solo e devidamente identificadas. C. Confirme se a válvula de sangria da cavidade funciona corretamente e verifique o caminho de ventilação da cavidade DBB. D. Confirme se a configuração do interruptor de limite do atuador (para unidades motorizadas) marca corretamente as posições de abertura total e fechamento total da válvula.
5. Análise de desempenho operacional, ciclo de vida e custo total de propriedade
Muitas equipes de compras se concentram apenas no preço de compra inicial, sem uma avaliação completa do custo total de propriedade (TCO) ao longo da vida útil projetada de 25 a 40 anos de gasodutos de transmissão de gás natural de longa distância. As válvulas de esfera com munhão totalmente soldado apresentam um custo de compra inicial mais elevado em comparação com as alternativas com munhão aparafusado, mas oferecem vantagens significativas em termos de TCO para aplicações de válvulas de bloqueio permanentemente enterradas.
A. Expectativas de vida útil
Quando especificado, fabricado, instalado e protegido corretamente:
- Meta de vida útil de projeto para válvula de esfera com munhão enterrado totalmente soldada API 6D: vida útil mínima de 30 anos, consistente com a vida útil de projeto de gasodutos principais.
- Cronograma de inspeções de rotina:
- Inspeção visual anual acima do solo do conjunto da haste estendida, do mecanismo de engrenagem, do atuador e de todas as portas auxiliares acima do nível do solo. Verificar corrosão externa, entrada de água na carcaça do mecanismo e legibilidade da etiqueta.
- A cada 5 a 7 anos: realize um teste de ciclo operacional (ciclo de abertura e fechamento a partir de um local acima do solo), injete lubrificante/selante novo através dos pontos de injeção, conforme as orientações do manual de operação e manutenção do fabricante. Não é necessário escavar para essas tarefas periódicas.
- O monitoramento in situ de vazamentos na sede da válvula pode ser realizado através de uma porta de sangria na cavidade do corpo, sem necessidade de escavação, para detectar vazamentos em desenvolvimento antes que se agravem e representem um risco à segurança.
Lembrete importante sobre limitações: Se os componentes internos (esfera, sedes) sofrerem danos severos por erosão por partículas ou uso indevido, o reparo exigirá escavação, remoção da válvula da tubulação, reforma em oficina e ressoldagem na linha. Esse procedimento demanda o fechamento do trecho da tubulação, purga, permissões para trabalho a quente e recursos de construção pesada. Esse risco é mitigado por um rigoroso controle de qualidade na fábrica, filtragem adequada da tubulação durante a purga de comissionamento e evitando a operação da válvula sob condições de fluxo com alta pressão diferencial.
B. Comparação de alto nível do Custo Total de Propriedade (cenário de válvula de bloqueio enterrada, horizonte de análise de 30 anos)
Dados compilados a partir de relatórios de projetos de referência de operadores de infraestrutura de gás natural para a instalação de válvulas de bloqueio enterradas Classe 600 da NPS 24:
- Válvula de esfera com munhão API 6D totalmente soldada
- Despesas de capital: custo inicial de aquisição da válvula mais elevado; elimina a necessidade de grandes obras civis de concreto para a instalação de poços de válvulas. O CAPEX total instalado é aproximadamente 11-16% menor do que o de válvulas com corpo aparafusado instaladas em poços de concreto.
- Despesas operacionais: apenas inspeção de rotina na superfície e lubrificação com selante; zero escavações programadas. O custo do risco associado a vazamentos subterrâneos em juntas de vedação é drasticamente reduzido.
- Válvula de esfera com corpo aparafusado e munhão instalada dentro de uma caixa de válvulas de concreto enterrada.
- Despesas de capital: menor preço de compra das válvulas, mas alto custo de obras civis para poços de concreto estanques, sistemas de drenagem e poços de visita de acesso. As estruturas dos poços de válvulas são propensas a inundações por água subterrânea, exigindo manutenção contínua das bombas.
- Despesas operacionais: inspeção periódica de entrada em fossos, verificação do torque dos parafusos, substituição de juntas, o que exige permissões para trabalho em espaços confinados. Ao longo de uma vida útil de 30 anos do ativo, os custos operacionais acumulados e os riscos de segurança em espaços confinados são substanciais.
Caso de projeto real: Uma importante operadora europeia de transmissão de gás natural concluiu um projeto de expansão de 1400 km de gasoduto principal entre 2021 e 2024. O projeto selecionou válvulas de esfera com munhão API 6D totalmente soldadas para 117 locais de válvulas de bloqueio enterradas, eliminando a construção de poços de válvulas. A análise econômica pós-projeto calculou uma economia total de capital de aproximadamente € 21.8 milhões em comparação com o projeto alternativo de poço de válvulas com válvulas aparafusadas, além de uma redução projetada de 30 anos nas despesas operacionais estimada em € 13.4 milhões devido à eliminação das tarefas de manutenção com entrada em poços em espaços confinados.
C. Erros operacionais comuns que reduzem a vida útil da válvula
- Operação da válvula sob condições de fluxo com alta pressão diferencial: as válvulas de esfera com munhão são projetadas para abrir/fechar contra pressão diferencial estática; ciclos frequentes sob alta pressão diferencial dinâmica aceleram a erosão da sede. Os procedimentos operacionais devem minimizar esse modo de operação.
- A falta de injeção periódica de lubrificante/selante: mesmo as válvulas de esfera com munhão embutido de alta qualidade requerem injeção periódica de selante através de portas dedicadas para manter o desempenho de vedação da haste e da sede. Ignorar essa manutenção programada aumenta gradualmente o risco de vazamento por emissão fugitiva.
- A purga durante o comissionamento da tubulação sem filtragem temporária adequada pode causar vazamentos permanentes desde o primeiro dia de operação, devido a detritos de construção, escória de solda e areia que podem arranhar as superfícies de vedação da esfera e da sede. Filtros temporários e sistemas de bypass para a purga devem ser utilizados para desviar os detritos da sede da válvula durante o comissionamento.
6. Armadilhas nas Especificações e Orientações para Avaliação Técnica de Propostas
As equipes de compras e engenharia frequentemente encontram lacunas nas especificações ao adquirir válvulas de esfera com munhão totalmente soldadas para serviço enterrado, em conformidade com a norma API 6D. Abaixo, segue uma lista de verificação estruturada para fluxos de trabalho de elaboração de licitações e revisão de propostas.
A. Itens de especificação frequentemente omitidos em documentos de licitação
- Requisito explícito de "passagem plena e passível de limpeza com pig" para válvulas de linha principal.
- Dimensão do conjunto de haste estendida para serviço enterrado (elevação da haste correspondente à profundidade de enterramento da tubulação).
- Especificação do revestimento anticorrosivo externo 3PE, critérios de aceitação do teste de funcionamento contínuo.
- Requisito de peça de conexão integral, compatível com a espessura da parede da tubulação e a qualidade do material.
- Requisito funcional de bloqueio duplo e sangria (DBB), com porta de sangria/ventilação da cavidade acessível acima do nível do solo.
- Requisito NACE MR0175 caso exista qualquer potencial de exposição a gás sulfídrico.
- Lista completa dos documentos necessários para relatórios de testes e rastreabilidade de materiais.
- Requisito de certificado de teste de tipo API 607 / API 6FA de segurança contra incêndio.
B. Sinais de alerta durante a avaliação técnica de propostas
- O fabricante oferece válvula totalmente soldada, mas não pode fornecer relatórios completos de END (Ensaios Não Destrutivos) por radiografia/montagem para soldas de penetração total do corpo. A norma API 6D exige esses registros para soldas de componentes pressurizados; a ausência deles indica um processo de fabricação não conforme.
- A proposta de licitação fornece certificados genéricos sem rastreabilidade específica do relatório de teste por número de série para a unidade de válvula individual em avaliação na licitação. Certificados genéricos não são aceitáveis para equipamentos críticos de rede subterrânea.
- A válvula para instalação enterrada foi cotada com conexões flangeadas em vez de conexões para solda de topo, o que anula o principal objetivo da construção totalmente soldada de reduzir vazamentos.
- Não há previsão para montagem com haste estendida, com proposta sugerindo o enterramento do operador da engrenagem no subsolo. Essa configuração viola as práticas padrão da indústria de petróleo e gás e cria uma operação de acesso impossível.
7. Âmbito e limitações de aplicação adequados
A. Aplicações ideais para este projeto de válvula
- Válvulas de isolamento de bloqueio da linha principal em gasodutos de transmissão de gás natural enterrados de longa distância.
- Válvulas de bloqueio de derivação enterradas para transmissão de gás natural em longas distâncias.
- Válvulas de isolamento de entrada para estações subterrâneas de acesso a cidades, onde o acesso por escavação é difícil e a construção de poços para válvulas é economicamente inviável.
- Serviço de gasoduto enterrado para gás sulfídrico, quando especificado corretamente de acordo com os controles de materiais NACE MR0175.
B. Situações em que se deve selecionar um projeto de válvula alternativo
- Se houver previsão de reparos frequentes no local da tubulação e o fechamento/substituição do trecho interrompido acarretar um impacto comercial proibitivo, a válvula de esfera com corpo aparafusado e entrada superior, instalada dentro da caixa de válvulas, pode representar um melhor equilíbrio entre risco e custo, apesar do maior custo de construção civil e manutenção.
- Tubulações de distribuição de pequeno porte abaixo de NPS 6: os projetos de válvulas de esfera flutuante costumam ser economicamente competitivos, enquanto o projeto de munhão totalmente soldado raramente é especificado para esses tamanhos menores.
- Manutenção de manifolds em estações de compressão acima do solo: válvulas de esfera com corpo aparafusado e entrada lateral são o padrão da indústria, onde o fácil acesso para manutenção dos componentes internos é priorizado em relação à mitigação do risco de vazamentos em instalações subterrâneas.
A válvula de esfera com munhão totalmente soldado API 6D para instalação enterrada representa uma solução técnica consolidada e comprovada em campo, que responde aos principais desafios da infraestrutura de transmissão de gás natural de longa distância: alta pressão contínua de operação, corrosão ambiental subterrânea, acesso limitado ao local e tolerância zero para vazamentos de gás perigoso. Seu corpo monolítico totalmente soldado elimina as juntas aparafusadas com gaxetas, que são a principal causa de vazamentos externos em válvulas subterrâneas.
Esse desempenho não depende apenas do hardware do produto. Resultados bem-sucedidos no mundo real dependem de especificações técnicas completas e precisas, abrangendo diâmetro interno, requisitos de haste estendida, revestimento anticorrosivo externo, restrições de materiais, conjunto completo de testes de fábrica e documentação rastreável. Igualmente cruciais são as práticas de soldagem, aterro e comissionamento em campo com controle de qualidade, aliadas a procedimentos disciplinados de manutenção periódica de longo prazo em superfície.
À medida que o investimento global em infraestrutura de transporte e armazenamento de gás natural continua a se expandir até 2026 e além, as equipes de engenharia e compras devem avaliar as opções de hardware considerando o custo total de propriedade e a redução de riscos, em vez de se concentrarem apenas no preço de compra dos componentes. Quando aplicadas corretamente, as válvulas de esfera com munhão enterrado totalmente soldadas API 6D oferecem desempenho de isolamento confiável por várias décadas, reduzindo o risco de segurança a longo prazo e os custos do ciclo de vida para as empresas operadoras de gasodutos.