III. Proses Pembuatan & Jaminan Kualiti
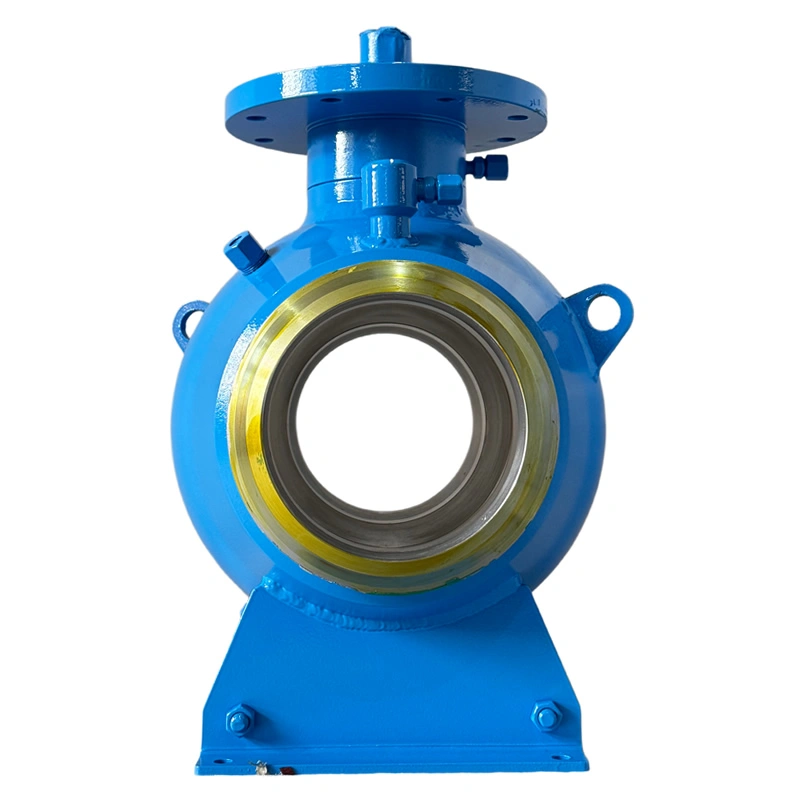
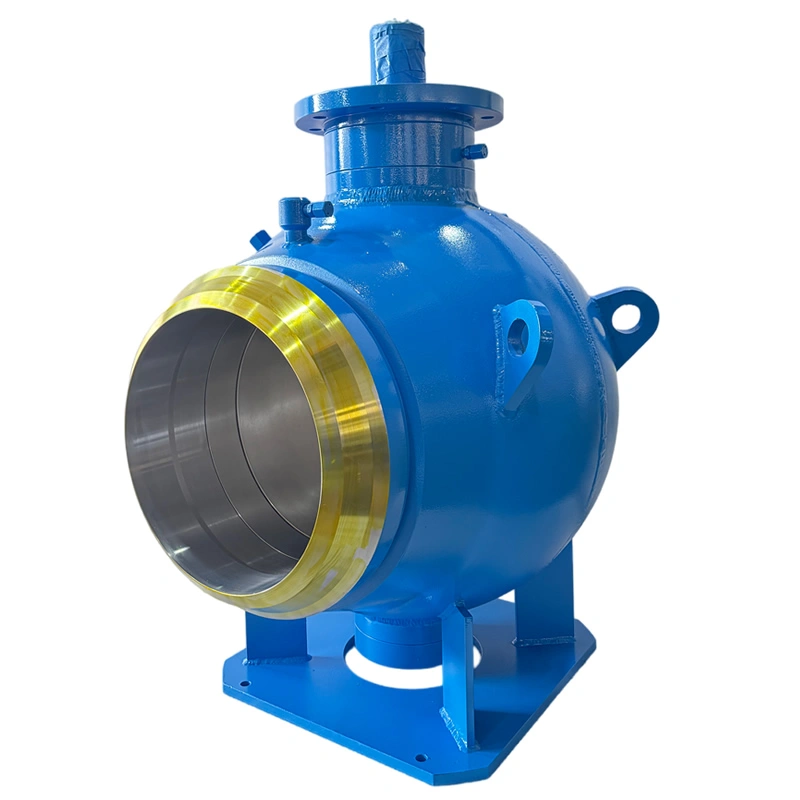
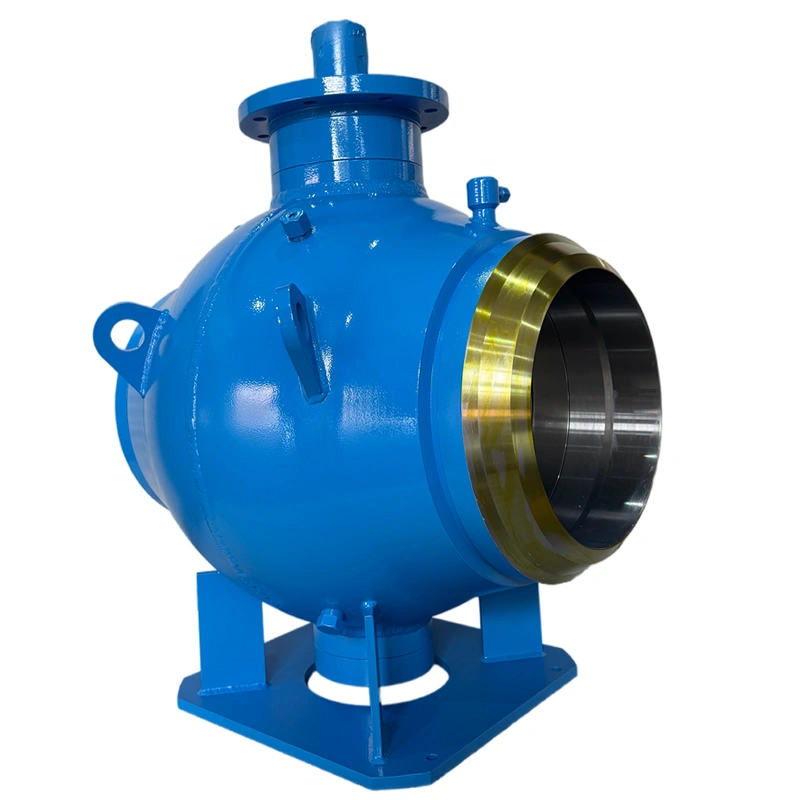
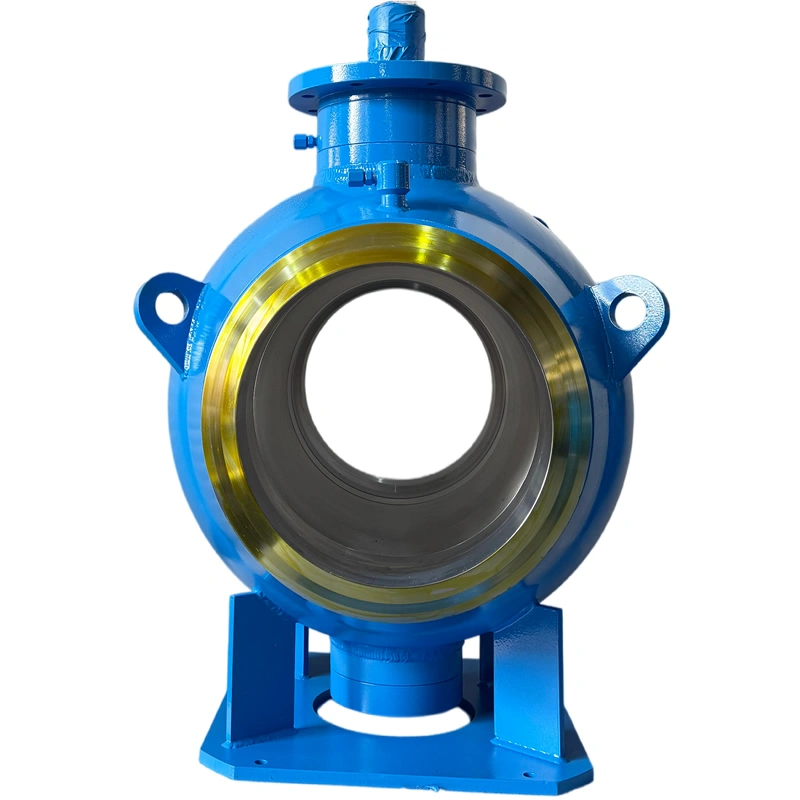
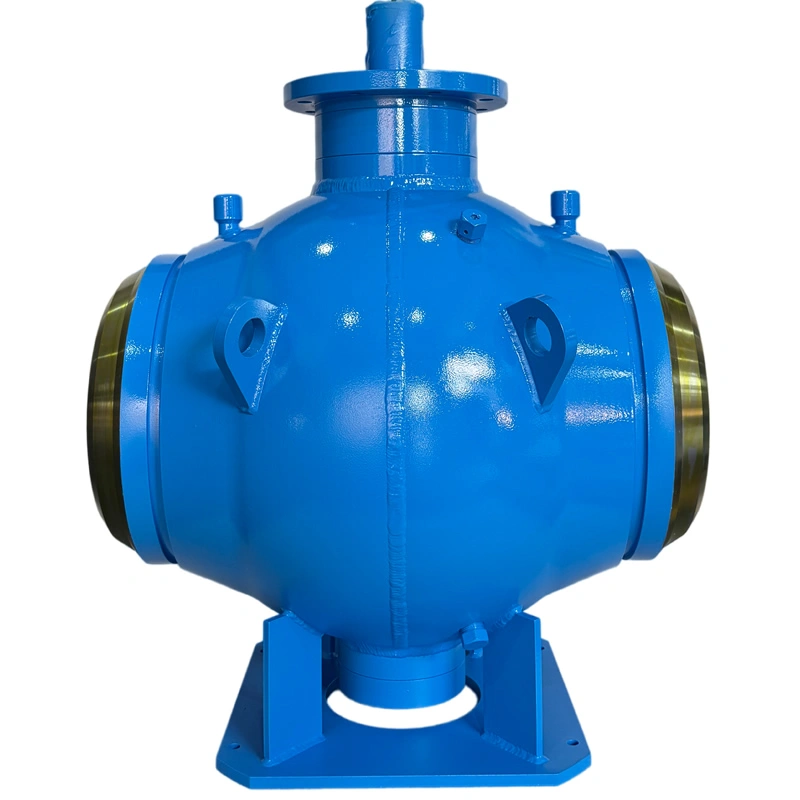
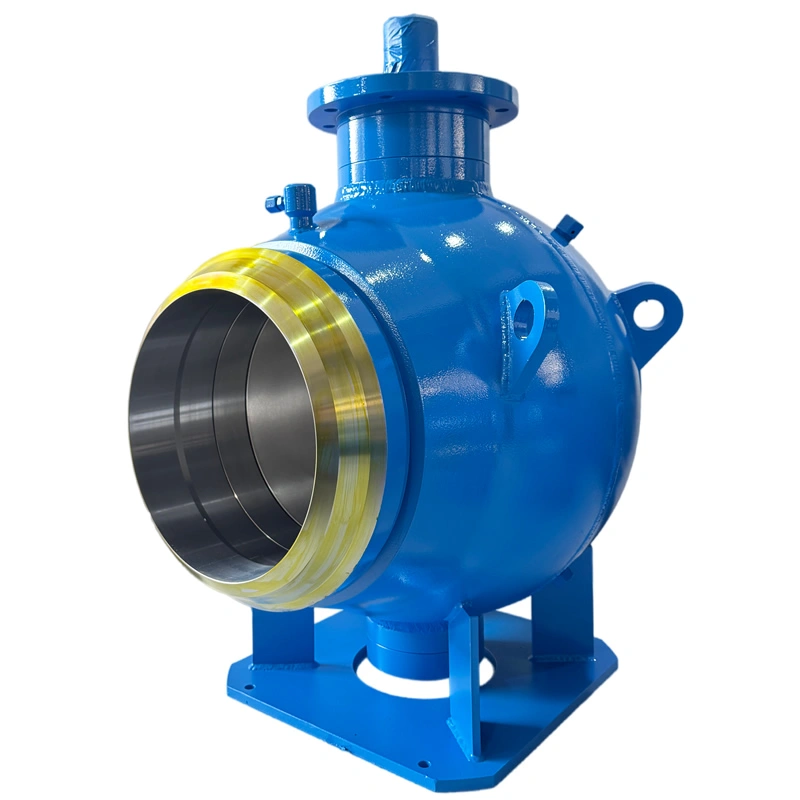
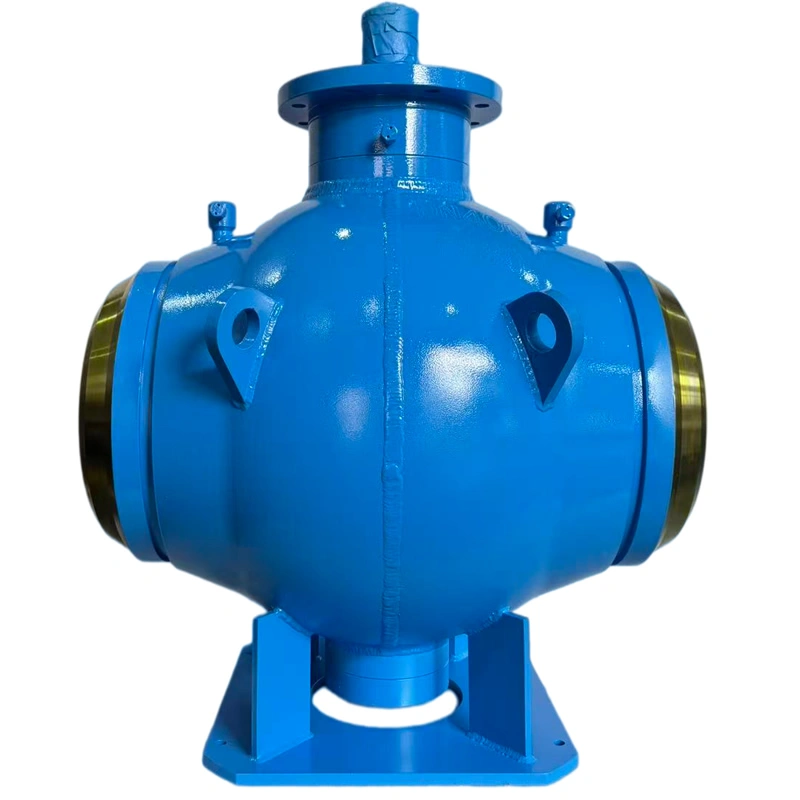
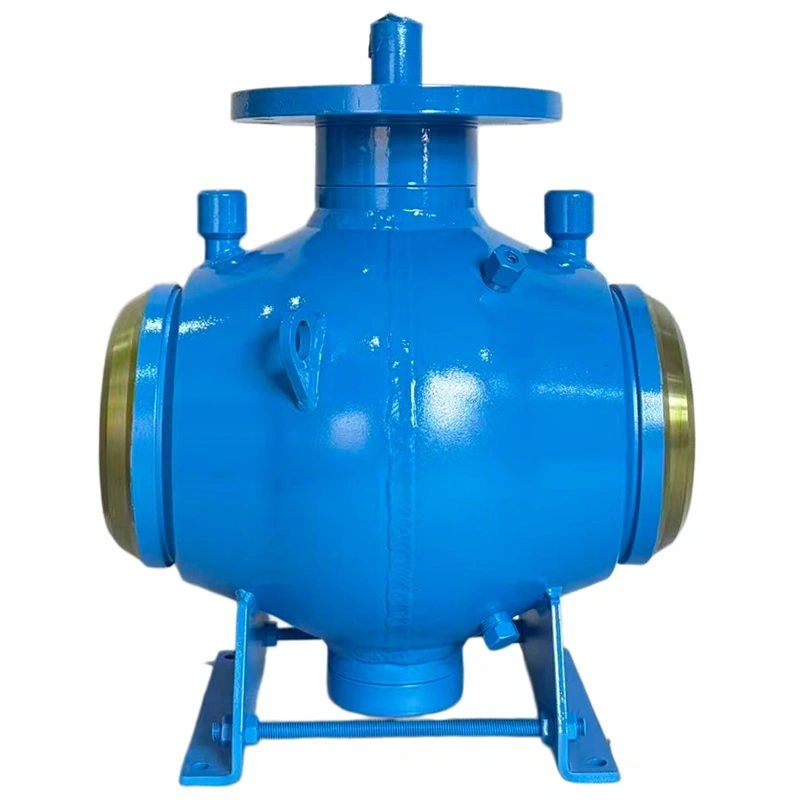
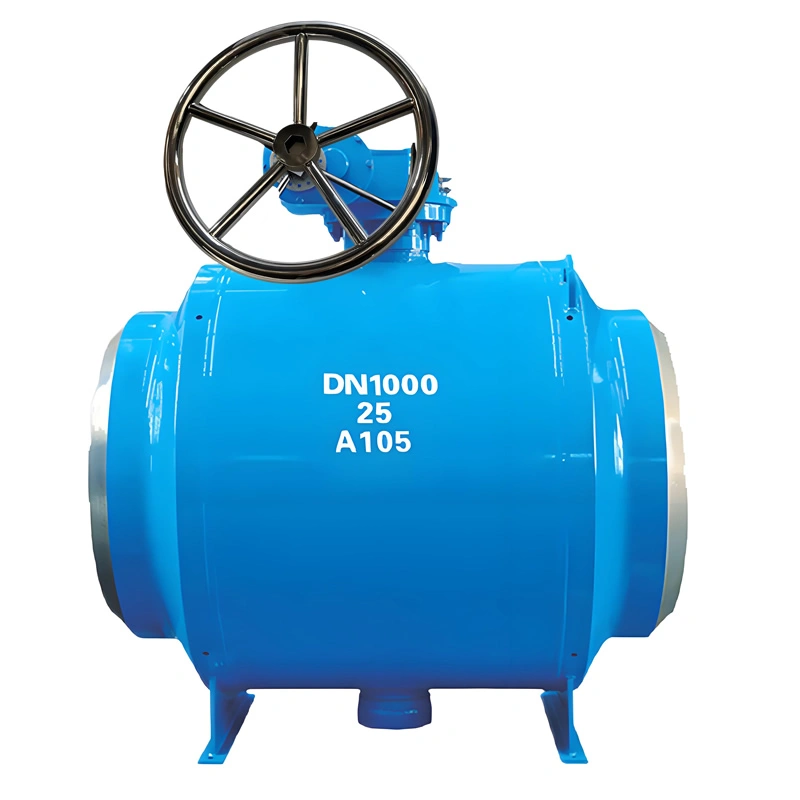
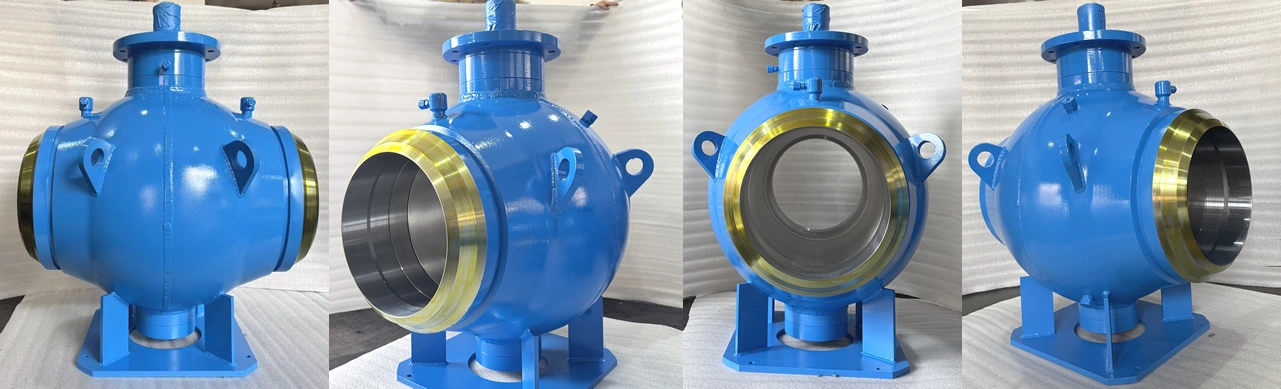
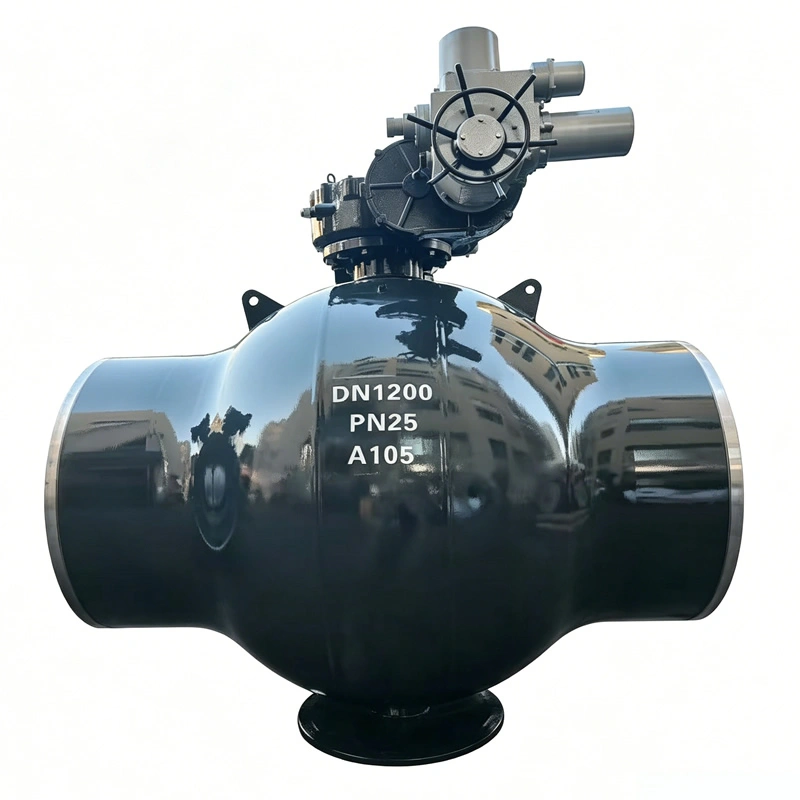
Pengeluaran TIANYU DN400 PN80
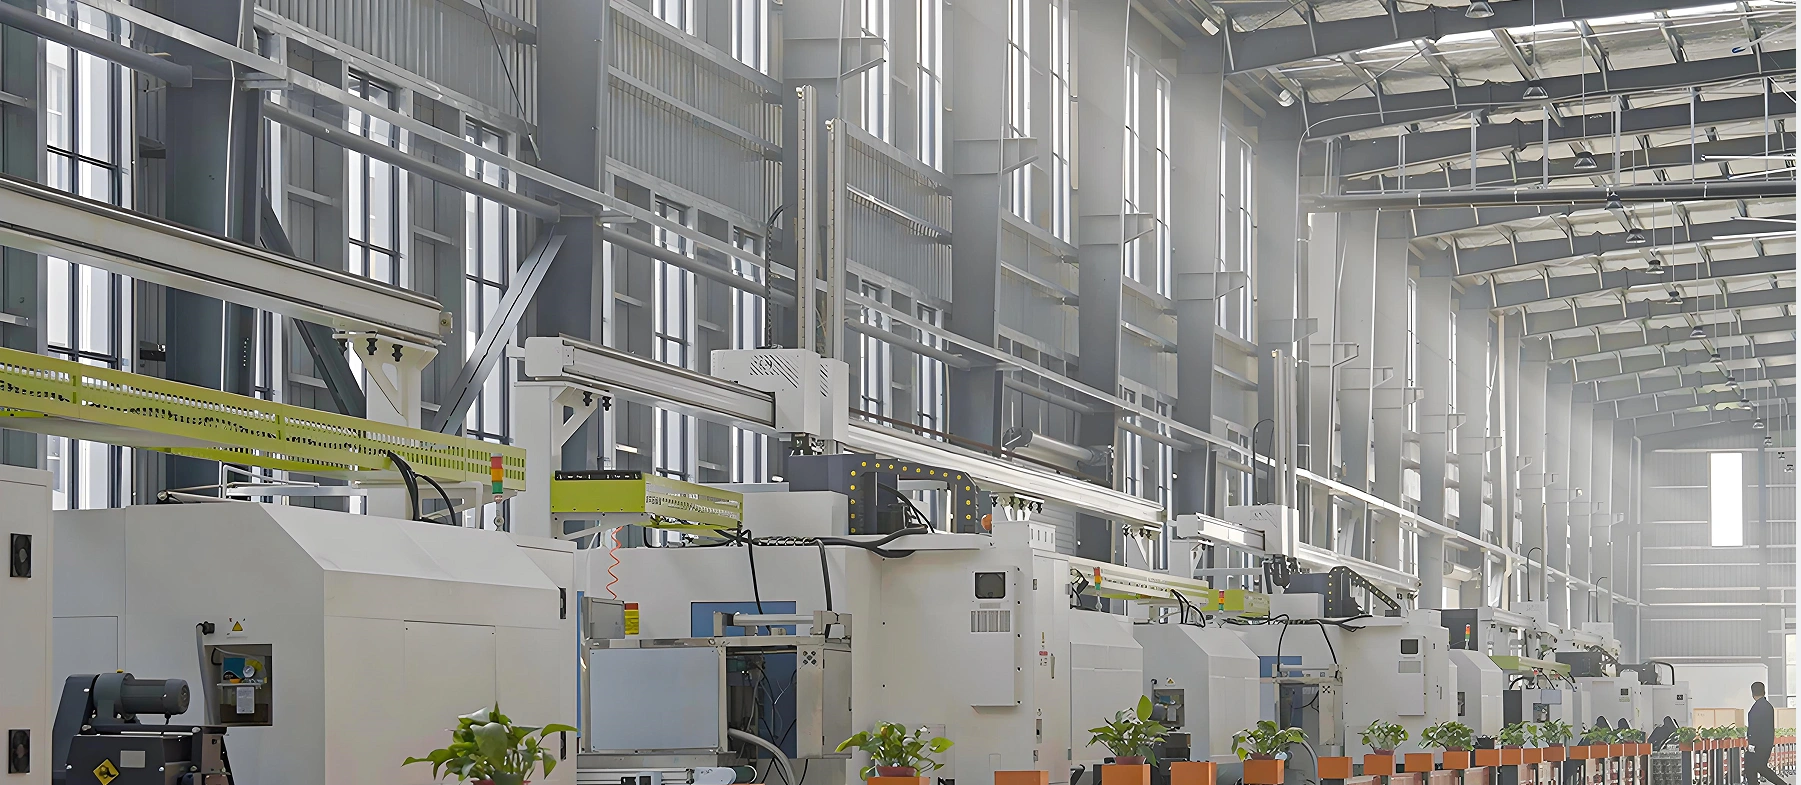
injap bola dikimpal penuh mematuhi proses pembuatan dan protokol kawalan kualiti yang paling ketat dalam industri, sejajar dengan piawaian API 6D, ASME B16.34 dan ISO 9001:2015 bagi memastikan setiap injap memenuhi atau melebihi spesifikasi reka bentuk dan keperluan industri global. Daripada perolehan bahan mentah hingga ujian kilang akhir, setiap langkah proses pembuatan dikawal dan didokumenkan, dengan tumpuan pada ketepatan, konsistensi dan kebolehpercayaan—penting untuk injap yang direka bentuk untuk aplikasi perindustrian bertekanan tinggi dan aliran besar.
Perolehan & Pemeriksaan Bahan Mentah
Bahan mentah untuk injap—bilet keluli karbon LF2 dan bilet keluli tahan karat 321—diperoleh secara eksklusif daripada pembekal yang diluluskan dan diperakui ISO 9001 dengan rekod prestasi terbukti dalam menghasilkan bahan berkualiti tinggi untuk industri minyak dan gas serta petrokimia. Semua bahan mentah disertakan dengan sijil ujian kilang (MTC) yang mengesahkan komposisi kimia, sifat mekanikal dan pematuhan dengan ASTM A105 (untuk LF2) dan ASTM A240 (untuk keluli tahan karat 321). Setelah diterima, bahan mentah menjalani pemeriksaan masuk yang ketat di makmal kawalan kualiti canggih TIANYU, termasuk analisis komposisi kimia melalui spektroskopi pancaran optik (OES) untuk mengesahkan pematuhan dengan piawaian ASTM; ujian sifat mekanikal (kekuatan tegangan, kekuatan alah, pemanjangan, kekerasan) melalui mesin ujian universal (UTM) dan penguji kekerasan Brinell; ujian tanpa musnah (NDT) termasuk ujian ultrasonik (UT) dan ujian zarah magnet (MPT) untuk mengesan kecacatan dalaman dan permukaan; dan untuk keluli tahan karat 321, ujian tambahan untuk mengesahkan kandungan titanium dan ketahanan terhadap kakisan antara butiran. Sebarang bahan mentah yang gagal memenuhi keperluan yang ditetapkan akan ditolak dan dikembalikan kepada pembekal, bagi memastikan hanya bahan berkualiti tinggi yang digunakan dalam pengeluaran.
Fabrikasi Badan & Bola
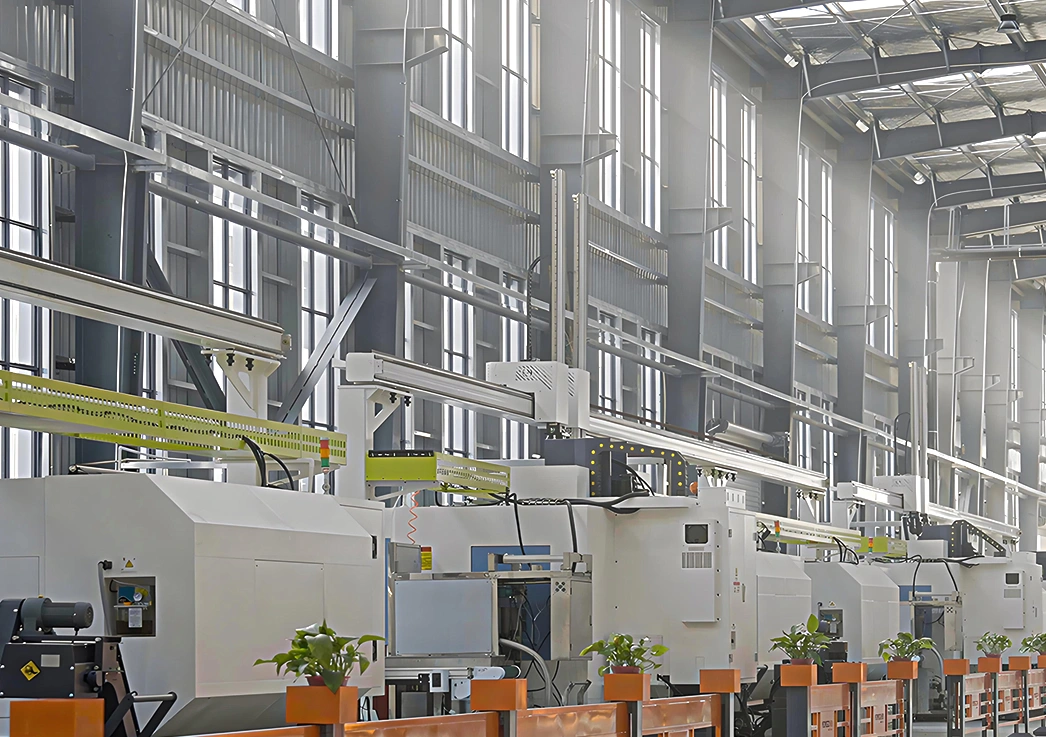
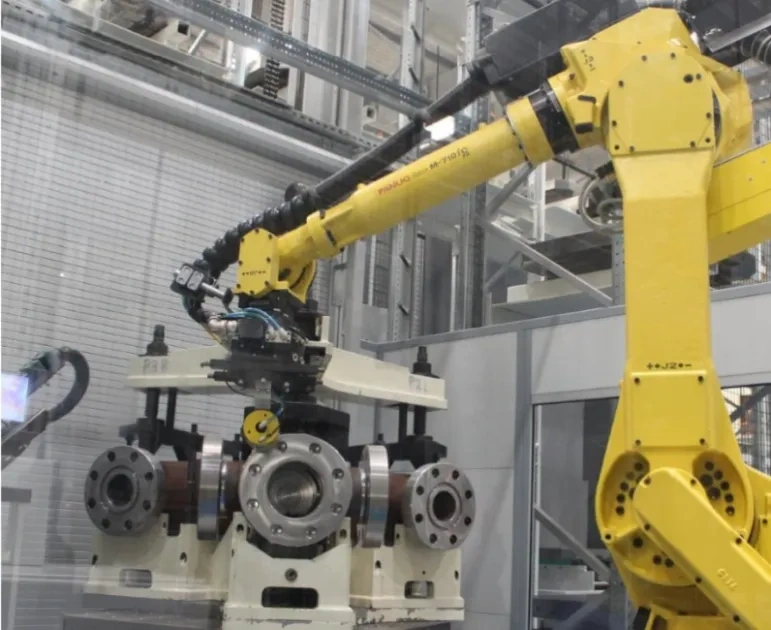
Badan injap dihasilkan menggunakan proses penempaan panas, di mana bilet keluli karbon LF2 dipanaskan pada suhu tinggi (1100-1200°C) dan dibentuk di bawah tekanan ekstrem menggunakan acuan ketepatan. Proses ini meningkatkan ketumpatan bahan, menghapuskan kecacatan dalaman seperti keliangan atau rangkuman, dan meningkatkan sifat mekanikal, termasuk kekuatan tegangan dan rintangan hentaman. Selepas penempaan, badan menjalani rawatan haba, termasuk penormalan dan pembajaan, untuk memperhalusi mikrostrukturnya dan melegakan tekanan dalaman, memastikan prestasi yang konsisten merentasi komponen. Badan kemudiannya dimesin kepada dimensi yang tepat menggunakan mesin pelarik CNC dan mesin penggilingan, dengan permukaan kritikal seperti rongga bola, lubang batang, dan hujung kimpalan disiapkan sehingga kekasaran Ra ≤ 3.2 μm untuk memastikan pemasangan dan kimpalan yang betul.
Bola keluli tahan karat 321 dihasilkan menggunakan proses penempaan ketepatan, diikuti dengan putaran dan penggilingan CNC untuk mencapai bentuk sfera dan ketepatan dimensi yang diperlukan. Bola kemudiannya digilap dan digilap sehingga kemasan permukaan Ra ≤ 0.8 μm, memastikan prestasi pengedap optimum dengan pemasangan tempat duduk keras. Selepas pemesinan, bola menjalani rawatan haba penyepuhlindapan larutan (1040-1100°C) diikuti dengan pelindapkejutan pantas, yang memperhalusi mikrostruktur dan meningkatkan rintangan kakisan.
Pengeluaran Tempat Duduk & Batang
Tempat duduk keras diperbuat daripada tapak keluli tahan karat 321 dengan lapisan Stellite 6. Lapisan Stellite 6 digunakan menggunakan kimpalan semburan plasma, satu proses yang memastikan ikatan seragam dan berkualiti tinggi dengan bahan asas. Lapisan tersebut kemudiannya dimesin mengikut dimensi yang tepat untuk memastikan kedap yang ketat dengan bola keluli tahan karat 321. Batangnya dimesin daripada bilet keluli tahan karat 321 menggunakan mesin pelarik CNC, dengan permukaan kritikal seperti kawasan kedap dan benang yang disiapkan mengikut toleransi yang ketat untuk memastikan keserasian dengan sistem pembungkusan dan sambungan bola.
Kimpalan & Pemasangan
Sambungan kimpalan penuh dilakukan oleh pengimpal yang diperakui menggunakan teknik kimpalan TIG, yang memberikan kualiti kimpalan yang unggul dan zon terjejas haba yang minimum. Proses kimpalan dikawal menggunakan peralatan kimpalan automatik untuk memastikan konsistensi dan ketepatan, dengan parameter kimpalan (arus, voltan, kelajuan perjalanan) dipantau dan didokumenkan dalam masa nyata. Selepas kimpalan, kimpalan menjalani ujian tanpa musnah, termasuk ujian ultrasonik (UT) untuk mengesan kecacatan dalaman dan ujian radiografi (RT) untuk mengesahkan penembusan dan integriti kimpalan.
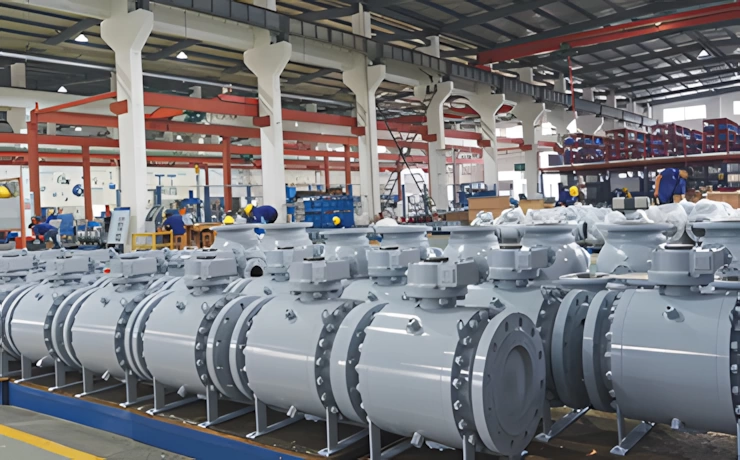
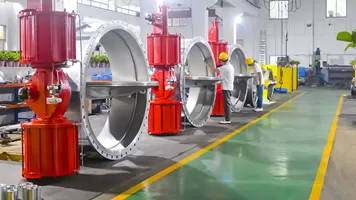
Pemasangan injap dilakukan dalam persekitaran yang terkawal dan bersih untuk mencegah pencemaran komponen dalaman, dengan juruteknik mahir mengikuti arahan kerja pemasangan langkah demi langkah yang terperinci. Proses pemasangan melibatkan pemasangan pemasangan tempat duduk keras ke dalam rongga badan injap; memasukkan bola keluli tahan karat 321 ke dalam badan, memastikan penjajaran yang betul dengan tempat duduk; memasang batang melalui pembungkusan bonet dan menyambungkannya ke bola melalui pemacu segi empat sama atau sambungan berkunci; memasang bonet ke badan dan menggerakkan bolt bonet ke nilai yang ditentukan menggunakan sepana tork yang dikalibrasi; memasang sistem pembungkusan batang, termasuk cincin pembungkusan grafit dan kelenjar pembungkusan, untuk memastikan pengedap kalis bocor; memasang batang lampu manual dan penunjuk kedudukan, dan menentukur penunjuk kedudukan untuk diselaraskan dengan status terbuka/tertutup bola; dan melincirkan semua bahagian yang bergerak dengan gris suhu tinggi berprestasi tinggi yang serasi dengan bahan injap. Semasa pemasangan, dimensi dan jarak kritikal disahkan menggunakan alat pengukuran ketepatan, termasuk mesin pengukur koordinat (CMM), penunjuk dail, dan angkup, untuk memastikan pematuhan dengan spesifikasi reka bentuk.
Pengujian & Pensijilan Kilang
Sebelum meninggalkan kilang, setiap injap bola kimpalan penuh TIANYU DN400 PN80 menjalani siri ujian prestasi yang komprehensif mengikut piawaian API 6D, API 598 dan ISO 5208, dengan semua keputusan ujian didokumenkan dalam sijil ujian kilang (FTC) yang disediakan bersama setiap injap. Program ujian ini merangkumi ujian cangkerang, ujian tekanan hidrostatik yang dijalankan pada 1.5 kali tekanan PN80 yang dinilai (12.0 MPa) selama minimum 30 saat, untuk mengesahkan integriti struktur badan dan tiada kebocoran atau ubah bentuk yang kelihatan; ujian tempat duduk (hidrostatik), ujian tekanan hidrostatik pada pemasangan tempat duduk pada 1.1 kali tekanan yang dinilai untuk kedua-dua arah aliran hulu dan hilir, untuk mengesahkan pematuhan dengan piawaian kebocoran ANSI/FCI Kelas IV; ujian tempat duduk (pneumatik), ujian tekanan pneumatik pada 0.69 MPa (100 PSI) untuk mengesahkan integriti pengedap logam-ke-logam dalam aplikasi tekanan rendah; ujian operasi, ujian fungsi batang lampu manual untuk mengesahkan pembukaan dan penutupan yang lancar, petunjuk kedudukan yang tepat dan penguncian positif; ujian pelepasan pelarian, ujian sistem pembungkusan batang mengikut ISO 15848-1, untuk mengesahkan pelepasan adalah di bawah had yang ditentukan (≤ 100 ppm untuk Kelas A); ujian selamat kebakaran, ujian kebakaran pihak ketiga mengikut API 607 dan API 6FA untuk mengesahkan pengedap logam-ke-logam mengekalkan integriti selepas pendedahan kebakaran; dan ujian integriti kimpalan, ujian semula sambungan kimpalan menggunakan UT dan RT untuk mengesahkan tiada kecacatan selepas pemasangan. Hanya injap yang lulus semua ujian diperakui dan dikeluarkan untuk penghantaran, dengan FTC termasuk semua keputusan ujian, pensijilan bahan dan piawaian pematuhan untuk kebolehkesanan penuh.
Sistem Pengurusan Kualiti
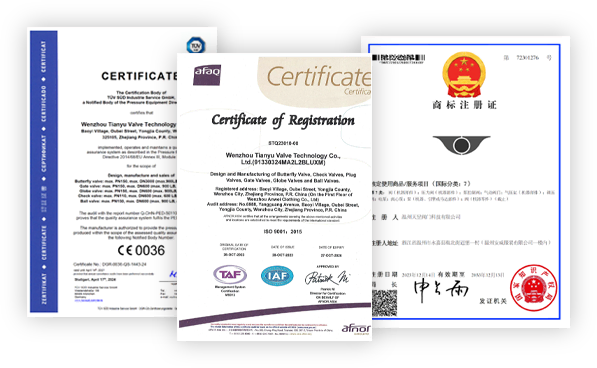
TIANYU mengekalkan sistem pengurusan kualiti (QMS) yang diperakui dan mematuhi ISO 9001:2015 dan API Q1, iaitu piawaian kualiti utama industri minyak dan gas untuk kemudahan pembuatan. QMS merangkumi semua aspek proses pembuatan, daripada perolehan bahan mentah hingga penghantaran akhir, dengan tumpuan kepada penambahbaikan berterusan, kepuasan pelanggan dan pematuhan dengan piawaian industri global. QMS disokong oleh pasukan jurutera jaminan kualiti (QA) berpengalaman yang menjalankan audit dalaman, semakan proses dan audit pembekal secara berkala untuk memastikan pematuhan dan sistem kawalan dokumen yang menyelenggara semua rekod pembuatan, pengujian dan pensijilan selama minimum 7 tahun—memenuhi keperluan kebolehkesanan industri minyak dan gas.