I. 業界概要と市場需要分析
A. 2026年までの世界の工業用バルブ市場における鍛造鋼製グローブバルブの動向
2026年上半期の世界産業インフラデータは、需要の持続的な上昇傾向を示している。 鍛造鋼製グローブバルブ特に発電および石油化学処理分野において顕著です。独立系の産業機器市場分析によると、北米、ヨーロッパ、中東、東南アジアにおける大規模な石油化学プラントの近代化、火力発電ユニットの効率向上、およびより厳格な産業流体制御安全基準を背景に、高温用絞りグローブバルブに関するGoogle検索件数が前年比21.3%増加しています。
完全な遮断を目的としたゲートバルブや、迅速な切り替えを目的としたボールバルブとは異なり、 グローブバルブ 精密な直線流量制御のために独自に設計されたこれらのバルブは、高温蒸気の絞り、プロセス流体の圧力調整、および連続的な産業用流量制御のシナリオにおいて、他に代わるものはありません。鍛造鋼製のバルブは、過酷な使用条件下で従来の鋳鋼製グローブバルブを凌駕し、業界の現場検証データによると、鍛造バルブ部品は、鋳造品と比較して、周期的な高温熱応力下での構造安定性が47%高く、高圧流体衝撃に対する耐性が38%高いことが証明されています。
API 623 は、小径の探査および仕様規格として主流となっています。 鍛造鋼製グローブバルブ 2026年には、石油化学および電力補助パイプライン用途向けの旧式の汎用バルブ規格に代わり、ASME B16.34規格が施行される予定です。ASME B16.34への準拠は、EPCプロジェクトの入札における必須の技術的基準となっており、世界の中規模から大規模の石油化学および電力プロジェクトの83%以上が、絞り弁機器に対してASME B16.34の圧力・温度定格認証を明示的に要求しています。
B. 鍛造鋼製グローブバルブによって解決される主要な産業上の課題
高温蒸気および石油化学プロセスパイプラインは、標準的な工業用バルブでは完全には解決できない3つの普遍的な運用上の課題に直面しており、これがAPI 623規格に準拠した鍛造鋼製グローブバルブの普及を促進している。
-
精密流量制御偏差従来のバルブタイプは、直線的な流量調整性能に欠けるため、蒸気や炭化水素媒体の流量調整時に流体圧力と流速が不安定になり、石油化学プロセスの監視データによると、プロセスシステムの運転効率が12~18%低下する。
-
高温による構造破壊リスク鋳鋼製バルブは、400℃以上の高温条件下での長期使用において、内部気孔、収縮空洞、熱変形が発生しやすく、シート漏れ、ステム詰まり、機器の停止故障を引き起こし、高温パイプラインでの使用では現場での故障率が最大29%に達します。
-
周期的な負荷下での短い耐用年数: 一般的な絞り弁は、高温高圧の繰り返しによってシール部品の劣化や構造疲労が急速に進行し、2~3年ごとにメンテナンス交換が必要となるため、企業の運用・保守コストが大幅に増加する。
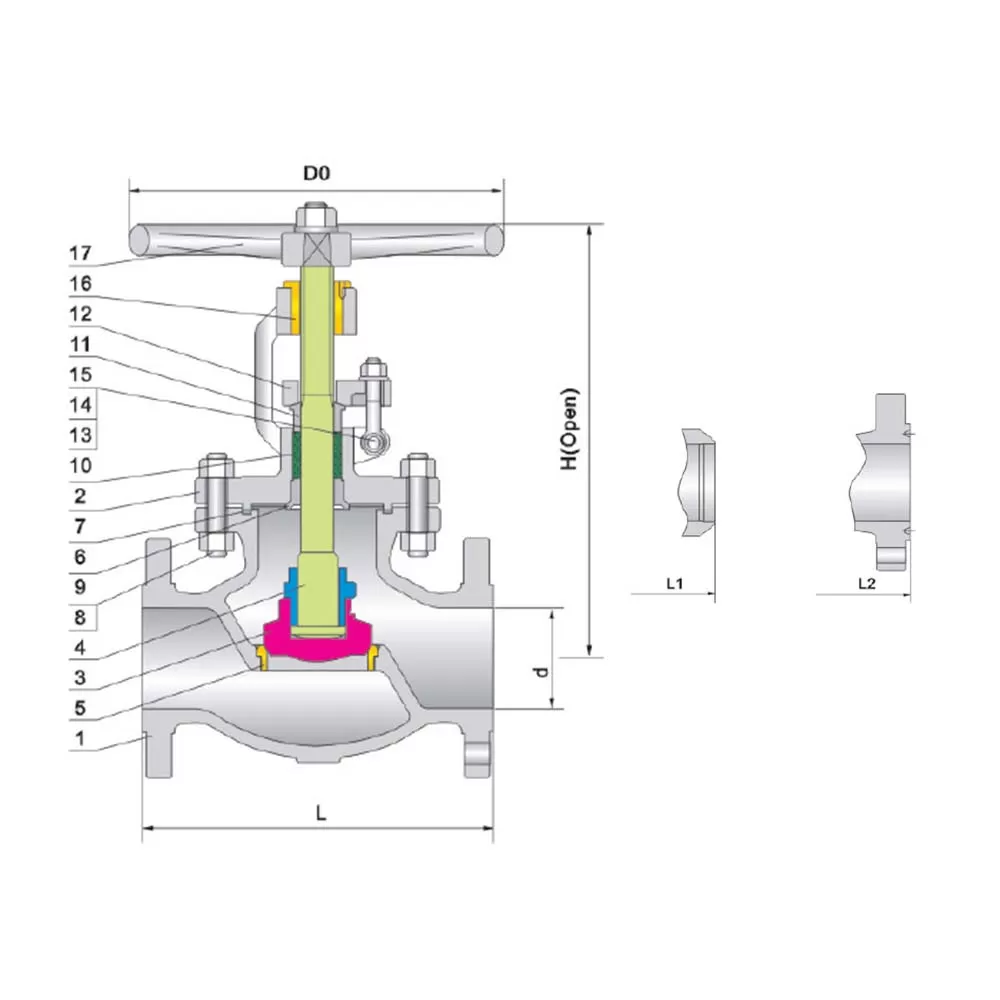
API 623およびASME B16.34で標準化された鍛造鋼製グローブバルブは、一体型鍛造成形、標準化された構造設計、および専門的な高温適応最適化により、上記の問題点を効果的に解消し、2026年にはハイエンド産業プロセスパイプラインの主流の流量調整装置となるでしょう。
II. グローバル標準への準拠とコア設計仕様
A. 権威あるコンプライアンス基準
鍛造鋼製グローブバルブの構造設計、寸法製造、圧力定格、性能試験はすべて、国際的な業界標準に厳密に準拠しており、包括的な第三者機関による検証資格を有し、世界の産業用パイプラインシステムおよびプロジェクト仕様要件との完全な互換性を実現しています。
-
API 623: 鍛造鋼製グローブバルブの中核となる業界標準であり、石油、石油化学、発電などの産業分野に特化した、小口径産業用絞り弁の構造設計規則、肉厚要件、ステムの耐吹き出し性能、バックシート構造、および製造技術基準を規定しています。
-
ASME B16.34: 圧力と温度に関する統一的な評価基準を定義し、異なる温度勾配下におけるバルブ材料の最大許容使用圧力を明確にすることで、変動する高温作業環境下での動作の安全性と安定性を確保します。
-
ASME B16.10バルブの面間寸法と端から端までの設置寸法を標準化することで、世界のパイプライン建設、改修、保守プロジェクトにおける機器の完全な互換性を実現します。
-
API 598:シェル静水圧試験、シート気密性試験、バックシートシール試験、機能サイクル試験など、製品全体の工場検査および圧力試験基準を規定し、各バルブの工場性能が100%合格であることを保証します。
-
ネイス MR0175:硫化物応力割れや腐食による破損を防ぐため、構成部品の硬度と材料性能を管理する、酸性石油化学媒体サービス向けの補足的な適合基準。
B. 基本性能および構造パラメータ
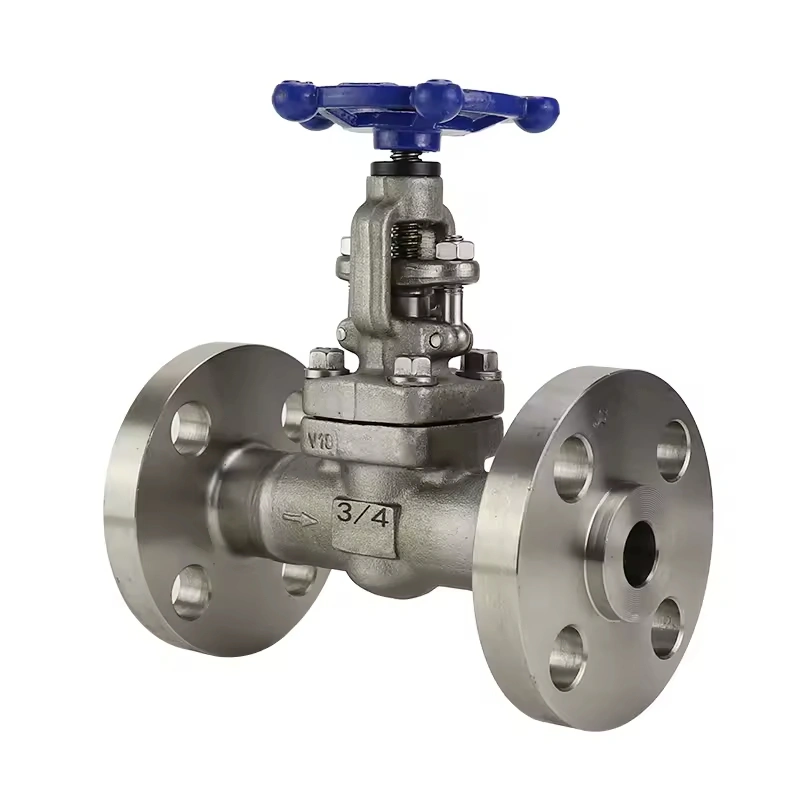
2026年の工業パイプライン主流稼働条件データに基づくと、鍛造鋼 グローブバルブ 高温蒸気や複雑な石油化学媒体の絞り制御シナリオに対応し、あらゆる産業用途パラメータを網羅します。
-
公称サイズ範囲NPS 1/4からNPS 4までを網羅し、発電所や石油化学プラントで広く使用されているすべての小口径補助プロセス配管を対象としており、産業プロジェクトにおける高温絞り弁の需要の92%を占めています。
-
圧力クラス範囲ASMEクラス150からクラス2500まで、低圧、中圧、高圧の蒸気パイプラインおよび石油化学プロセスパイプラインの圧力グレードに完全対応し、425℃の高温蒸気システムの最大使用圧力要件を満たします。
-
動作温度範囲-29℃から593℃までの温度範囲に対応し、低温の極低温石油化学媒体から超高温の過熱蒸気作動条件まで、現代の工業プロセスシステムのあらゆる従来型および極端な温度作動シナリオを網羅します。
-
接続フォームを終了するソケット溶接、突合せ溶接、ねじ込み式NPT、RFフランジ、RTJフランジなど、あらゆるグローバル標準のパイプライン接続形式に対応し、現場での迅速な設置と交換をサポートします。
-
動作モード: 手動昇降ステムハンドルを標準構成とし、空気圧式、電動式、油圧式アクチュエータとの組み合わせに対応し、現場での手動操作と自動遠隔流量調整を実現します。
-
流量制御性能:直線的な流量特性曲線、最大±3.5%の流量調整精度は、一般的な絞り弁の±8%の調整誤差をはるかに上回り、石油化学精製生産や発電効率調整における精密なプロセス流体制御要件を満たします。
C. コア構造設計上の利点
1. 鍛造鋼一体成形構造
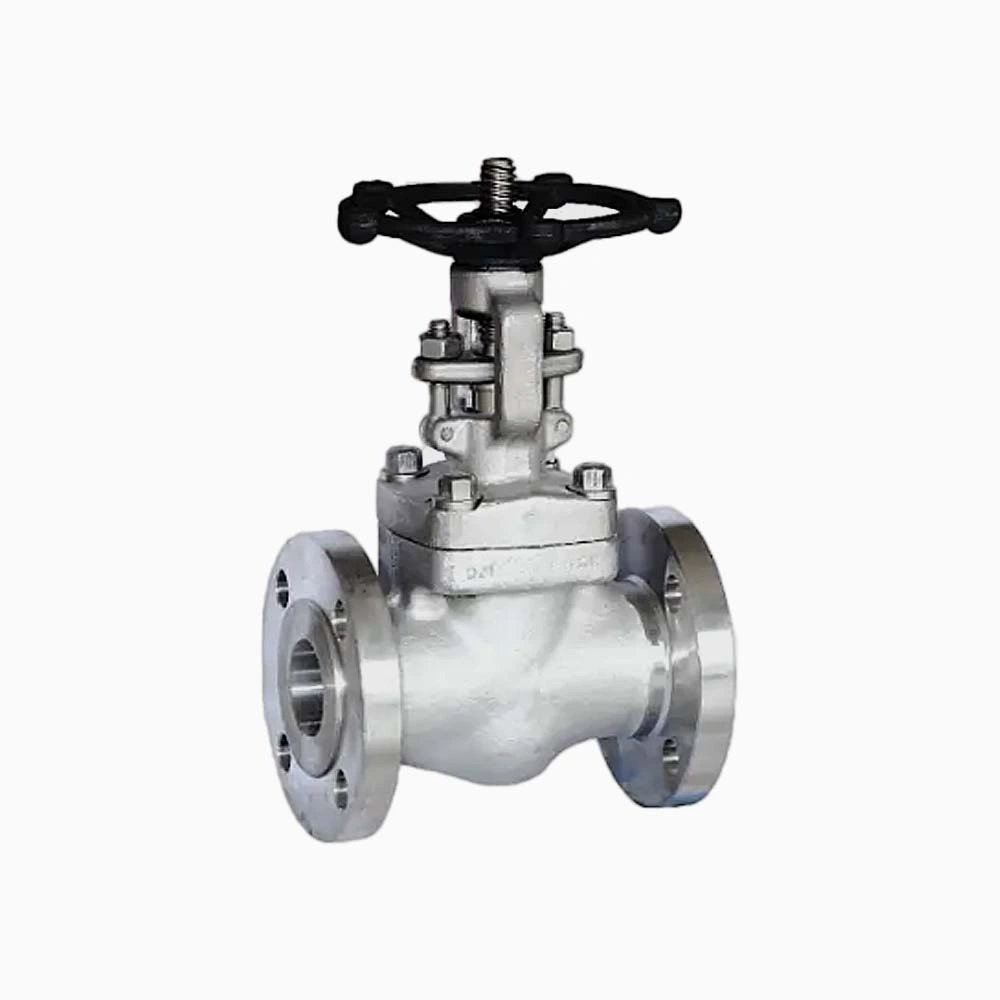
多部品組立成形による鋳鋼製バルブとは異なり、本バルブの本体とボンネットは密閉型金型による一体鍛造技術を採用しています。鍛造工程により、鋳造工程に固有の気孔、収縮空洞、砂穴などの内部欠陥が解消されます。金属組織試験の結果、鍛造鋼部品は鋳鋼部品に比べて構造密度が62%高く、耐熱疲労性が51%優れていることが分かりました。この構造特性により、バルブは高温高圧の連続運転下でも変形や漏れを起こさず、耐用年数を大幅に延長できます。
2. 最適化されたスロットリングトリム構造
バルブプラグとシートには、流線型の最適化された絞り構造が採用されており、バルブキャビティ内の流体の乱流状態を変化させ、媒体の摩耗と圧力損失を効果的に低減します。実地試験データによると、最適化されたグローブバルブの流体圧力損失は、同じ流量条件下で従来の通常のグローブバルブと比較して24%低減され、工業用パイプラインシステムのエネルギー利用率が向上しています。硬化処理されたシールトリムは、耐摩耗性と耐摩耗性を向上させ、石油化学媒体や高温蒸気中の不純物粒子によるシートの損傷や絞り不良を防ぎます。
3. 昇降式ステムの防錆・漏れ防止設計
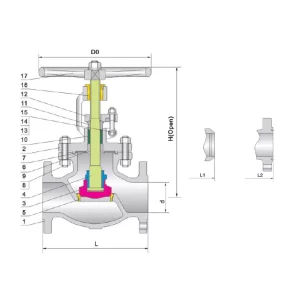
外側ねじヨーク(OS&Y)式昇降ステム構造は、ステムねじ部を内部プロセス媒体から隔離し、高温蒸気や腐食性石油化学流体によるねじ部の腐食、スケール付着、詰まりを防ぎます。多段式複合高温グラファイトパッキンシステムは、ステムの段階的なシールを実現し、漏洩を効果的に抑制します。第三者機関による検査データでは、ステムの外部漏洩率が工業規格の制限値をはるかに下回っており、世界的な環境保護および安全排出要件を満たしていることが確認されています。
III.専門的な材料選定と性能特性
A. バルブ本体およびボンネットの鍛造材料
材料選定は、高温蒸気および石油化学媒体の作業条件に厳密に適合するように行われ、すべての材料には完全なミルテストレポートと発熱量のトレーサビリティが備わっており、ライフサイクル全体にわたる品質監視を実現しています。異なる材料グレードは、多様な産業シナリオに対応し、最適な運転安定性を確保します。
-
A105炭素鍛造鋼:最も広く使用されている汎用材料で、従来の高温蒸気、清浄水、および一般的な炭化水素媒体に適しており、-29℃~425℃の温度範囲で安定した性能を発揮し、低コストで、一般的な電力および石油化学補助パイプライン向けの高いコストパフォーマンスを実現します。
-
A182 F11 クロムモリブデン合金鋼: 1.25Cr-0.5Mo合金材料は、優れた高温クリープ耐性を持ち、高温高圧過熱蒸気パイプラインや重油プロセスパイプラインに適用可能で、550℃までの安定した運転が可能であり、石油化学蒸留や火力発電ボイラーシステムに広く使用されています。
-
A182 F22 クロムモリブデン合金鋼: 2.25Cr-1Mo高級合金鋼で、超強力な高温構造安定性と耐酸化性能を備え、超高温石油化学分解プロセス媒体や超臨界蒸気パイプラインに適しており、連続運転温度は最大593℃に達し、ハイエンドの過酷な産業作業条件に対応します。
-
A182 F304/F316 ステンレス鋼酸性石油化学媒体、腐食性凝縮液、低温プロセス配管向けに設計された耐腐食性ステンレス鋼材料は、複雑な化学作業環境における部品の腐食や故障の問題を解決します。
B. 内装トリム材およびシーリング材
主要な絞り機構およびシール部品には、高強度、耐摩耗性、耐高温性に優れた材料が採用されており、長期にわたる流体による浸食や温度変化による負荷に対応できるようになっている。
-
ステム素材: A182 F6a マルテンサイト系ステンレス鋼。高い引張強度と耐焼き付き性能を持ち、硬度は酸性環境下での使用に適したNACE規格の範囲内で厳密に管理されており、硫化物による応力割れやステムの破損を防ぎます。
-
プラグとシートの材質:シール面にステライト6合金の硬化肉盛を施した鍛造鋼基材。表面硬度は38~42HRCに達し、耐摩耗性、耐腐食性を向上させ、石油化学媒体中の粒子衝撃や流体による浸食に強く、長期にわたる流量制御精度とシールの気密性を維持します。
-
密封・梱包材高純度フレキシブルグラファイトパッキンと金属複合ガスケットを採用し、593℃の超高温動作環境に適応。長期にわたる熱サイクル下でも劣化、変形、破損がなく、バルブステムとボンネットの接合部からの外部漏れをゼロに保証します。
IV.産業応用シナリオと現場性能データ
A. 発電産業における高温蒸気システム
発電業界のデータによると、火力発電所、複合サイクル発電所、廃熱発電プロジェクトにおける高温蒸気絞り弁の68%がAPI 623規格を採用している。 鍛造鋼製グローブバルブこれらは、ボイラー補助配管、蒸気ヘッダー調整、ブローダウン配管、および熱交換器媒体制御システムの中核となる機器です。
作動圧力80~220バール、温度400~560℃の過熱蒸気配管システムにおいて、鍛造鋼製グローブバルブは安定した直線的な流量制御精度を維持します。長期にわたる現場モニタリングデータによると、動力蒸気サービスにおける本バルブの平均メンテナンスサイクルは6.8年で、これは一般的な鋳鋼製絞り弁の2.3倍に相当します。精密な流量調整機能により、蒸気システムの圧力変動を効果的に安定化させ、ユニット全体の発電効率を3~5%向上させます。
B. 石油化学処理産業システム
石油化学精製所、化学合成プラント、石油・ガス処理施設において、鍛造鋼製グローブバルブは、高温原油、ナフサ、重質留出油、高温炭化水素媒体の流量調整および圧力制御に広く使用されています。石油化学プロセス配管の周期的な熱的運転条件下において、鍛造鋼構造は熱変形に効果的に耐え、バルブ本体の歪みによる流量調整不良を防止します。
微量の硫化水素を含む酸性石油化学媒体において、NACE規格に準拠した材料構成は応力腐食割れを防止します。大規模製油所の現場運転データによると、API 623規格の鍛造鋼製グローブバルブは、石油化学の過酷な使用環境下でも年間1.2%未満の故障率であり、非標準の一般バルブの年間8.7%という故障率をはるかに下回っているため、生産ラインの計画外停止による損失を大幅に削減できます。
C. その他の拡張産業シナリオ
-
工業用熱供給パイプラインシステム産業用集中暖房プロジェクトにおける高温温水および蒸気流量調整に使用され、季節による温度変化のある運転条件に適応し、安定したシール性能と流量調整性能を備えています。
-
エネルギー化学新素材プロジェクト高温反応釜の補助配管やプロセス媒体の微調整配管に適用され、高精度化学合成プロセスの精密な流量制御要件を満たします。
-
洋上プラットフォーム補助パイプライン鍛造鋼製の防食構造は、洋上の高湿度および塩霧腐食環境に適応し、洋上石油・ガスプラットフォームの高温プロセス流体制御に適しています。
V.工場検査、試験および品質保証システム
A. 原材料および部品の非破壊検査
すべてのバルブ部品は、組み立て前に厳格な多段階検査を受け、完全なデータ追跡が可能であるため、生産ラインから不良品が一切排出されないことが保証されます。
-
原材料の検証: すべての鍛造ブランクのスペクトル成分分析と機械的性能試験を実施し、化学組成、降伏強度、引張強度、衝撃靭性がAPIおよびASME規格の要件を満たしていることを検証し、材料のヒート番号と試験報告書を一つずつ照合します。
-
非破壊検査による鍛造:バルブ本体およびボンネット鍛造品の内部欠陥を検出するための超音波探傷試験(UT)により、層間剥離や空隙を除去します。フェライト鋼部品の表面亀裂検査のための磁粉探傷試験(MT)により、表面損傷がないことを確認します。
-
寸法精度検査高精度三次元測定器は、バルブの壁厚、内径、設置寸法、ステムの移動ストロークを検出し、すべての寸法誤差を±0.02mm以内に制御し、ASME B16.10の精度規格を満たします。
B. フルアイテム圧力性能試験
API 598の必須試験仕様に従い、完成したバルブはすべて、バッチサンプリングを行わずに100%全圧性能試験を受け、一貫した製品性能を保証します。
-
シェル水圧試験試験圧力は、バルブ定格圧力の1.5倍に達し、小口径バルブの場合は60秒以上の保持時間を確保します。バルブ本体、溶接部、接続部には漏れ、結露、永久変形がなく、構造全体の耐圧性を検証します。
-
シートの締め付け具合テスト定格作動圧力の1.1倍の圧力を双方向に加えることで、絞り性能とシール性能を検証します。試験中は媒体の漏れが一切許されず、作動圧力下での確実な遮断と精密な制御を保証します。
-
後部座席の密閉性テストバルブを完全に開いてバックシート構造に接触させ、バルブキャビティを加圧してバックシートの気密性を確認することで、システム圧力下での安全なパッキン交換を実現します。これは、産業メンテナンスにおける必須の安全機能です。
-
機能サイクルテスト: 繰り返し全ストロークでの開閉動作テストを行い、ステムのスムーズな動き、詰まりがないこと、正確な移動限界、および長期間の繰り返し動作後の安定したスロットル調整感度を検証しました。
C. 資格証明書類システム
完成したバルブにはすべて、材料のミルテストレポート、非破壊検査レポート、圧力テスト記録、規格適合証明書、操作および保守に関する技術マニュアルなど、グローバルなEPCプロジェクトの受入要件および第三者監査要件を満たす、標準化された一連の認定文書が付属しています。すべての文書はバルブのシリアル番号に1つずつ対応しており、製品品質のライフサイクル全体にわたるトレーサビリティを実現しています。
VI. 標準化された設置および試運転仕様
A. インストール前の準備要件
-
パイプラインの清掃バルブを取り付ける前に、内部配管を徹底的に洗浄し、溶接スラグ、金属片、粉塵、その他の不純物を取り除いてください。これにより、硬い粒子がバルブの絞りトリムやシール面を傷つけるのを防ぎ、制御精度やシール性能への影響を回避できます。
-
バルブ検査確認設置前に、バルブの外観、操作の柔軟性、シール性を確認し、バルブのモデル、圧力等級、材質がパイプラインの使用条件要件を満たしていることを確認し、保護エンドキャップを取り外してください。
-
パイプラインの配置修正配管とバルブの設置軸が一致していることを確認し、位置ずれによる強制的な組み立てを避け、バルブ本体に余分な曲げ応力がかからないようにし、構造的な変形や漏れによる故障を防いでください。
B. 現場設置標準仕様
-
インストール方向: バルブ本体の流体流れ方向マークに厳密に従って取り付け、流体が下部の入口から上部の出口へ流れるようにすることで、最適な絞り効果とシール性能を保証します。
-
溶接工事の要件溶接端部バルブの場合、内部パッキンやシール部品への高温損傷を避けるため、施工中の溶接熱入力を制御してください。合金鋼バルブの場合、溶接残留応力を除去するために、標準化された溶接後熱処理を実施してください。
-
固定基準のサポートバルブ本体付近に専用の配管支持部を設置し、配管の重量と熱膨張による応力を支えるようにする。バルブを配管固定支持点として使用することを禁止し、構造的な負荷による損傷を軽減する。
C. 設置後の試運転に関する規則
設置完了後、段階的な圧力試験と機能試運転を実施します。まず低圧試運転を行い、バルブの柔軟な動作と安定した流量調整を確認します。次に、定格圧力での試運転を行い、バルブ本体、ステム、接続部からの漏れがないこと、および正確な直線流量調整が可能であることを確認します。試運転に合格したら、バルブを正式な産業運転に移行できます。
VII.運用管理および予防保全に関するガイドライン
A. 標準動作仕様
-
スロットル制御動作原理グローブバルブは、直線的な流量および圧力調整に特化しており、部分開度での動作条件に適しています。プロセス要件に応じて開度をゆっくりと均一に調整し、急激な開閉を避け、流体の衝撃による絞りトリムの損傷を防いでください。
-
過トルク操作の禁止ハンドルは均一な力で手動で操作し、トルクを増やすために補助工具を使用することは禁止します。過度の力によってステムが曲がったり、ねじ山が損傷したり、シートが押し出されたりするのを防いでください。
-
温度および圧力勾配制御高温蒸気配管の起動および停止においては、段階的な温度上昇および圧力上昇を実施し、瞬間的な超高温および超高圧の衝撃を回避し、バルブ部品の熱サイクル疲労による損傷を軽減する。
B. 定期予防保守計画
バルブの耐用年数と運転安定性を最大化するために、さまざまな運転条件に基づいて科学的な保守サイクルを策定する。
-
四半期ごとの定期点検ステムパッキンの漏れ、バルブ本体の腐食、ねじ山のスケールなどを目視で確認し、ハンドホイールの操作の柔軟性をテストし、表面のほこりや汚れを取り除きます。
-
年間機能校正: 全ストローク開閉サイクル試験を実施し、流量調整精度を校正し、ステムシール性能を確認し、可動部に高温潤滑剤を補充する。
-
3年ごとのオーバーホールメンテナンスシステムを減圧して冷却し、バルブを分解し、トリムの摩耗を点検し、劣化したパッキンとガスケットを交換し、シール面を研磨し、再設置前に二次圧力テストを実施します。
-
過酷な使用環境における強化メンテナンス酸性石油化学媒体および超高温蒸気使用条件の場合、オーバーホールサイクルを2年に短縮し、定期的な材料硬度検査および腐食状態検査を追加します。
C. よくある故障とトラブルシューティング
-
感度の低い流量制御主な原因は、内部トリムのスケール付着と不純物による流路の詰まりです。解決策は、バルブキャビティとトリムを分解して清掃し、絞り面を研磨して、リニアな制御性能を回復することです。
-
ステムパッキンの漏れ高温によるパッキンの劣化、または圧縮不足が原因です。解決策は、グランドボルトを均等に締め付けるか、新しい高温対応グラファイトパッキンに交換することです。
-
ステムジャミングねじ部の腐食、スケール付着、またはパッキンの過度の圧縮が原因です。解決策は、ねじ部の汚れを取り除き、高温防錆潤滑剤を塗布し、パッキンの圧縮を適切に調整することです。
-
シート内部からの漏れシール面の粒子摩耗または異物詰まりが原因です。解決策は、シール面を清掃し、トリムを再研磨してシールの気密性を回復することです。
VIII.ライフサイクルコスト優位性と産業価値分析
産業プロジェクトの調達および運用管理においては、初期購入コストよりも総ライフサイクルコストの方が重要である。API 623 鍛造鋼製グローブバルブ 従来の鋳鋼製バルブや一般的な絞り弁と比較して、長期にわたる高温産業用途において、明らかに総合的なコスト面で優位性がある。
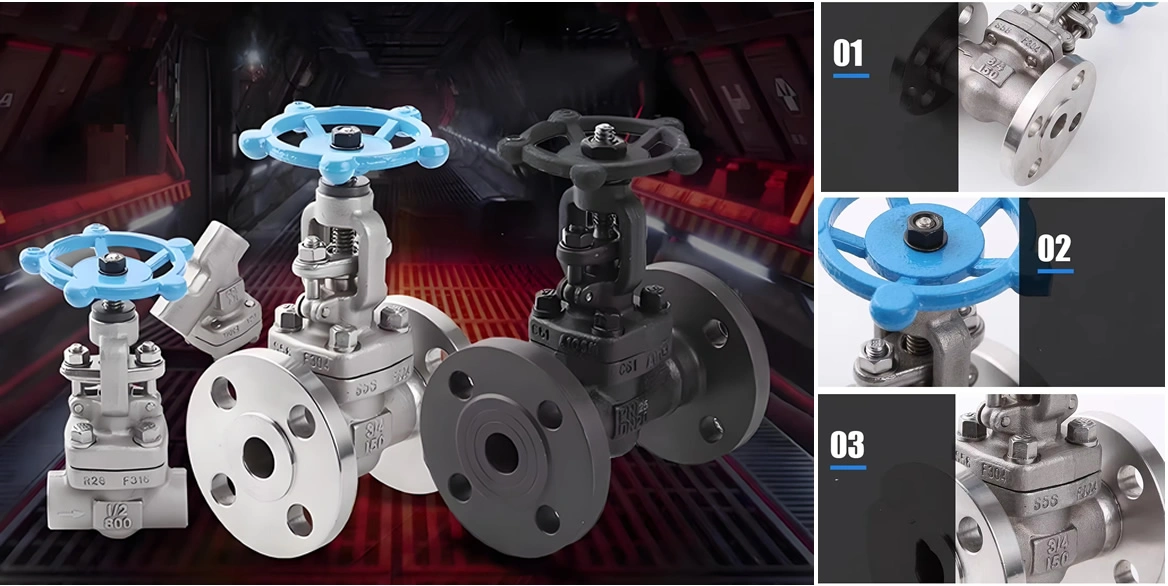
鍛造鋼製グローブバルブの初期調達コストは鋳鋼製製品よりも25~30%高いものの、耐用年数は通常のバルブの3倍以上です。産業用配管システムの20年間の全ライフサイクルにおいて、交換およびオーバーホールの頻度は72%削減され、メンテナンスによる人件費、スペアパーツ費用、および生産停止損失が大幅に削減されます。
業界のライフサイクルデータ統計によると、高温蒸気および石油化学プロセスパイプラインプロジェクトでは、API 623規格の採用により 鍛造鋼製グローブバルブ これにより、流体制御システムの総合的な運用・保守コストを20年以内に18~22%削減できるとともに、プロセスシステムの全体的な運用安定性と生産効率を向上させ、産業企業に大きな経済的利益をもたらすことができる。
さらに、標準化された設計と完全な規格準拠により、バルブは世界の産業プロジェクトの仕様に適合し、高い機器互換性を実現することで、後々の機器のアップグレードやパイプラインの改修の難易度とコストを削減し、世界の電力および石油化学産業インフラの建設とアップグレードに安定した信頼性の高い流体制御ソリューションを提供します。
高水準のスロットル装置として、 API 623 (NAIST) と ASME B16.342026年には、鍛造鋼製グローブバルブが、世界の産業プロジェクトにおける高温蒸気および石油化学プロセス流体の制御において、主要な製品として選ばれるようになりました。一体鍛造構造により、従来の鋳造プロセスの固有の欠点が解消され、最適化されたスロットルトリム設計により、精密な直線流量制御が実現し、発電および石油化学産業の複雑で過酷な作業条件に完璧に対応します。
権威ある規格への準拠、多様な材料構成、厳格な工場試験システム、標準化された設置および保守仕様により、このバルブは長期間の高温高圧サイクル運転においても、極めて高い運転安定性と低い故障率を維持します。これにより、従来の工業用バルブが抱えていた、流量調整の不正確さ、変形しやすさ、頻繁な故障、そして高い保守コストといった問題点を効果的に解決します。
世界的な産業設備の高度化とエネルギー効率の向上という背景のもと、API 623鍛造鋼製グローブバルブは、ハイエンド産業用流体制御機器の主流市場において引き続き優位性を維持し、発電、石油化学、および各種産業プロセスシステムの安定稼働に対し、安全かつ効率的で経済的な流量調整・制御機能を提供し続けるでしょう。