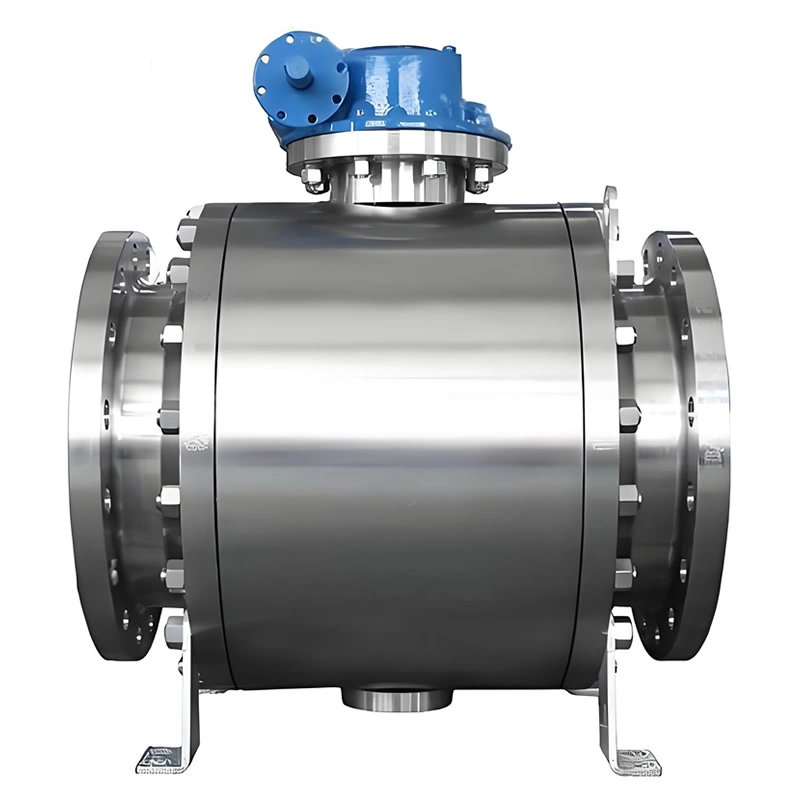
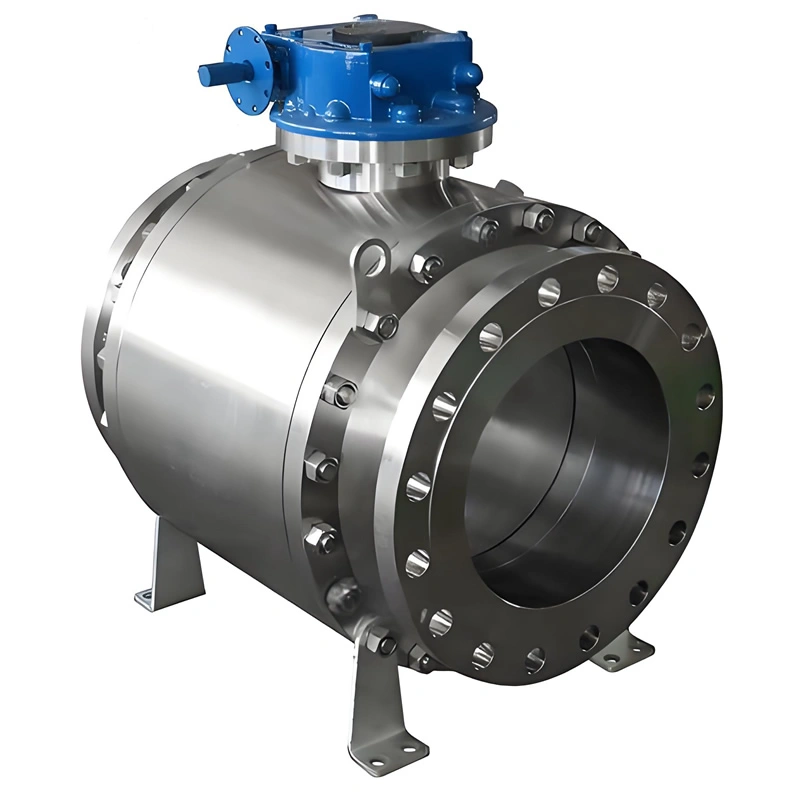
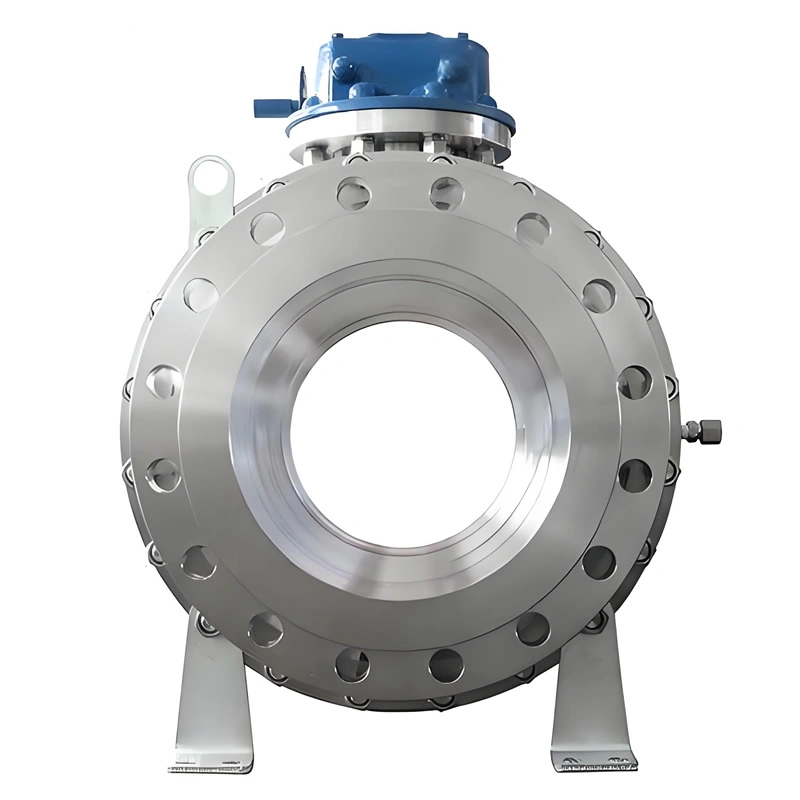
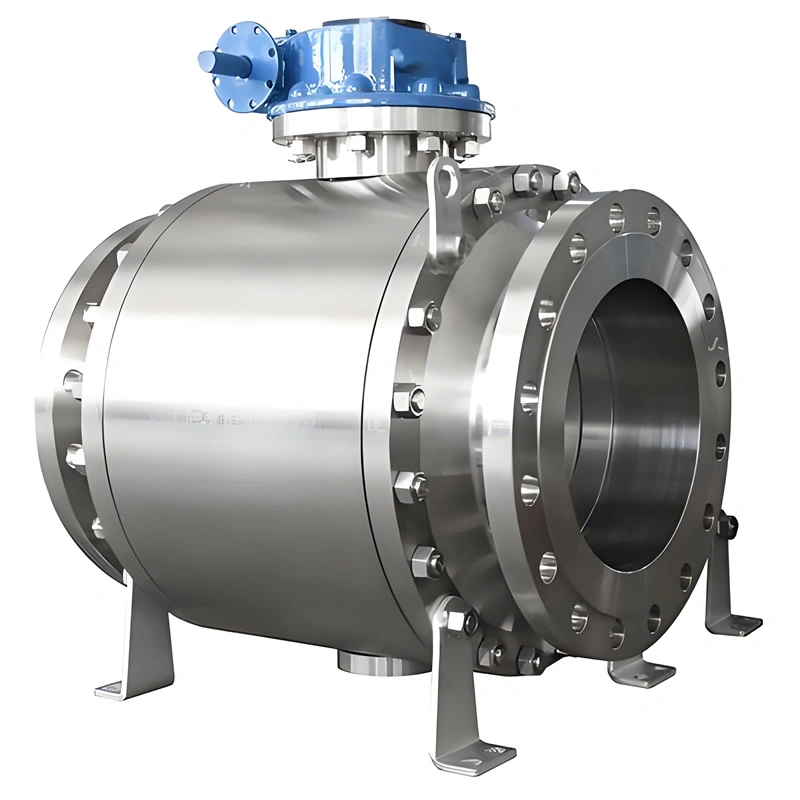
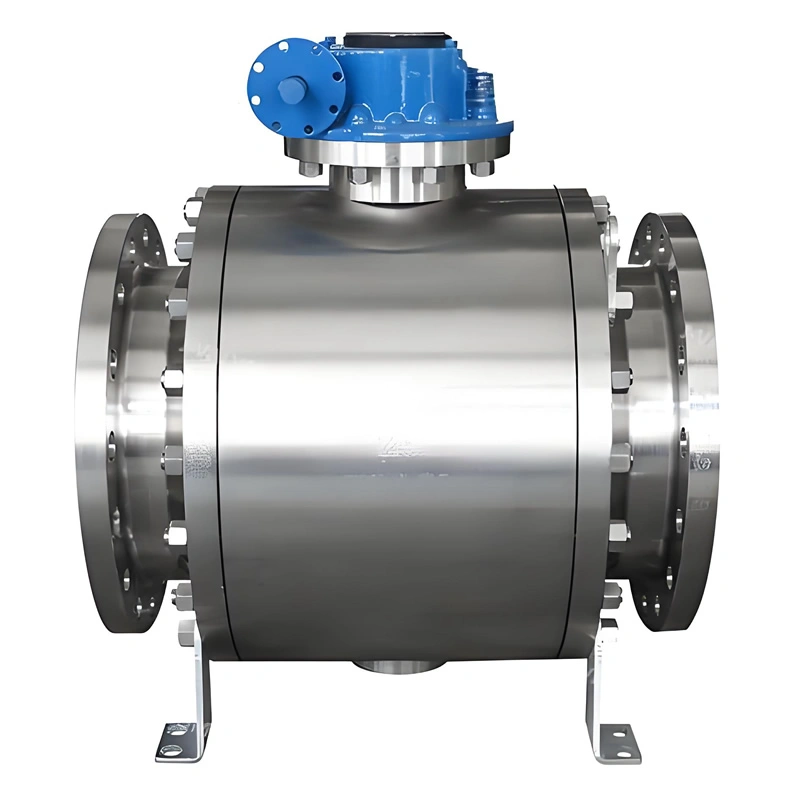
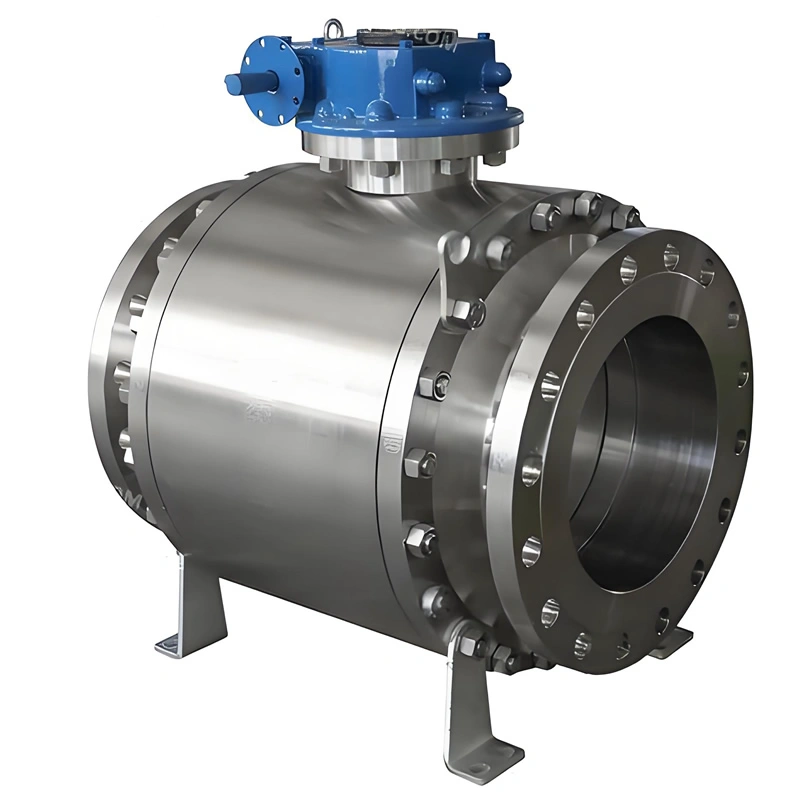
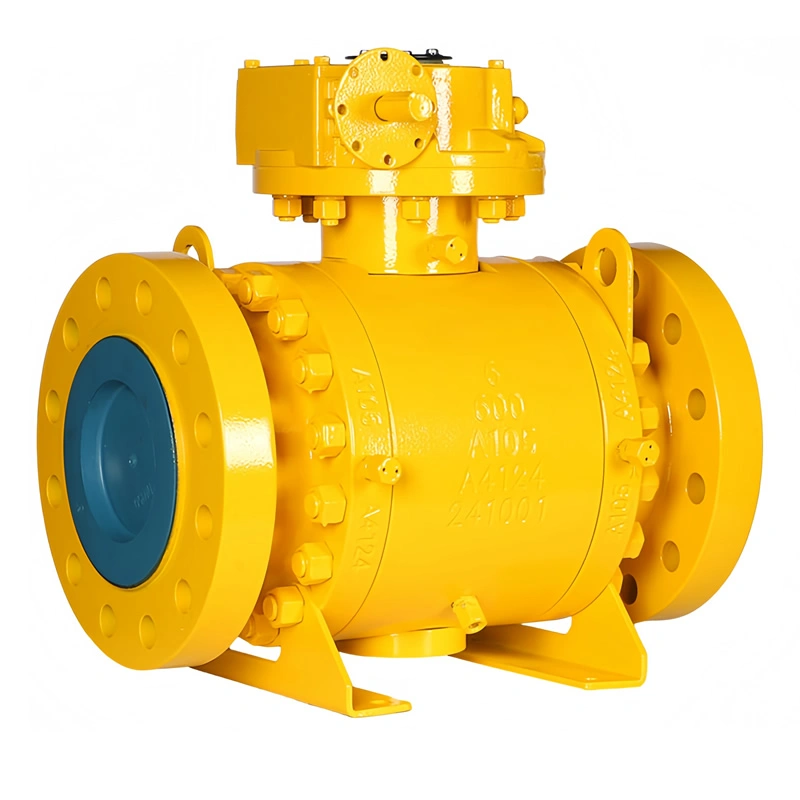
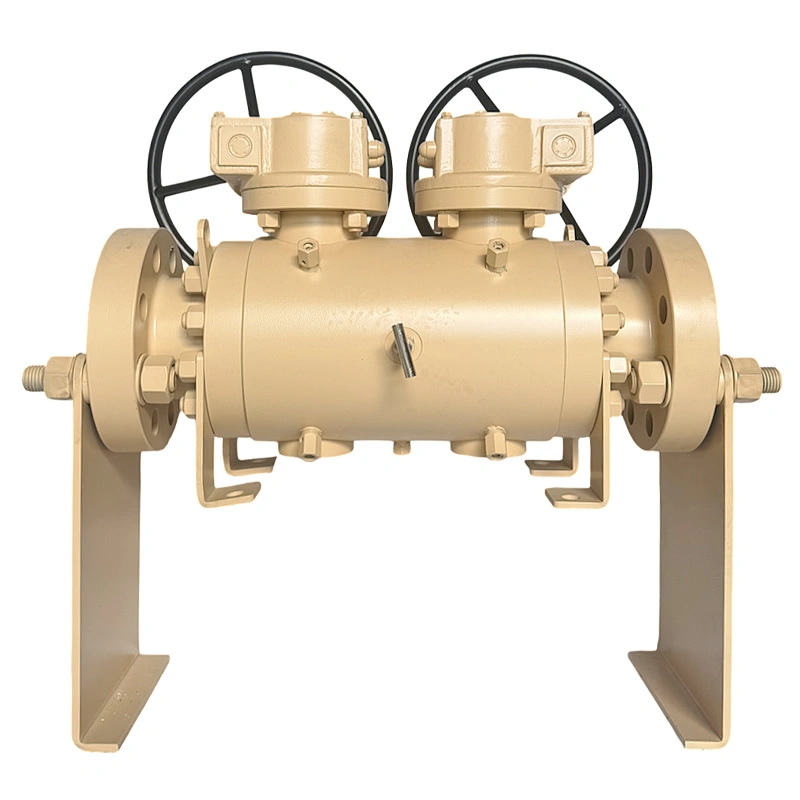
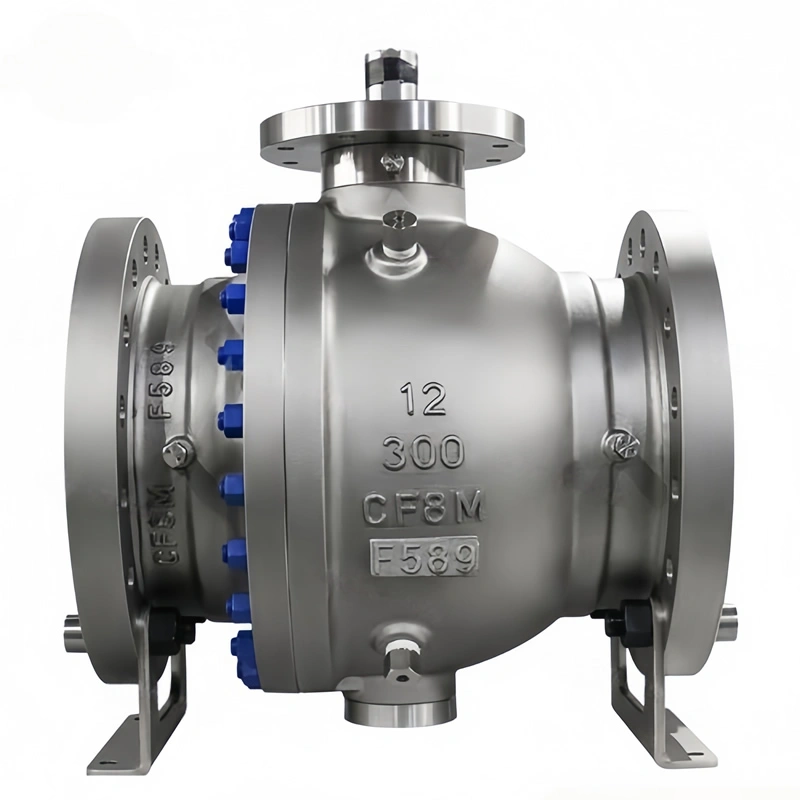
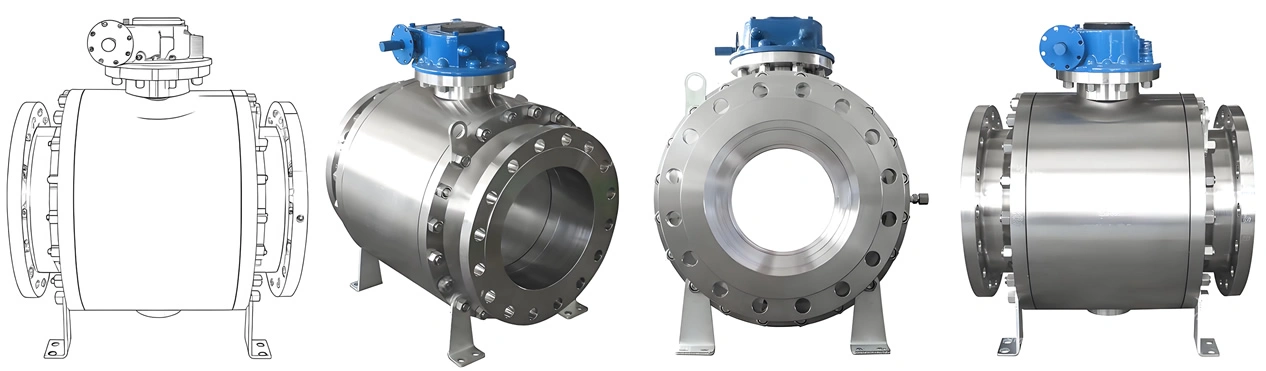
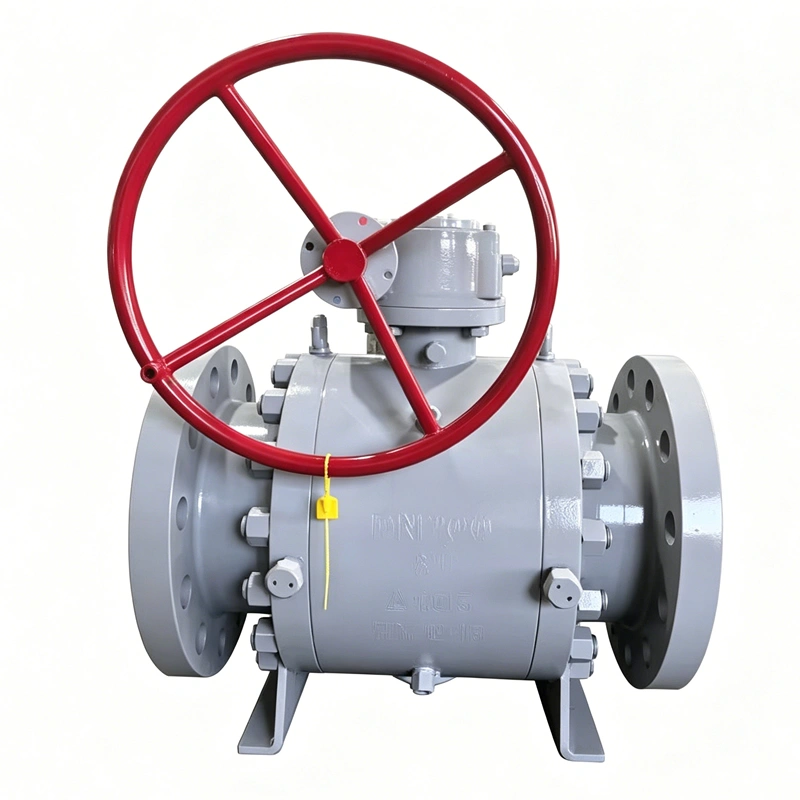
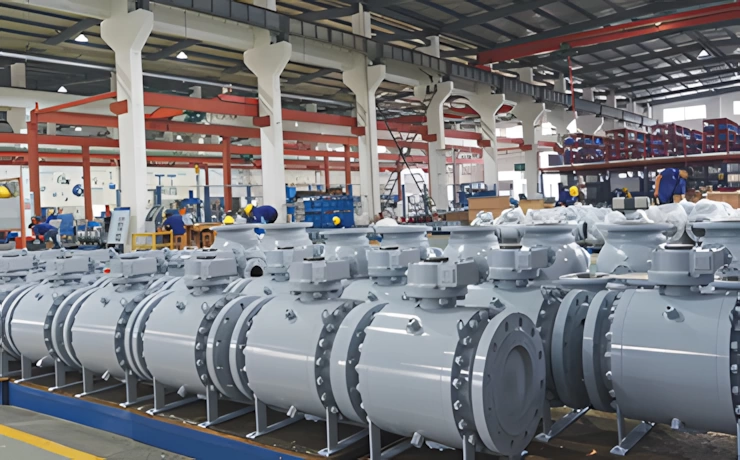
तीन-भाग वाली संरचना औद्योगिक संचालकों के लिए एक महत्वपूर्ण लाभ है: एक-भाग या दो-भाग वाले वाल्वों के विपरीत, जिन्हें आंतरिक सर्विसिंग के लिए पाइपलाइन से निकालना पड़ता है, TIANYU 3PC वाल्व को इसके तीन खंडों को बोल्ट खोलकर अलग किया जा सकता है। इससे तकनीशियन आस-पास की पाइपिंग को डिस्कनेक्ट किए बिना बॉल, सीट और स्टेम तक पहुंच सकते हैं—जिससे महत्वपूर्ण प्रक्रियाओं (जैसे पेट्रोकेमिकल रिएक्टर फीड लाइनें, जहां अनियोजित शटडाउन से प्रति घंटे 10 डॉलर से अधिक का नुकसान होता है) में रखरखाव के दौरान लगने वाला समय 70% तक कम हो जाता है।
बोल्टेड सेगमेंट की मदद से पूरे वाल्व को बदले बिना ही घिसे-पिटे पुर्जों (जैसे सील, बॉल) को आसानी से बदला जा सकता है, जिससे लंबे समय के रखरखाव की लागत कम हो जाती है। सीमित जगह वाले संयंत्रों (जैसे अपतटीय प्लेटफॉर्म) के लिए, यह डिज़ाइन बड़े व्यास वाले वाल्वों को हटाने के लिए भारी लिफ्टिंग उपकरणों की आवश्यकता को समाप्त कर देता है।
ट्रनियन-माउंटेड (फिक्स्ड-बॉल) डिज़ाइन फ्लोटिंग-बॉल वाल्वों की एक प्रमुख कमी को दूर करता है: उच्च दबाव प्रणालियों (क्लास 300+) में, फ्लोटिंग बॉल दबाव बलों को सीटों पर स्थानांतरित करते हैं, जिससे परिचालन टॉर्क बढ़ता है और सीट का घिसाव तेज होता है। टियान्यू का ट्रनियन डिज़ाइन ऊपरी और निचले शाफ्ट के माध्यम से बॉल को सहारा देता है, जिससे दबाव बल सील के बजाय मजबूत बियरिंग पर निर्देशित होते हैं।
यह संरचना फ्लोटिंग-बॉल वाल्वों की तुलना में परिचालन टॉर्क को 40-50% तक कम कर देती है, जिससे मैन्युअल संचालन आसान हो जाता है या स्वचालित मॉडलों के लिए छोटे (कम लागत वाले) एक्चुएटर्स का उपयोग संभव हो पाता है। क्लास 600 DN300 अनुप्रयोगों (जैसे, अपतटीय तेल कुओं के शीर्ष) में, यह 10,000 से अधिक चक्रों तक लगातार सीलिंग अखंडता बनाए रखता है - जो तुलनीय फ्लोटिंग-बॉल वाल्वों के सेवा जीवन से दोगुना है।
ज्वलनशील पदार्थों (तेल, गैस, रसायन) से जुड़े उद्योगों के लिए अग्नि सुरक्षा अत्यंत आवश्यक है। तियान्यू वाल्व की अग्नि-सुरक्षा प्रणाली एपीआई 607 के 7वें संस्करण के अनुरूप है: 30 मिनट के अग्नि परीक्षण (750℃ के तापमान पर) के दौरान, प्राथमिक पीटीएफई सील पिघल जाती है, लेकिन विस्तारित ग्रेफाइट द्वितीयक सील फूलकर अंतराल को भर देती है, जबकि धातु-से-धातु सीट रिंग एक बैकअप अवरोध प्रदान करती है। परीक्षण के बाद रिसाव एपीआई 607 की सीमा से नीचे रहता है, जिससे ज्वलनशील पदार्थों का रिसाव और द्वितीयक विस्फोट रोका जा सकता है।
यह विशेषता कई तेल और गैस तथा पेट्रोकेमिकल अनुप्रयोगों (जैसे, रिफाइनरी आसवन लाइनें) के लिए अनिवार्य है और वैश्विक सुरक्षा नियमों (जैसे, अमेरिका में OSHA, यूरोपीय संघ में ATEX) के अनुरूप है।
SS316/SS304 सामग्री दोहरे लाभ प्रदान करती है: संक्षारण प्रतिरोध और स्वच्छता अनुकूलता। SS316 में मौजूद मोलिब्डेनम क्लोराइड-प्रेरित गड्ढों का प्रतिरोध करता है (जो तटीय/अपतटीय अनुप्रयोगों या समुद्री जल शीतलन प्रणालियों के लिए महत्वपूर्ण है), जबकि इसकी गैर-छिद्रपूर्ण सतह मीडिया संदूषण को रोकती है—जिससे यह खाद्य और फार्मास्युटिकल सुविधाओं के लिए उपयुक्त हो जाता है (FDA 21 CFR 177.2600 के अनुरूप)।
एक तटीय रासायनिक संयंत्र परीक्षण में, SS316 वाल्वों में 5 वर्षों तक समुद्री जल में उपयोग के बाद भी कोई जंग नहीं पाई गई, जबकि कार्बन स्टील के वाल्व 18 महीनों के भीतर ही खराब हो गए। उच्च शुद्धता वाले अनुप्रयोगों (जैसे, फार्मास्युटिकल एपीआई निर्माण) के लिए, पॉलिश किया हुआ SS316 बॉल/स्टेम उन खाली स्थानों को समाप्त कर देता है जहां बैक्टीरिया या संदूषक जमा हो सकते हैं।
गुणवत्ता नियंत्रण की शुरुआत कच्चे माल के कठोर सत्यापन से होती है:
- स्टेनलेस स्टील सत्यापनSS316/SS304 बार स्टॉक की रासायनिक संरचना (जैसे, SS316 के लिए 16-18% Cr, 2-3% Mo) की पुष्टि के लिए स्पेक्ट्रल विश्लेषण (XRF) और आंतरिक दोषों (छिद्रता, दरारें) का पता लगाने के लिए अल्ट्रासोनिक परीक्षण (UT) किया जाता है। प्रत्येक बैच के लिए सामग्री परीक्षण रिपोर्ट (MTR) तैयार की जाती है।
- सील सामग्री परीक्षण: प्रबलित पीटीएफई की कठोरता (शोर डी 55-65) और तापीय स्थिरता का परीक्षण किया जाता है; एपीआई 607 अनुपालन सुनिश्चित करने के लिए विस्तारित ग्रेफाइट की विस्तार दर (750 ℃ पर ≥200%) का मूल्यांकन किया जाता है।
- फास्टनर सत्यापनएएसटीएम ए193 बी8एम बोल्ट की भार वहन क्षमता की पुष्टि करने के लिए तन्यता शक्ति परीक्षण (≥550 एमपीए) किया जाता है।
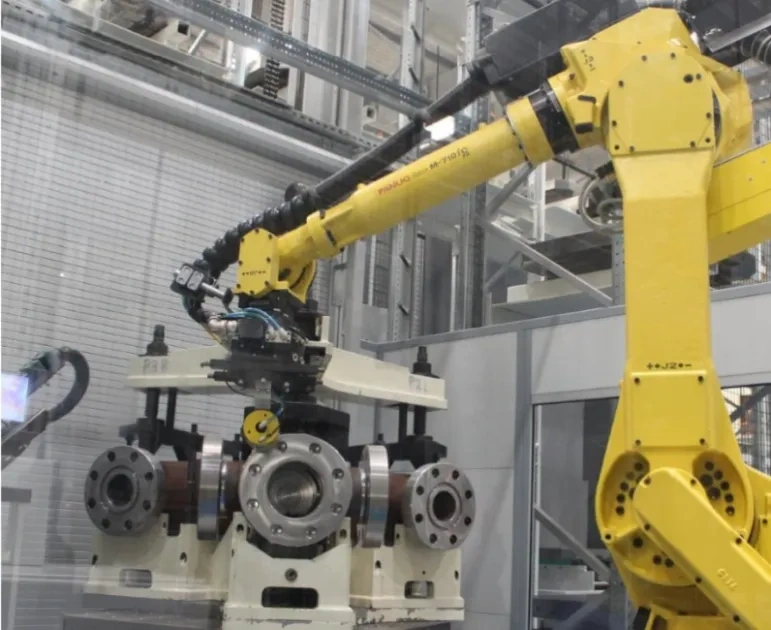
- 3पीसी बॉडी मशीनिंगSS316/SS304 बार स्टॉक को तीन खंडों (दो एंड कैप, एक मध्य भाग) में काटा जाता है और 5-एक्सिस CNC केंद्रों के माध्यम से मशीनिंग की जाती है। फ्लेंज सतहों को ASME B16.5 समतलता (≤0.05 मिमी/मीटर) और सतह फिनिश (Ra ≤3.2 μm) के अनुसार सटीक रूप से मशीनीकृत किया जाता है ताकि गैस्केट ठीक से बैठ सके। मध्य भाग के ट्रनियन बेयरिंग बोर को ±0.02 मिमी की सहनशीलता तक होन किया जाता है ताकि बॉल का संरेखण सुनिश्चित हो सके।
- बॉल और ट्रनियन प्रोसेसिंगSS316 बॉल को पहले टर्न किया जाता है, फिर स्फेरिकल ग्राइंडर से ग्राइंड करके Ra ≤0.2μm की सतह फिनिश प्राप्त की जाती है (जो बबल-टाइट सीलिंग के लिए महत्वपूर्ण है)। ट्रनियन को बॉल के साथ एकीकृत रूप से मशीन किया जाता है, फिर बेयरिंग घर्षण को कम करने के लिए हीट-ट्रीटेड और पॉलिश किया जाता है।
- सीट रिंग निर्माणSS316 सीट रिंगों को मशीनिंग द्वारा तैयार किया जाता है, फिर संपीड़न मोल्डिंग के माध्यम से प्रबलित PTFE और विस्तारित ग्रेफाइट की परतों के साथ फिट किया जाता है।
संदूषण से बचाव के लिए असेंबली का कार्य क्लास 10,000 क्लीनरूम में किया जाता है:
- ट्रनियन और बॉल इंस्टॉलेशन: गेंद (अभिन्न ट्रनियनों के साथ) को मध्य भाग में डाला जाता है, और बियरिंग (पीटीएफई-संक्रमित कांस्य) को ट्रनियन बोर में दबाया जाता है।
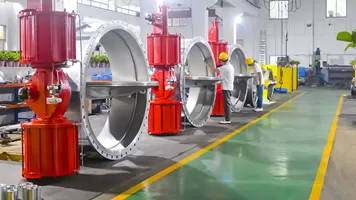
- सील और बॉडी असेंबलीसीट रिंग्स को एंड कैप्स में स्थापित किया जाता है, फिर समान सील संपीड़न सुनिश्चित करने के लिए नियंत्रित टॉर्क (एएसएमई बी18.2.1 के अनुसार) के साथ तीनों बॉडी सेगमेंट को एक साथ बोल्ट किया जाता है।
- एक्चुएटर माउंटिंगमैनुअल/वर्म गियर एक्चुएटर्स ISO 5211 फ्लैंज के माध्यम से जुड़े होते हैं, और स्टेम-ट्रनियन की समाक्षता (रनआउट ≤0.05 मिमी) सुनिश्चित करने के लिए लेजर अलाइनमेंट का उपयोग किया जाता है। स्वचालित एक्चुएटर्स (न्यूमेटिक/इलेक्ट्रिक) को 4–20 mA सिग्नल के लिए कैलिब्रेट किया जाता है, और लिमिट स्विच पूरी तरह से खुले/बंद स्थिति में ट्रिगर होने के लिए सेट किए जाते हैं।
प्रत्येक वाल्व का बहु-चरणीय परीक्षण किया जाता है:
- हाइड्रोस्टेटिक परीक्षणएपीआई 598 के अनुसार—शरीर की अखंडता के लिए शेल परीक्षण (1.5 गुना रेटेड दबाव, 30 मिनट); रिसाव-रोधी क्षमता के लिए सीट परीक्षण (1.1 गुना रेटेड दबाव, 15 मिनट) (क्लास VI के लिए ≤1 बुलबुला/मिनट)।
- अग्नि परीक्षण: यादृच्छिक नमूनों का एपीआई 607 परीक्षण किया जाता है (30 मिनट के लिए 750℃ पर एक्सपोजर + आग लगने के बाद रिसाव का आकलन)।
- परिचालन परीक्षणटॉर्क की स्थिरता और सक्रियण गति को सत्यापित करने के लिए 100 बार खोलने-बंद करने के चक्र (न्यूमेटिक मॉडल के लिए 3-5 सेकंड)।
- गैर-विनाशकारी परीक्षण (NDT)फ्लेंज वेल्ड के लिए लिक्विड पेनिट्रेंट टेस्टिंग (पीटी); ट्रनियन के लिए मैग्नेटिक पार्टिकल टेस्टिंग (एमपीआई)।
| दबाव |
150LB |
300LB |
600LB |
900LB |
1500LB |
2500LB |
|
| शक्ति परीक्षण |
3.0 |
7.5 |
15.4 |
23.0 |
37.5 |
63.0 |
Mpa |
| सील परीक्षण |
2.2 |
5.5 |
11.2 |
16.9 |
27.5 |
46.2 |
| वायु परीक्षण |
0.6 |
0.6 |
0.6 |
0.6 |
0.6 |
0.6 |
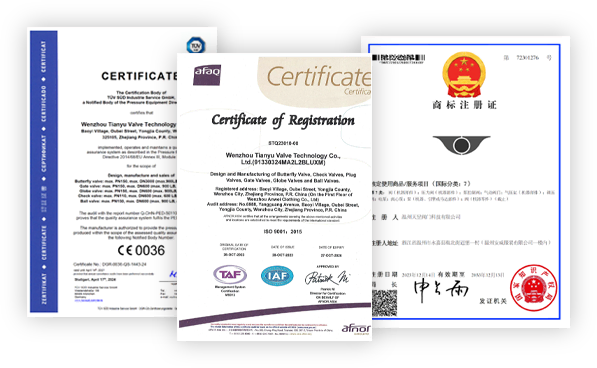
परीक्षण के बाद, प्रत्येक वाल्व को एक अद्वितीय सीरियल नंबर प्राप्त होता है, और दस्तावेज़ (एमटीआर, परीक्षण रिपोर्ट, प्रमाण पत्र) यूनिट के साथ पैक किए जाते हैं।