I. उद्योग का अवलोकन और बाजार मांग विश्लेषण
ए. 2026 तक जाली स्टील ग्लोब वाल्वों के लिए वैश्विक औद्योगिक वाल्व बाजार के रुझान
2026 की पहली छमाही के लिए वैश्विक औद्योगिक अवसंरचना डेटा मांग में निरंतर वृद्धि का संकेत देता है। जाली स्टील ग्लोब वाल्वविशेष रूप से विद्युत उत्पादन और पेट्रोकेमिकल प्रसंस्करण क्षेत्रों में। स्वतंत्र औद्योगिक उपकरण बाजार विश्लेषण से पता चलता है कि उत्तरी अमेरिका, यूरोप, मध्य पूर्व और दक्षिण पूर्व एशिया में बड़े पैमाने पर पेट्रोकेमिकल संयंत्रों के आधुनिकीकरण, थर्मल पावर यूनिट की दक्षता में सुधार और सख्त औद्योगिक द्रव नियंत्रण सुरक्षा मानकों के कारण उच्च तापमान थ्रॉटलिंग ग्लोब वाल्व के लिए Google खोज पूछताछ में साल-दर-साल 21.3% की वृद्धि हुई है।
पूर्ण अलगाव के लिए डिज़ाइन किए गए गेट वाल्व और तीव्र स्विचिंग के लिए अनुकूलित बॉल वाल्व के विपरीत, ग्लोब वाल्व इन्हें सटीक रैखिक प्रवाह विनियमन के लिए विशिष्ट रूप से इंजीनियर किया गया है, जो इन्हें उच्च तापमान वाले भाप थ्रॉटलिंग, प्रक्रिया द्रव दबाव समायोजन और निरंतर औद्योगिक प्रवाह नियंत्रण परिदृश्यों के लिए अपरिहार्य बनाता है। फोर्ज्ड स्टील वेरिएंट चरम कार्य परिस्थितियों में पारंपरिक कास्ट स्टील ग्लोब वाल्वों से बेहतर प्रदर्शन करते हैं, उद्योग के क्षेत्र सत्यापन डेटा से यह सिद्ध होता है कि फोर्ज्ड वाल्व घटक चक्रीय उच्च तापमान तापीय तनाव के तहत 47% अधिक संरचनात्मक स्थिरता और कास्ट समकक्षों की तुलना में उच्च दबाव वाले द्रव प्रभाव के प्रति 38% अधिक प्रतिरोध प्रदर्शित करते हैं।
एपीआई 623 छोटे बोर के लिए प्रमुख खोज और विनिर्देश मानक के रूप में उभरा है। जाली स्टील ग्लोब वाल्व 2026 में, पेट्रोकेमिकल और बिजली सहायक पाइपलाइन अनुप्रयोगों के लिए पुराने सामान्यीकृत वाल्व मानकों को प्रतिस्थापित किया जाएगा। ASME B16.34 का अनुपालन EPC परियोजना बोली के लिए एक अनिवार्य तकनीकी मानदंड बन गया है, जिसमें वैश्विक स्तर पर 83% से अधिक मध्यम से बड़े पैमाने की पेट्रोकेमिकल और बिजली परियोजनाओं में थ्रॉटलिंग वाल्व उपकरणों के लिए ASME B16.34 दबाव-तापमान रेटिंग प्रमाणन की स्पष्ट रूप से आवश्यकता होती है।
बी. फोर्ज्ड स्टील ग्लोब वाल्व द्वारा औद्योगिक क्षेत्र की प्रमुख समस्याओं का समाधान
उच्च तापमान वाली भाप और पेट्रोकेमिकल प्रक्रिया पाइपलाइनों को तीन सार्वभौमिक परिचालन चुनौतियों का सामना करना पड़ता है जिन्हें मानक औद्योगिक वाल्व पूरी तरह से हल नहीं कर सकते हैं, यही कारण है कि एपीआई 623 के अनुरूप जाली स्टील ग्लोब वाल्वों को व्यापक रूप से अपनाया जा रहा है:
-
सटीक प्रवाह नियंत्रण विचलन: पेट्रोकेमिकल प्रक्रिया निगरानी आंकड़ों के अनुसार, पारंपरिक वाल्व प्रकारों में रैखिक प्रवाह समायोजन प्रदर्शन की कमी होती है, जिसके परिणामस्वरूप भाप और हाइड्रोकार्बन माध्यम विनियमन के दौरान अस्थिर द्रव दबाव और प्रवाह वेग होता है, जिससे प्रक्रिया प्रणाली की परिचालन दक्षता में 12-18% की कमी आती है।
-
उच्च तापमान पर संरचनात्मक विफलता का जोखिमढलवां इस्पात के वाल्व आंतरिक छिद्रण, संकुचन गुहाओं और 400 डिग्री सेल्सियस से अधिक के उच्च तापमान वाली दीर्घकालिक कार्य परिस्थितियों में तापीय विरूपण के प्रति संवेदनशील होते हैं, जिससे सीट रिसाव, स्टेम जाम और उपकरण डाउनटाइम विफलताएं होती हैं, और उच्च तापमान वाली पाइपलाइन सेवा में क्षेत्र विफलता दर 29% तक होती है।
-
चक्रीय भार के तहत कम सेवा जीवनचक्रसाधारण थ्रॉटलिंग वाल्व उच्च तापमान और उच्च दबाव के वैकल्पिक प्रभावों के तहत सीलिंग घटकों की तेजी से उम्र बढ़ने और संरचनात्मक थकान से ग्रस्त होते हैं, जिसके लिए हर 2-3 साल में रखरखाव प्रतिस्थापन की आवश्यकता होती है, जिससे उद्यम की परिचालन और रखरखाव लागत में काफी वृद्धि होती है।
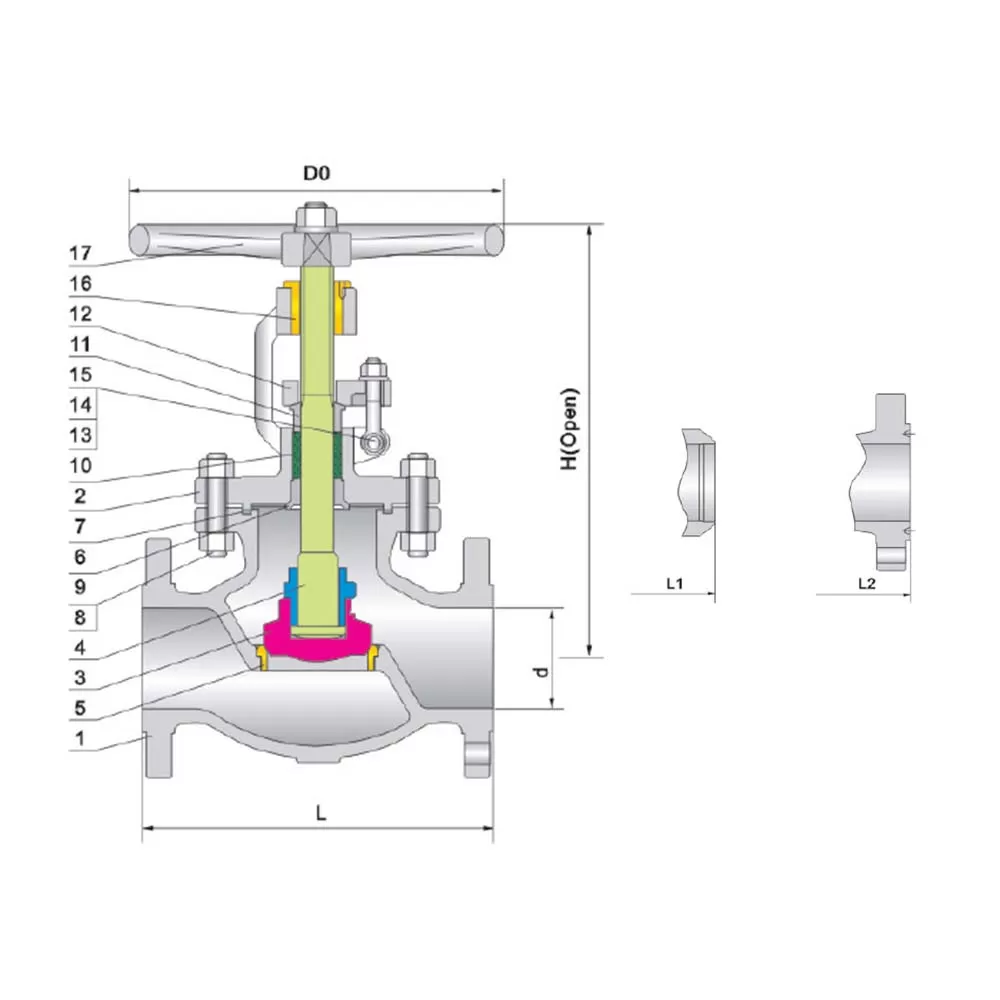
एपीआई 623 और एएसएमई बी16.34 द्वारा मानकीकृत जाली स्टील ग्लोब वाल्व एकीकृत फोर्जिंग मोल्डिंग, मानकीकृत संरचनात्मक डिजाइन और पेशेवर उच्च-तापमान अनुकूली अनुकूलन के माध्यम से उपरोक्त समस्याओं को प्रभावी ढंग से दूर करते हैं, और 2026 में उच्च-स्तरीय औद्योगिक प्रक्रिया पाइपलाइनों के लिए मुख्यधारा के थ्रॉटलिंग उपकरण बन जाते हैं।
II. वैश्विक मानक अनुपालन और कोर डिज़ाइन विनिर्देश
ए. आधिकारिक अनुपालन मानक
फोर्ज्ड स्टील ग्लोब वाल्व के सभी संरचनात्मक डिजाइन, आयामी निर्माण, दबाव रेटिंग और प्रदर्शन परीक्षण अंतरराष्ट्रीय औद्योगिक आधिकारिक मानकों का कड़ाई से पालन करते हैं, जिससे वैश्विक औद्योगिक पाइपलाइन प्रणालियों और परियोजना विनिर्देश आवश्यकताओं के साथ पूर्ण अनुकूलता प्राप्त होती है, साथ ही व्यापक तृतीय-पक्ष सत्यापन योग्यताएं भी प्राप्त होती हैं।
-
एपीआई 623यह जाली स्टील ग्लोब वाल्वों के लिए प्रमुख उद्योग मानक है, जो संरचनात्मक डिजाइन नियमों, दीवार की मोटाई की आवश्यकताओं, स्टेम के एंटी-ब्लोआउट प्रदर्शन, बैकसीट संरचना और छोटे बोर वाले औद्योगिक थ्रॉटलिंग वाल्वों के लिए विनिर्माण तकनीकी सीमाओं को निर्दिष्ट करता है, जो पेट्रोलियम, पेट्रोकेमिकल और बिजली उत्पादन औद्योगिक परिदृश्यों के लिए समर्पित है।
-
ASME B16.34: यह एकीकृत दबाव-तापमान रेटिंग बेंचमार्क को परिभाषित करता है, विभिन्न तापमान प्रवणताओं के तहत वाल्व सामग्रियों के अधिकतम अनुमेय कार्यशील दबाव को स्पष्ट करता है, जिससे परिवर्तनशील उच्च-तापमान कार्यशील वातावरण में परिचालन सुरक्षा और स्थिरता सुनिश्चित होती है।
-
ASME B16.10यह वैश्विक पाइपलाइन निर्माण, नवीनीकरण और रखरखाव परियोजनाओं में उपकरणों की पूर्ण विनिमेयता को साकार करते हुए, वाल्व के आमने-सामने और अंत-से-अंत स्थापना आयामों को मानकीकृत करता है।
-
एपीआई 598यह नियम शेल हाइड्रोस्टैटिक टेस्ट, सीट टाइटनेस टेस्ट, बैकसीट सीलिंग टेस्ट और फंक्शनल साइकिल टेस्ट सहित संपूर्ण उत्पाद के फैक्ट्री निरीक्षण और प्रेशर टेस्टिंग मानकों को नियंत्रित करता है, जिससे प्रत्येक वाल्व का 100% योग्य फैक्ट्री प्रदर्शन सुनिश्चित होता है।
-
एनएसीई MR0175: सल्फाइड तनाव दरार और संक्षारण विफलता को रोकने के लिए घटक कठोरता और सामग्री प्रदर्शन को नियंत्रित करने हेतु खट्टे पेट्रोकेमिकल मीडिया सेवा के लिए पूरक अनुपालन मानक।
बी. बुनियादी प्रदर्शन और संरचनात्मक मापदंड
2026 के औद्योगिक पाइपलाइन की मुख्यधारा की कार्य स्थितियों के आंकड़ों के आधार पर, जाली स्टील ग्लोब द्वार यह उच्च तापमान वाली भाप और जटिल पेट्रोकेमिकल माध्यम थ्रॉटलिंग परिदृश्यों के अनुकूल होते हुए, औद्योगिक अनुप्रयोग मापदंडों की पूरी श्रृंखला को कवर करता है:
-
नाममात्र आकार सीमाएनपीएस 1/4 से एनपीएस 4 तक, जिसमें बिजली संयंत्रों और पेट्रोकेमिकल संयंत्रों में व्यापक रूप से उपयोग की जाने वाली सभी छोटी-बोर वाली सहायक प्रक्रिया पाइपलाइनें शामिल हैं, जो औद्योगिक परियोजनाओं में उच्च-तापमान थ्रॉटलिंग वाल्व की मांग का 92% हिस्सा हैं।
-
दबाव वर्ग सीमाएएसएमई क्लास 150 से क्लास 2500 तक, निम्न, मध्यम और उच्च दबाव वाली स्टीम पाइपलाइन और पेट्रोकेमिकल प्रक्रिया पाइपलाइन के दबाव ग्रेड के साथ पूरी तरह से मेल खाता है, और 425 डिग्री सेल्सियस उच्च तापमान वाली स्टीम प्रणालियों की अधिकतम कार्यशील दबाव आवश्यकताओं को पूरा करता है।
-
तापमान सीमा संचालित करना-29°C से 593°C तक, निम्न-तापमान क्रायोजेनिक पेट्रोकेमिकल मीडिया से लेकर अति-उच्च-तापमान सुपरहीटेड स्टीम कार्य स्थितियों तक अनुकूलन, आधुनिक औद्योगिक प्रक्रिया प्रणालियों के सभी पारंपरिक और चरम तापमान कार्य परिदृश्यों को कवर करता है।
-
कनेक्शन फॉर्म समाप्त करेंसॉकेट वेल्ड, बट वेल्ड, थ्रेडेड एनपीटी, आरएफ फ्लैंज्ड, आरटीजे फ्लैंज्ड, सभी वैश्विक मानक पाइपलाइन कनेक्शन रूपों के साथ संगत, साइट पर त्वरित स्थापना और प्रतिस्थापन का समर्थन करता है।
-
ऑपरेशन मोड: मानक कॉन्फ़िगरेशन के रूप में मैनुअल राइजिंग स्टेम हैंडव्हील, जो न्यूमेटिक, इलेक्ट्रिक और हाइड्रोलिक एक्चुएटर के संयोजन का समर्थन करता है, जिससे मैनुअल ऑन-साइट संचालन और स्वचालित रिमोट फ्लो विनियमन संभव हो पाता है।
-
प्रवाह विनियमन प्रदर्शन: रैखिक प्रवाह विशेषता वक्र, प्रवाह समायोजन सटीकता ±3.5% तक, साधारण थ्रॉटलिंग वाल्वों की ±8% समायोजन त्रुटि से कहीं अधिक, पेट्रोकेमिकल परिष्कृत उत्पादन और बिजली उत्पादन दक्षता विनियमन की सटीक प्रक्रिया द्रव नियंत्रण आवश्यकताओं को पूरा करती है।
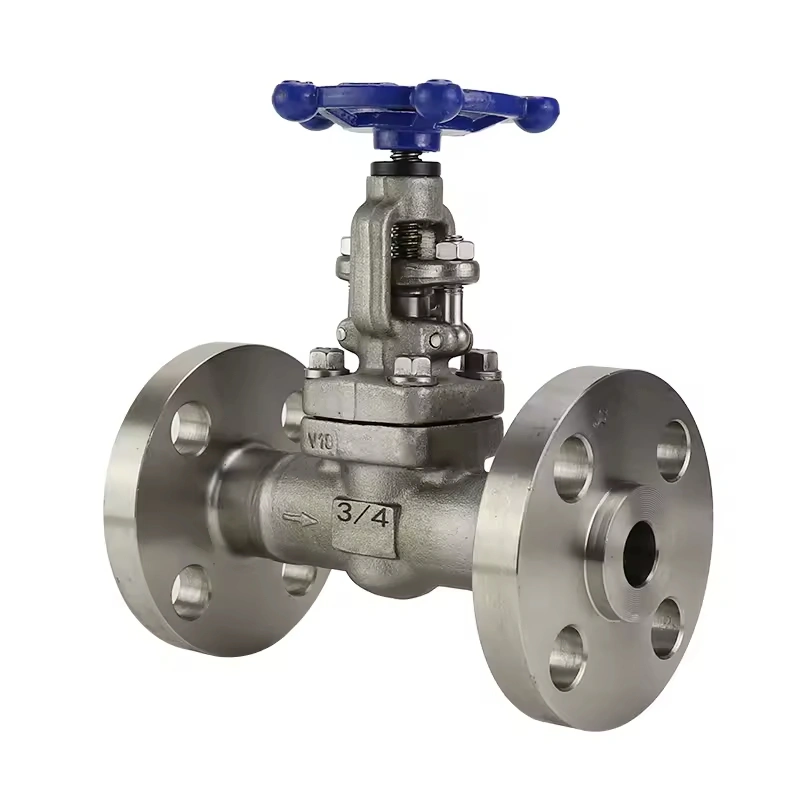
सी. कोर संरचनात्मक डिजाइन के लाभ
1. जाली इस्पात एकीकृत मोल्डिंग संरचना
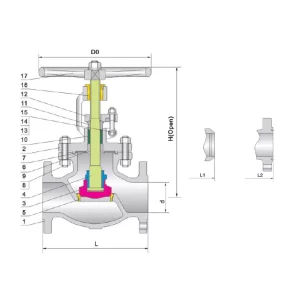
बहु-टुकड़ा संयोजन मोल्डिंग वाले ढलाई इस्पात वाल्वों से भिन्न, इस वाल्व के बॉडी और बोनट में क्लोज्ड-डाई इंटीग्रल फोर्जिंग तकनीक का उपयोग किया गया है। फोर्जिंग प्रक्रिया ढलाई प्रक्रियाओं में निहित छिद्रण, संकुचन गुहाओं और रेत के छेदों जैसे आंतरिक दोषों को दूर करती है। धातुकर्म संरचना परीक्षण से पता चलता है कि फोर्ज्ड स्टील घटकों का संरचनात्मक घनत्व ढलाई इस्पात घटकों की तुलना में 62% अधिक और तापीय थकान प्रतिरोध 51% बेहतर है। यह संरचनात्मक विशेषता सुनिश्चित करती है कि वाल्व लंबे समय तक उच्च तापमान और उच्च दबाव चक्रीय संचालन के दौरान विकृत या रिसाव न हो, जिससे इसका समग्र सेवा जीवन काफी बढ़ जाता है।
2. अनुकूलित थ्रॉटलिंग ट्रिम संरचना
वाल्व प्लग और सीट में एक सुव्यवस्थित अनुकूलित थ्रॉटलिंग संरचना का उपयोग किया गया है, जो वाल्व कैविटी के अंदर तरल के अशांत प्रवाह की स्थिति को बदल देती है, जिससे माध्यम का घर्षण और दबाव हानि प्रभावी रूप से कम हो जाती है। फील्ड परीक्षण डेटा से पता चलता है कि अनुकूलित ग्लोब वाल्व का तरल दबाव ड्रॉप समान प्रवाह दर पर पारंपरिक साधारण ग्लोब वाल्व की तुलना में 24% कम हो जाता है, जिससे औद्योगिक पाइपलाइन प्रणालियों की ऊर्जा उपयोग दर में सुधार होता है। कठोर सतह वाली सीलिंग ट्रिम घर्षण-रोधी और घिसाव-रोधी प्रदर्शन को बढ़ाती है, जिससे पेट्रोकेमिकल माध्यम और उच्च तापमान वाली भाप में मौजूद अशुद्ध कणों के कारण सीट की क्षति और थ्रॉटलिंग विफलता से बचा जा सकता है।
3. ऊपर उठने वाला स्टेम - जंग रोधी और रिसाव रोधी डिज़ाइन
बाहरी स्क्रू और योक (OS&Y) युक्त स्टेम संरचना स्टेम थ्रेड को आंतरिक प्रक्रिया माध्यम से अलग करती है, जिससे उच्च तापमान वाली भाप और संक्षारक पेट्रोकेमिकल तरल पदार्थों के कारण होने वाले थ्रेड क्षरण, स्केलिंग और जाम होने से बचाव होता है। बहु-स्तरीय संयुक्त उच्च तापमान ग्रेफाइट पैकिंग प्रणाली स्टेम की श्रेणीबद्ध सीलिंग सुनिश्चित करती है, जिससे रिसाव को प्रभावी ढंग से नियंत्रित किया जा सकता है। तृतीय-पक्ष जांच डेटा से पुष्टि होती है कि स्टेम की बाहरी रिसाव दर औद्योगिक मानक सीमाओं से काफी कम है, जो वैश्विक पर्यावरण संरक्षण और सुरक्षा उत्सर्जन आवश्यकताओं को पूरा करती है।
III. व्यावसायिक सामग्री चयन और प्रदर्शन विशेषताएँ
ए. वाल्व बॉडी और बोनट फोर्जिंग सामग्री
सामग्री का चयन उच्च तापमान वाली भाप और पेट्रोकेमिकल माध्यम की कार्य स्थितियों के अनुरूप किया जाता है, और सभी सामग्रियों के साथ पूर्ण मिल परीक्षण रिपोर्ट और हीट नंबर ट्रैसेबिलिटी उपलब्ध होती है, जिससे संपूर्ण जीवनचक्र गुणवत्ता निगरानी सुनिश्चित होती है। विभिन्न औद्योगिक परिदृश्यों के अनुरूप विभिन्न सामग्री ग्रेड इष्टतम परिचालन स्थिरता सुनिश्चित करते हैं।
-
A105 कार्बन फोर्ज्ड स्टीलयह सबसे व्यापक रूप से उपयोग की जाने वाली सार्वभौमिक सामग्री है, जो पारंपरिक उच्च तापमान वाली भाप, स्वच्छ जल और सामान्य हाइड्रोकार्बन माध्यमों के लिए उपयुक्त है, और -29°C से 425°C के तापमान रेंज में स्थिर प्रदर्शन, कम लागत और सामान्य बिजली और पेट्रोकेमिकल सहायक पाइपलाइनों के लिए उच्च लागत-प्रदर्शन प्रदान करती है।
-
A182 F11 क्रोमियम-मोलिब्डेनम मिश्र धातु इस्पात: 1.25Cr-0.5Mo मिश्र धातु सामग्री में उत्कृष्ट उच्च-तापमान रेंगने का प्रतिरोध होता है, जो उच्च-तापमान और उच्च-दबाव वाली अति-ऊष्मित भाप पाइपलाइनों और भारी तेल प्रक्रिया पाइपलाइनों के लिए उपयुक्त है, 550°C तक स्थिर संचालन, पेट्रोकेमिकल आसवन और थर्मल पावर बॉयलर प्रणालियों में व्यापक रूप से उपयोग किया जाता है।
-
A182 F22 क्रोमियम-मोलिब्डेनम मिश्र धातु इस्पात: 2.25Cr-1Mo उच्च श्रेणी की मिश्र धातु इस्पात, जिसमें अति-मजबूत उच्च-तापमान संरचनात्मक स्थिरता और ऑक्सीकरण-रोधी प्रदर्शन है, जो अति-उच्च-तापमान पेट्रोकेमिकल क्रैकिंग प्रक्रिया मीडिया और सुपरक्रिटिकल स्टीम पाइपलाइनों के लिए उपयुक्त है, 593°C तक निरंतर परिचालन तापमान पर काम कर सकती है, और उच्च-स्तरीय गंभीर औद्योगिक कार्य परिस्थितियों में सेवा प्रदान करती है।
-
A182 F304/F316 स्टेनलेस स्टील: संक्षारण-प्रतिरोधी स्टेनलेस स्टील सामग्री, जो अम्लीय पेट्रोकेमिकल माध्यमों, संक्षारक संघनन और कम तापमान वाली प्रक्रिया पाइपलाइनों के लिए लक्षित है, जटिल रासायनिक कार्य वातावरण में घटक संक्षारण और विफलता की समस्याओं का समाधान करती है।
बी. आंतरिक ट्रिम और सीलिंग सामग्री
कोर थ्रॉटलिंग और सीलिंग घटक उच्च शक्ति, घिसाव-प्रतिरोधी और उच्च तापमान प्रतिरोधी सामग्रियों का उपयोग करते हैं ताकि दीर्घकालिक द्रव घर्षण और तापमान में उतार-चढ़ाव वाले भार के अनुकूल हो सकें:
-
तना सामग्री: ए182 एफ6ए मार्टेन्सिटिक स्टेनलेस स्टील, उच्च तन्यता शक्ति और गैलिंग-रोधी प्रदर्शन के साथ, कठोरता को खट्टी सेवा के लिए एनएसीएसई मानक सीमा के भीतर सख्ती से नियंत्रित किया जाता है, जिससे सल्फाइड तनाव दरार और स्टेम फ्रैक्चर विफलता से बचा जा सके।
-
प्लग और सीट सामग्रीसीलिंग सतह पर स्टेलाइट 6 मिश्र धातु की हार्डफेसिंग ओवरले के साथ बेस फोर्ज्ड स्टील सब्सट्रेट, सतह की कठोरता 38-42 एचआरसी तक पहुंचती है, जिससे खरोंच-रोधी और घिसाव-रोधी क्षमता में सुधार होता है, पेट्रोकेमिकल मीडिया में कणों के प्रभाव और तरल खरोंच का प्रतिरोध होता है, और दीर्घकालिक थ्रॉटलिंग सटीकता और सीलिंग जकड़न बनी रहती है।
-
सीलिंग और पैकिंग सामग्रीउच्च शुद्धता वाली लचीली ग्रेफाइट पैकिंग और धातु मिश्रित गैसकेट, जो 593°C के अति-उच्च तापमान वाले कार्य वातावरण के अनुकूल हैं, लंबे समय तक थर्मल साइक्लिंग के तहत कोई उम्र बढ़ने, विरूपण या विफलता नहीं दिखाते हैं, जिससे वाल्व स्टेम और बोनट जोड़ के बाहरी रिसाव को शून्य सुनिश्चित किया जा सके।
IV. औद्योगिक अनुप्रयोग परिदृश्य और क्षेत्र प्रदर्शन डेटा
ए. विद्युत उत्पादन उद्योग में उच्च तापमान वाली भाप प्रणाली
विद्युत उत्पादन उद्योग के आंकड़ों से पता चलता है कि थर्मल पावर प्लांट, संयुक्त चक्र विद्युत संयंत्र और अपशिष्ट ऊष्मा विद्युत उत्पादन परियोजनाओं में उच्च तापमान वाले स्टीम थ्रॉटलिंग वाल्वों का 68% API 623 मानक को अपनाता है। जाली स्टील ग्लोब वाल्वजो बॉयलर सहायक पाइपलाइन, स्टीम हेडर विनियमन, ब्लोडाउन पाइपलाइन और हीट एक्सचेंजर माध्यम नियंत्रण प्रणालियों के लिए मुख्य उपकरण हैं।
80-220 बार के कार्यकारी दबाव और 400-560°C के तापमान वाले अतिगर्म भाप पाइपलाइन प्रणालियों में, जाली इस्पात के ग्लोब वाल्व स्थिर रैखिक प्रवाह विनियमन सटीकता बनाए रखते हैं। दीर्घकालिक क्षेत्र निगरानी डेटा से पता चलता है कि विद्युत भाप सेवा में वाल्व का औसत रखरखाव चक्र 6.8 वर्ष तक पहुँचता है, जो साधारण ढलवां इस्पात थ्रॉटलिंग वाल्वों की तुलना में 2.3 गुना अधिक है। सटीक प्रवाह समायोजन कार्यक्षमता भाप प्रणाली के दबाव में उतार-चढ़ाव को प्रभावी ढंग से स्थिर करती है, जिससे इकाई की समग्र विद्युत उत्पादन दक्षता में 3-5% की वृद्धि होती है।
बी. पेट्रोकेमिकल प्रसंस्करण औद्योगिक प्रणाली
पेट्रोकेमिकल रिफाइनरियों, रासायनिक संश्लेषण संयंत्रों और तेल एवं गैस प्रसंस्करण सुविधाओं में, गर्म कच्चे तेल, नेफ्था, भारी डिस्टिलेट और उच्च तापमान वाले हाइड्रोकार्बन माध्यमों के थ्रॉटलिंग और दबाव विनियमन के लिए फोर्ज्ड स्टील ग्लोब वाल्व का व्यापक रूप से उपयोग किया जाता है। पेट्रोकेमिकल प्रक्रिया पाइपलाइनों की चक्रीय तापीय कार्य स्थितियों के लिए, फोर्ज्ड स्टील संरचना तापीय विरूपण का प्रभावी ढंग से प्रतिरोध करती है, जिससे वाल्व बॉडी के विरूपण के कारण होने वाली थ्रॉटलिंग विफलता से बचा जा सकता है।
हाइड्रोजन सल्फाइड की थोड़ी मात्रा वाले खट्टे पेट्रोकेमिकल माध्यमों के लिए, NACE-अनुरूप सामग्री संरचना तनाव संक्षारण दरारों को रोकती है। बड़े पैमाने की रिफाइनरियों के क्षेत्र संचालन डेटा से यह सत्यापित होता है कि API 623 मानक वाले जाली स्टील ग्लोब वाल्वों की विफलता दर पेट्रोकेमिकल की गंभीर परिस्थितियों में प्रति वर्ष 1.2% से कम है, जो गैर-मानक साधारण वाल्वों की 8.7% वार्षिक विफलता दर से कहीं कम है, जिससे उत्पादन लाइनों के अनियोजित शटडाउन नुकसान में काफी कमी आती है।
सी. अन्य विस्तारित औद्योगिक परिदृश्य
-
औद्योगिक ताप आपूर्ति पाइपलाइन प्रणालीइसका उपयोग औद्योगिक केंद्रीकृत तापन परियोजनाओं में उच्च तापमान वाले गर्म पानी और भाप के प्रवाह के नियमन के लिए किया जाता है, जो मौसमी तापमान में होने वाले परिवर्तन के अनुकूल होता है, और इसमें स्थिर सीलिंग और थ्रॉटलिंग प्रदर्शन होता है।
-
ऊर्जा रसायन नई सामग्री परियोजना: उच्च तापमान प्रतिक्रिया केतली सहायक पाइपलाइनों और प्रक्रिया माध्यम फाइन-ट्यूनिंग पाइपलाइनों में लागू किया जाता है, जो उच्च परिशुद्धता रासायनिक संश्लेषण प्रक्रियाओं की सटीक प्रवाह नियंत्रण आवश्यकताओं को पूरा करता है।
-
अपतटीय प्लेटफार्म सहायक पाइपलाइन: जाली स्टील से बनी जंगरोधी संरचना अपतटीय उच्च आर्द्रता और नमक-धुंध के संक्षारक वातावरण के अनुकूल है, जो अपतटीय तेल और गैस प्लेटफार्मों के उच्च तापमान प्रक्रिया द्रव विनियमन के लिए उपयुक्त है।
V. कारखाना निरीक्षण, परीक्षण और गुणवत्ता आश्वासन प्रणाली
ए. कच्चे माल और घटकों का गैर-विनाशकारी परीक्षण
सभी वाल्व घटकों को संयोजन से पहले कठोर बहु-प्रक्रिया निरीक्षण से गुजरना पड़ता है, जिसमें पूर्ण डेटा ट्रैसेबिलिटी होती है ताकि उत्पादन लाइन से कोई भी दोषपूर्ण उत्पाद न निकले:
-
कच्चे माल का सत्यापनसभी फोर्ज्ड ब्लैंक का स्पेक्ट्रल कंपोनेंट विश्लेषण और यांत्रिक प्रदर्शन परीक्षण, रासायनिक संरचना, यील्ड स्ट्रेंथ, टेन्साइल स्ट्रेंथ और इम्पैक्ट टफनेस की पुष्टि करना कि वे एपीआई और एएसएमई मानक आवश्यकताओं को पूरा करते हैं, और परीक्षण रिपोर्टों के साथ सामग्री के हीट नंबरों का एक-एक करके मिलान करना।
-
गैर-विनाशकारी पहचान की जालसाजीवाल्व बॉडी और बोनट फोर्जिंग में आंतरिक दोषों का पता लगाने के लिए अल्ट्रासोनिक परीक्षण (यूटी) का उपयोग किया जाता है ताकि परतें और रिक्त स्थान समाप्त हो जाएं; फेरिटिक स्टील घटकों की सतह पर दरारों का निरीक्षण करने के लिए चुंबकीय कण परीक्षण (एमटी) का उपयोग किया जाता है ताकि सतह को कोई नुकसान न हो।
-
आयामी परिशुद्धता निरीक्षणउच्च परिशुद्धता वाला त्रि-आयामी मापन उपकरण वाल्व की दीवार की मोटाई, बोर का व्यास, स्थापना आयाम और स्टेम यात्रा स्ट्रोक का पता लगाता है, जिसमें सभी आयामी त्रुटियों को ±0.02 मिमी के भीतर नियंत्रित किया जाता है, जो ASME B16.10 परिशुद्धता मानकों को पूरा करता है।
बी. संपूर्ण वस्तु दबाव प्रदर्शन परीक्षण
एपीआई 598 अनिवार्य परीक्षण विनिर्देशों के अनुसार, प्रत्येक तैयार वाल्व का 100% पूर्ण-दबाव प्रदर्शन परीक्षण किया जाता है, जिसमें बैच नमूनाकरण नहीं होता है, जिससे उत्पाद के प्रदर्शन में निरंतरता सुनिश्चित होती है:
-
शेल हाइड्रोस्टैटिक परीक्षणपरीक्षण दबाव वाल्व के निर्धारित दबाव से 1.5 गुना तक पहुँच जाता है, और छोटे बोर वाले वाल्वों के लिए यह दबाव कम से कम 60 सेकंड तक स्थिर रहता है। वाल्व बॉडी, वेल्ड और कनेक्शन भागों में कोई रिसाव, नमी या स्थायी विकृति नहीं होती है, जो समग्र संरचनात्मक दबाव प्रतिरोध की पुष्टि करता है।
-
सीट की जकड़न परीक्षणथ्रॉटलिंग और सीलिंग प्रदर्शन को सत्यापित करने के लिए रेटेड कार्यकारी दबाव का 1.1 गुना दबाव दोनों दिशाओं में लगाया जाता है। परीक्षण के दौरान किसी भी प्रकार के माध्यम रिसाव की अनुमति नहीं है, जिससे कार्यकारी दबाव के तहत विश्वसनीय शटऑफ और सटीक विनियमन सुनिश्चित होता है।
-
पिछली सीट सीलिंग परीक्षणबैकसीट संरचना को संलग्न करने के लिए वाल्व को पूरी तरह से खोलें, बैकसीट की जकड़न को सत्यापित करने के लिए वाल्व गुहा को दबावित करें, सिस्टम दबाव के तहत सुरक्षित पैकिंग प्रतिस्थापन को सुनिश्चित करें, जो औद्योगिक रखरखाव के लिए एक अनिवार्य सुरक्षा कार्य है।
-
कार्यात्मक चक्र परीक्षणबार-बार पूर्ण-स्ट्रोक खोलने और बंद करने की प्रक्रिया का परीक्षण किया गया, जिससे सुचारू स्टेम गति, कोई रुकावट नहीं, सटीक यात्रा सीमा और दीर्घकालिक चक्रीय संचालन के बाद स्थिर थ्रॉटलिंग समायोजन संवेदनशीलता की पुष्टि हुई।
सी. संपूर्ण योग्यता प्रलेखन प्रणाली
सभी तैयार वाल्व मानकीकृत योग्यता दस्तावेजों के एक पूर्ण सेट से सुसज्जित हैं, जो वैश्विक ईपीसी परियोजना स्वीकृति और तृतीय-पक्ष ऑडिट आवश्यकताओं को पूरा करते हैं। इनमें सामग्री मिल परीक्षण रिपोर्ट, एनडीटी जांच रिपोर्ट, दबाव परीक्षण रिकॉर्ड, मानक अनुपालन प्रमाण पत्र और संचालन एवं रखरखाव तकनीकी नियमावली शामिल हैं। सभी दस्तावेज वाल्व के सीरियल नंबर से क्रमानुसार मेल खाते हैं, जिससे उत्पाद की गुणवत्ता की संपूर्ण जीवनचक्र ट्रेसबिलिटी सुनिश्चित होती है।
VI. मानकीकृत स्थापना एवं चालू करने संबंधी विनिर्देश
ए. स्थापना से पहले की तैयारी संबंधी आवश्यकताएँ
-
पाइपलाइन की सफाईवाल्व लगाने से पहले, आंतरिक पाइपलाइन को अच्छी तरह से साफ करें ताकि वेल्डिंग स्लैग, धातु के टुकड़े, धूल और अन्य अशुद्धियाँ निकल जाएं। इससे कठोर कणों को वाल्व थ्रॉटलिंग ट्रिम और सीलिंग सतह को खरोंचने से रोका जा सकेगा, जिससे विनियमन सटीकता और सीलिंग प्रदर्शन प्रभावित हो सकता है।
-
वाल्व निरीक्षण पुष्टिकरण: वाल्व की दिखावट, संचालन की लचीलता और सीलिंग की अखंडता की जांच करें, पुष्टि करें कि वाल्व मॉडल, दबाव ग्रेड और सामग्री पाइपलाइन की कार्य स्थितियों की आवश्यकताओं को पूरा करते हैं, और स्थापना से पहले सुरक्षात्मक एंड कैप हटा दें।
-
पाइपलाइन संरेखण सुधार: सुनिश्चित करें कि पाइपलाइन और वाल्व की स्थापना अक्षें सुसंगत हों, गलत संरेखण के कारण होने वाली जबरन असेंबली से बचें, वाल्व बॉडी पर लगने वाले अतिरिक्त झुकने वाले तनाव को रोकें, और संरचनात्मक विरूपण और रिसाव की विफलता से बचें।
बी. ऑन-साइट इंस्टॉलेशन के मानक विनिर्देश
-
स्थापना दिशा: वाल्व बॉडी पर द्रव प्रवाह दिशा चिह्न के अनुसार ही इसे स्थापित करें ताकि यह सुनिश्चित हो सके कि माध्यम निचले इनलेट से ऊपरी आउटलेट की ओर प्रवाहित हो, जिससे सर्वोत्तम थ्रॉटलिंग प्रभाव और सीलिंग प्रदर्शन की गारंटी मिल सके।
-
वेल्डिंग निर्माण आवश्यकताएँवेल्डेड एंड वाल्वों के लिए, आंतरिक पैकिंग और सीलिंग घटकों को उच्च तापमान से होने वाले नुकसान से बचाने के लिए निर्माण के दौरान वेल्डिंग हीट इनपुट को नियंत्रित करें। मिश्र धातु इस्पात वाल्वों के लिए, वेल्डिंग के बाद उत्पन्न अवशिष्ट तनाव को दूर करने के लिए मानकीकृत पोस्ट-वेल्ड हीट ट्रीटमेंट करें।
-
मानक सुधार का समर्थन करें: पाइपलाइन के वजन और तापीय विस्तार तनाव को सहन करने के लिए वाल्व बॉडी के पास विशेष पाइपलाइन सपोर्ट स्थापित करें, वाल्व को पाइपलाइन फिक्सिंग सपोर्ट पॉइंट के रूप में उपयोग करने से रोकें और संरचनात्मक भार क्षति को कम करें।
सी. स्थापना के बाद चालू करने के नियम
स्थापना पूरी होने के बाद, क्रमिक दबाव परीक्षण और कार्यात्मक कमीशनिंग करें। सबसे पहले कम दबाव पर परीक्षण संचालन करके वाल्व के लचीले संचालन और स्थिर प्रवाह विनियमन की पुष्टि करें; फिर पूर्ण दबाव पर रेटेड कार्यशील स्थिति कमीशनिंग करके वाल्व बॉडी, स्टेम और कनेक्शन भागों में रिसाव न होने और सटीक रैखिक प्रवाह समायोजन की पुष्टि करें। कमीशनिंग सफल होने के बाद, वाल्व को औपचारिक औद्योगिक संचालन में लगाया जा सकता है।
VII. संचालन प्रबंधन और निवारक रखरखाव दिशानिर्देश
ए. मानक परिचालन विनिर्देश
-
थ्रॉटलिंग संचालन सिद्धांतग्लोब वाल्व रैखिक प्रवाह और दबाव विनियमन के लिए विशेष रूप से डिज़ाइन किए गए हैं, जो आंशिक रूप से खुले रहने की कार्य स्थितियों के लिए उपयुक्त हैं। प्रक्रिया की आवश्यकताओं के अनुसार खुलने को धीरे-धीरे और समान रूप से समायोजित करें, तेजी से खुलने और बंद होने से बचें, और द्रव के प्रभाव से थ्रॉटलिंग ट्रिम को होने वाले नुकसान को रोकें।
-
अत्यधिक टॉर्क पर संचालन पर प्रतिबंध: हैंडव्हील को एकसमान बल के साथ मैन्युअल रूप से संचालित करें, टॉर्क बढ़ाने के लिए सहायक उपकरणों का उपयोग करने से बचें, अत्यधिक बल के कारण स्टेम के मुड़ने, थ्रेड को नुकसान पहुंचने और सीट के विरूपण से बचें।
-
तापमान और दबाव प्रवणता नियंत्रणउच्च तापमान वाली भाप पाइपलाइन के चालू और बंद होने के लिए, तापमान और दबाव में क्रमिक वृद्धि लागू करें, तात्कालिक अति-तापमान और अति-दबाव के प्रभाव से बचें, और वाल्व घटकों की थर्मल चक्रीय थकान क्षति को कम करें।
बी. नियमित निवारक रखरखाव योजना
वाल्व के सेवा जीवन और परिचालन स्थिरता को अधिकतम करने के लिए विभिन्न कार्य परिस्थितियों के आधार पर वैज्ञानिक रखरखाव चक्र तैयार करें:
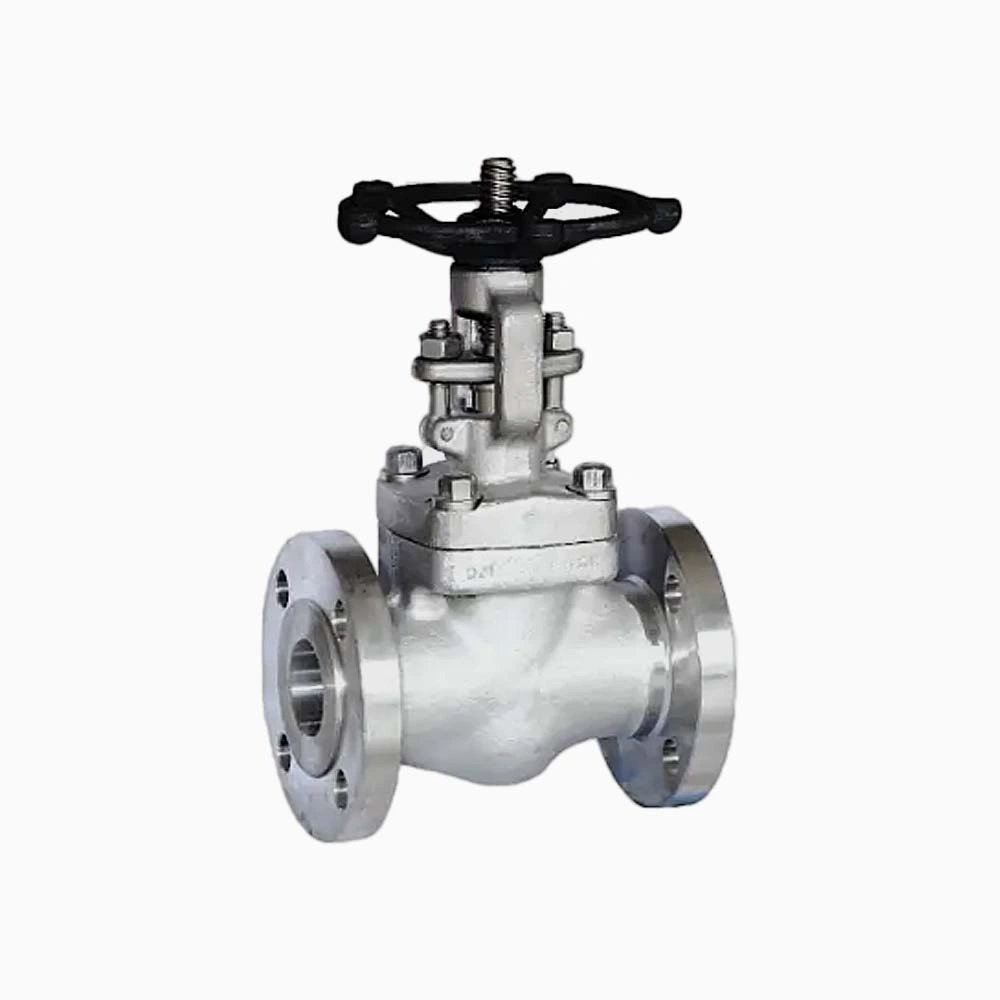
-
त्रैमासिक नियमित निरीक्षणस्टेम पैकिंग रिसाव, वाल्व बॉडी में जंग और थ्रेड स्केलिंग की दृश्य जांच करें; हैंडव्हील संचालन की लचीलता का परीक्षण करें और सतह पर जमी धूल और गंदगी को साफ करें।
-
वार्षिक कार्यात्मक अंशांकन: पूर्ण-स्ट्रोक ओपनिंग और क्लोजिंग साइकिल परीक्षण करें, प्रवाह विनियमन सटीकता को कैलिब्रेट करें, स्टेम सीलिंग प्रदर्शन की जांच करें और गतिशील भागों के लिए उच्च-तापमान स्नेहक की आपूर्ति करें।
-
तीन साल का ओवरहाल रखरखावपुनःस्थापन से पहले सिस्टम को दबावमुक्त करें और ठंडा करें, वाल्व को अलग करें, ट्रिम की घिसावट का निरीक्षण करें, पुरानी पैकिंग और गैसकेट को बदलें, सीलिंग सतहों को पॉलिश करें और द्वितीयक दबाव परीक्षण करें।
-
गंभीर सेवा उन्नत रखरखाव: खट्टे पेट्रोकेमिकल मीडिया और अति-उच्च तापमान वाली भाप की कार्य स्थितियों के लिए, ओवरहाल चक्र को घटाकर 2 वर्ष कर दें, और नियमित रूप से सामग्री की कठोरता का पता लगाने और जंग की स्थिति का निरीक्षण करने को शामिल करें।
सी. सामान्य त्रुटियाँ और उनके निवारण के समाधान
-
असंवेदनशील प्रवाह विनियमनइसके मुख्य कारण आंतरिक ट्रिम में स्केलिंग और अशुद्धियों द्वारा प्रवाह चैनल का अवरोध हैं। इसका समाधान वाल्व कैविटी और ट्रिम को खोलकर साफ करना, थ्रॉटलिंग सतह को पॉलिश करना और रैखिक विनियमन प्रदर्शन को बहाल करना है।
-
स्टेम पैकिंग रिसावपैकिंग के उच्च तापमान पर खराब होने या अपर्याप्त संपीड़न के कारण। इसका समाधान ग्लैंड बोल्ट को समान रूप से कसना या नई उच्च तापमान प्रतिरोधी ग्रेफाइट पैकिंग लगाना है।
-
स्टेम जैमिंगथ्रेड में जंग लगने, पपड़ी जमने या पैकिंग के अत्यधिक दबाव के कारण यह समस्या उत्पन्न होती है। इसका समाधान है थ्रेड की गंदगी को साफ करना, उच्च तापमान वाले जंग रोधी स्नेहक का प्रयोग करना और पैकिंग के दबाव को उचित रूप से समायोजित करना।
-
आंतरिक सीट रिसावयह समस्या सीलिंग सतह पर कणों के घर्षण या बाहरी पदार्थों के फंसने के कारण उत्पन्न होती है। इसका समाधान सीलिंग सतह को साफ करना और ट्रिम को दोबारा पॉलिश करना है ताकि सीलिंग की मजबूती बहाल हो सके।
VIII. जीवनचक्र लागत लाभ और औद्योगिक मूल्य विश्लेषण
औद्योगिक परियोजना खरीद और संचालन प्रबंधन में, कुल जीवनचक्र लागत प्रारंभिक खरीद लागत से अधिक महत्वपूर्ण है। एपीआई 623 जाली स्टील ग्लोब वाल्व परंपरागत ढलवां इस्पात वाल्वों और साधारण थ्रॉटलिंग वाल्वों की तुलना में, उच्च तापमान वाले औद्योगिक कार्यों में दीर्घकालिक उपयोग के मामले में इनके स्पष्ट और व्यापक लागत लाभ हैं:
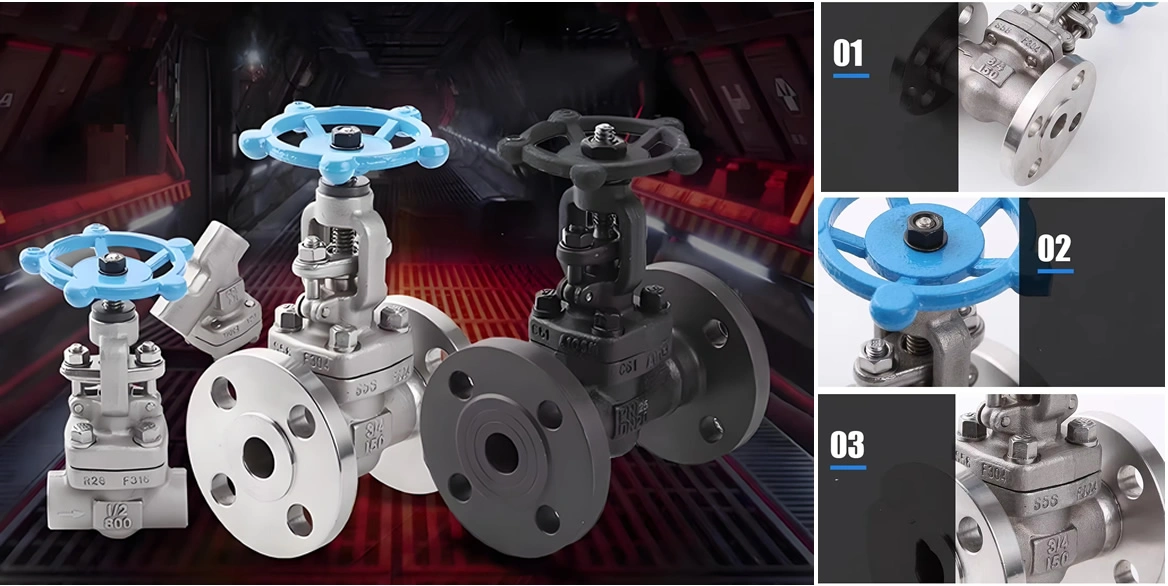
हालांकि फोर्ज्ड स्टील ग्लोब वाल्व की प्रारंभिक खरीद लागत कास्ट स्टील उत्पादों की तुलना में 25-30% अधिक होती है, लेकिन इनका सेवा जीवन सामान्य वाल्वों की तुलना में 3 गुना से अधिक होता है। औद्योगिक पाइपलाइन प्रणालियों के 20 वर्षीय पूर्ण जीवनचक्र में, प्रतिस्थापन और मरम्मत की आवृत्ति 72% तक कम हो जाती है, और रखरखाव के कारण होने वाली श्रम लागत, स्पेयर पार्ट्स की लागत और उत्पादन बंद होने से होने वाले नुकसान में काफी कमी आती है।
उद्योग जीवनचक्र डेटा सांख्यिकी से पता चलता है कि उच्च तापमान वाली भाप और पेट्रोकेमिकल प्रक्रिया पाइपलाइन परियोजनाओं के लिए, एपीआई 623 मानक को अपनाना जाली स्टील ग्लोब वाल्व इससे द्रव नियंत्रण प्रणालियों की व्यापक संचालन और रखरखाव लागत में 20 वर्षों के भीतर 18-22% की कमी आ सकती है, साथ ही प्रक्रिया प्रणाली की समग्र परिचालन स्थिरता और उत्पादन दक्षता में सुधार हो सकता है, जिससे औद्योगिक उद्यमों को महत्वपूर्ण आर्थिक लाभ प्राप्त होंगे।
इसके अतिरिक्त, मानकीकृत डिजाइन और पूर्ण मानक अनुपालन वाल्व को वैश्विक औद्योगिक परियोजना विनिर्देशों के अनुकूल बनाने में सक्षम बनाते हैं, जिससे उपकरणों की मजबूत अदला-बदली संभव होती है, बाद में उपकरणों के उन्नयन और पाइपलाइन के नवीनीकरण की कठिनाई और लागत कम हो जाती है, और वैश्विक विद्युत और पेट्रोकेमिकल औद्योगिक अवसंरचना निर्माण और उन्नयन के लिए स्थिर और विश्वसनीय द्रव नियंत्रण समाधान प्रदान करते हैं।
उच्च-मानक थ्रॉटलिंग उपकरण के रूप में जो इसके अनुरूप है एपीआई 623 और ASME B16.342026 में वैश्विक औद्योगिक परियोजनाओं में उच्च तापमान वाली भाप और पेट्रोकेमिकल प्रक्रिया द्रव विनियमन के लिए जाली स्टील ग्लोब वाल्व प्रमुख पसंदीदा उत्पाद बन गए हैं। एकीकृत फोर्जिंग संरचना पारंपरिक कास्टिंग प्रक्रियाओं के अंतर्निहित दोषों को दूर करती है, और अनुकूलित थ्रॉटलिंग ट्रिम डिज़ाइन सटीक रैखिक प्रवाह नियंत्रण को साकार करता है, जो बिजली उत्पादन और पेट्रोकेमिकल उद्योगों की जटिल और कठोर कार्य परिस्थितियों के लिए पूरी तरह से अनुकूल है।
आधिकारिक मानकों के अनुपालन, विविध सामग्री संयोजन, सख्त फ़ैक्टरी परीक्षण प्रणाली और मानकीकृत स्थापना एवं रखरखाव विनिर्देशों के साथ, यह वाल्व उच्च तापमान और उच्च दबाव वाले चक्रीय सेवा वातावरण में भी अत्यंत उच्च परिचालन स्थिरता और कम विफलता दर बनाए रखता है। यह पारंपरिक औद्योगिक वाल्वों की त्रुटिपूर्ण थ्रॉटलिंग, आसानी से विकृति, बार-बार विफलता और उच्च रखरखाव लागत जैसी समस्याओं का प्रभावी ढंग से समाधान करता है।
वैश्विक औद्योगिक उपकरणों के उन्नयन और ऊर्जा दक्षता में सुधार की पृष्ठभूमि में, एपीआई 623 फोर्ज्ड स्टील ग्लोब वाल्व उच्च स्तरीय औद्योगिक द्रव नियंत्रण उपकरणों के मुख्यधारा बाजार में अपनी जगह बनाए रखेंगे, जो बिजली उत्पादन, पेट्रोकेमिकल और विभिन्न औद्योगिक प्रक्रिया प्रणालियों के स्थिर संचालन के लिए सुरक्षित, कुशल और किफायती थ्रॉटलिंग और विनियमन सहायता प्रदान करते हैं।