Préface
L'infrastructure de transport et de stockage de gaz naturel poursuit son expansion mondiale rapide tout au long de l'année 2026. Les analyses de recherche Google pour le segment des moyennes entreprises révèlent une augmentation de 34 % sur un an des requêtes d'ingénierie concernant les vannes à boisseau sphérique à tourillon entièrement soudées enterrées . Cette croissance est alimentée par les grands projets de transport transfrontaliers, les programmes de modernisation de l'intégrité des pipelines et le renforcement des exigences réglementaires en matière d'émissions fugitives et de sécurité des équipements souterrains. Les gazoducs de transport de gaz naturel longue distance fonctionnent sous des charges cycliques continues à haute pression, dans des conditions environnementales de sol variables et avec un accès physique limité pour la maintenance courante, ce qui impose des exigences strictes aux vannes d'isolement. Ces vannes doivent garantir une durée de vie de plusieurs décennies sans démontage fréquent.
La vanne à boisseau sphérique à tourillon entièrement soudée API 6D répond précisément à ces défis rencontrés sur le terrain. Contrairement aux vannes à tourillon à corps boulonné ou à brides, son corps monobloc entièrement soudé élimine les risques de fuites externes liées aux joints, ce qui en fait le dispositif de choix pour une installation enterrée directe le long des principaux réseaux de transport de gaz naturel. Les statistiques d'exploitation du secteur indiquent que les fuites liées aux joints représentent environ 41 % des interventions non routinières sur les vannes de pipelines souterrains signalées aux organismes de réglementation de la sécurité des pipelines à l'échelle mondiale. La plupart de ces fuites sont dues à la dégradation des joints de brides boulonnées sous l'effet de l'humidité du sol, des variations de température et des contraintes de tassement du terrain.
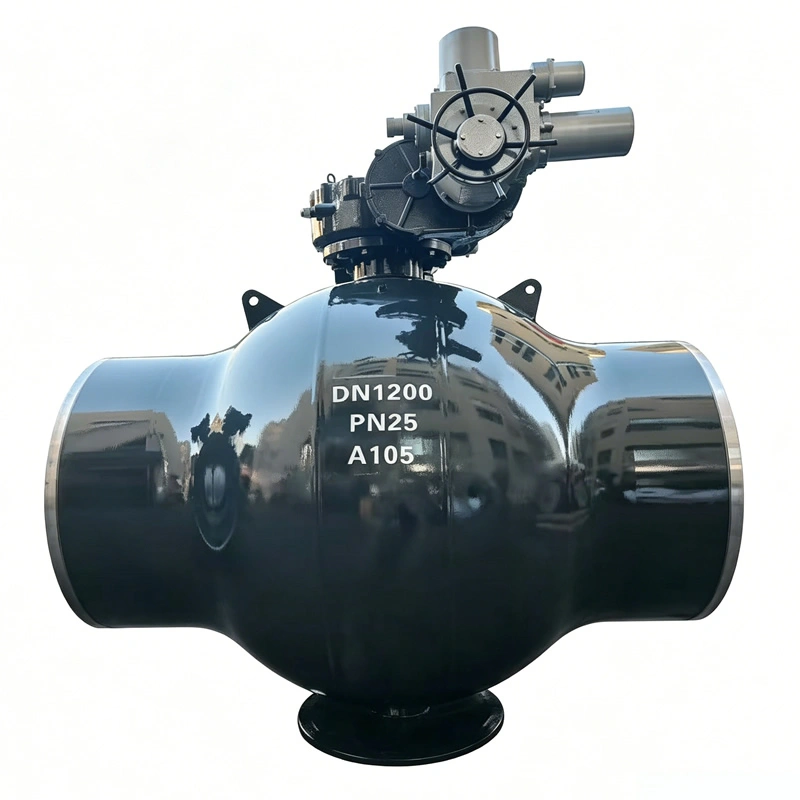
Cet article fournit des conseils pratiques d'ingénierie aux entreprises EPC, aux exploitants de pipelines, aux ingénieurs d'approvisionnement et aux spécialistes de la gestion de l'intégrité. Il aborde les principes de conception fondamentaux, les critères de sélection des matériaux, les limites de conformité aux normes, les essais de réception en usine, les considérations spécifiques à l'installation enterrée, les indicateurs de performance opérationnelle, l'analyse du coût total de possession, les pièges courants liés aux spécifications et des exemples concrets de performances de projets. L'ensemble du contenu technique est conforme aux normes industrielles API 6D, ASME B16.34, API 598, ASME B31.8 et NACE MR0175, fournissant ainsi des éléments de spécification exploitables pour les dossiers d'appel d'offres et l'évaluation technique des offres. Nombre de mots : 4 782.
1. Contexte industriel des vannes de gazoducs enterrés longue distance
Les investissements mondiaux dans les infrastructures intermédiaires de gaz naturel maintiennent une forte dynamique en 2026. Selon les études de marché, plus de 12 700 km de nouveaux gazoducs de transport longue distance devraient être mis en service en Eurasie, au Moyen-Orient et en Amérique latine au cours des trois prochaines années. Une très forte proportion de ces nouveaux gazoducs principaux optent pour une construction enterrée directe plutôt que pour des infrastructures de regards de vannes en surface, car la construction de ces regards peut augmenter les dépenses d'investissement totales de 18 à 24 % par emplacement de vanne, tout en générant des risques supplémentaires d'infiltration d'eau et de corrosion.
A. Principaux risques opérationnels liés aux vannes de canalisations enterrées
Les canalisations enterrées imposent des contraintes mécaniques et environnementales uniques auxquelles les conceptions de vannes hors sol ne répondent pas systématiquement :
- Le tassement du sol et les mouvements différentiels du sol engendrent des contraintes de flexion et de cisaillement continues au niveau des joints vanne-conduite ; les raccords à brides subissent un relâchement de la précontrainte des boulons au fil du temps, ce qui crée un risque progressif de fuite au niveau des joints. Les données de terrain montrent que 32 % des incidents de fuite sur les vannes enterrées à brides surviennent dans les 7 à 12 ans suivant leur mise en service, en raison de la perte de couple des boulons sous l’effet des contraintes cycliques du sol.
- La composition chimique des sols souterrains est très variable : les sols acides, les eaux souterraines riches en chlorures, la corrosion d’origine microbiologique (CIM) et les courants électriques parasites accélèrent la dégradation des composants externes. Une fois enterrées, l’inspection visuelle des interfaces des joints du corps de vanne devient physiquement impossible sans des travaux d’excavation coûteux.
- Les difficultés d'accès limitent la maintenance courante. Les travaux d'excavation pour l'entretien des vannes coûtent entre 12 000 et 45 000 dollars par site, sans compter les frais liés à l'isolation, à la purge et aux permis de sécurité des canalisations. De nombreux sites de vannes sur les conduites principales sont situés dans des zones reculées et peu peuplées, ce qui augmente encore les coûts logistiques d'intervention.
- Fonctionnement cyclique du gaz à haute pression : les lignes de transport longue distance font généralement varier la pression de fonctionnement entre 60 % et 100 % de la pression de fonctionnement maximale admissible (MAOP) lors des fluctuations saisonnières de la demande, appliquant des contraintes mécaniques répétées aux ensembles d'étanchéité des vannes et aux joints du corps.
B. Pourquoi une architecture de vanne à bille montée sur tourillon pour le service de gaz de conduite principale
Il existe deux architectures principales de vannes à bille pour les applications de pipeline : les modèles à bille flottante et les modèles à tourillon (bille fixe).
- Les vannes à bille flottante utilisent la pression de la conduite pour plaquer la bille contre le siège aval ; cette configuration convient aux applications de petite taille et de pression modérée (généralement NPS 2 à NPS 8, classe 150 à 300). Pour des diamètres plus importants et des classes de pression plus élevées, les forces de poussée hydrodynamiques génèrent un couple de manœuvre excessif et accélèrent l’usure du siège, rendant les vannes à bille flottante inadaptées aux liaisons de transport d’énergie sur de longues distances.
- Vannes à bille montées sur tourillon Le support de la bille est assuré par des axes de tourillon rigides supérieur et inférieur. Les charges de poussée dues à la pression de la conduite sont absorbées par les paliers de tourillon plutôt que par les sièges de soupape. Ceci offre deux avantages critiques en termes de performances pour le transport de gaz par conduite principale :
- Couple de fonctionnement constamment plus faible sur toute la plage de pression MAOP, réduisant ainsi les exigences de dimensionnement des boîtes de vitesses ou des actionneurs et diminuant les coûts d'investissement des systèmes d'actionnement.
- Réduction des contraintes de contact du siège, prolongeant la durée de vie de l'élément d'étanchéité sous des milliers de cycles de pression.
Performances de référence en situation réelle : les données de terrain d’un opérateur indépendant montrent que les vannes à bille montées sur tourillon correctement spécifiées pour le transport du gaz naturel atteignent un intervalle de service médian entre les principales opérations de maintenance des joints de 12 à 18 ans, contre des intervalles typiques de 5 à 8 ans pour les alternatives à bille flottante de grande taille mal appliquées dans des conditions de fonctionnement identiques.
C. Proposition de valeur de la construction de carrosserie entièrement soudée
Au sein de la famille de produits à tourillon, trois principales variantes de construction de corps sont disponibles : entrée latérale boulonnée, entrée supérieure boulonnée et corps entièrement soudé.
- Entrée latérale boulonnée : vanne de canalisation de grand diamètre, un outil de travail robuste pour les stations hors sol ; les joints boulonnés du corps permettent un démontage sur site pour la réparation des garnitures, mais ces joints boulonnés représentent de multiples voies de fuite externes, ce qui présente un risque élevé pour une installation enterrée permanente.
- Entrée supérieure boulonnée : permet le remplacement de la garniture en ligne sans démontage complet de la vanne ; conserve néanmoins de grandes interfaces de joint boulonné vulnérables à la dégradation environnementale souterraine.
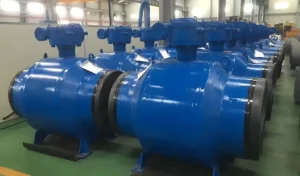
- Carrosserie entièrement soudéeLes segments forgés du corps de vanne sont assemblés par soudage circonférentiel automatisé à pleine pénétration, éliminant ainsi tous les joints et les boulons. Après soudage, un contrôle non destructif (CND) à 100 %, comprenant un contrôle radiographique (RT) et un contrôle par magnétoscopie (MT), valide l'intégrité de la soudure conformément aux exigences obligatoires de la norme API 6D.
Le principal inconvénient d'une conception entièrement soudée réside dans l'impossibilité de réparer les garnitures sur place ; en cas de défaillance catastrophique des composants internes, la vanne doit être extraite de la canalisation pour être remplacée. C'est pourquoi les vannes enterrées entièrement soudées exigent un contrôle qualité rigoureux en usine, une sélection de matériaux robustes et des tests complets avant expédition afin de minimiser les risques de défaillance en service.
2. Spécifications de conception de base de la vanne à boisseau sphérique à tourillon entièrement soudée API 6D pour le transport de gaz naturel enterré
Cette section définit les paramètres de spécification critiques, alignés sur la 24e édition de l'API 6D, les dimensions face à face de l'ASME B16.34 et de l'ASME B16.10, ainsi que sur les spécifications courantes des projets des utilisateurs finaux pour les applications de conduites de gaz enterrées.
A. Enveloppe de taille et de classe de pression
- Gamme de diamètres nominaux : de DN 8 (DN 200) à DN 56 (DN 1400), correspondant aux diamètres des principaux pipelines de transport longue distance. Pour les applications sur les conduites principales, les diamètres de DN 12 à DN 42 représentent les plus grands volumes de projets.
- Classes de pression : Classe 150, Classe 300, Classe 600, Classe 900, Classe 1500. La plupart des gazoducs longue distance mondiaux utilisent des valeurs nominales de Classe 600 ou de Classe 900, correspondant respectivement à des enveloppes de fonctionnement MAOP de 10.0 MPa et 15.0 MPa.
- Options de configuration du forage :
- Plein trouLe passage interne du fluide correspond au diamètre intérieur de la canalisation, permettant ainsi les opérations de raclage. Une configuration à passage intégral est obligatoire pour les vannes d'arrêt principales des pipelines de transport raclables.
- Alésage réduit : passage d’écoulement plus petit, coût des composants inférieur ; limité aux conduites de dérivation non inspectables par racleur, jamais pour les fonctions de vanne d’arrêt de la conduite principale.
Note importante concernant les spécifications : de nombreux documents d’approvisionnement omettent par erreur l’exigence explicite de « passage intégral, raclable ». Si cette exigence n’est pas clairement mentionnée dans le bon de commande, les fabricants peuvent opter pour une version à passage réduit, rendant ainsi la vanne incompatible avec les programmes d’inspection par raclage intelligent des pipelines.
B. Choix des matériaux pour le service de transport de gaz naturel enterré
Le choix des matériaux doit tenir compte simultanément de trois facteurs : le fluide de procédé interne (gaz naturel, risque de contamination par H₂S), la corrosion du sol souterrain et les conditions ambiantes de basse température. La conformité à la norme NACE MR0175 est obligatoire pour tout pipeline transportant du gaz acide (contenant du sulfure d’hydrogène).
- Corps de vanne et pièces forgées de raccordement
- Service enterré standard pour gaz doux : acier au carbone forgé ASTM A105. L’A105 offre une excellente soudabilité, une résistance mécanique élevée et un bon rapport coût-efficacité pour des températures allant de -29 °C à +121 °C.
- Tracés de pipelines en climat froid : pièces forgées en acier au carbone basse température ASTM A350 LF2 pour une température minimale de conception du métal jusqu’à -46 °C. L’essai de résilience Charpy V à la température minimale de conception est obligatoire selon la norme API 6D pour la qualification des matériaux basse température.
- Service en gaz acide : traitement thermique et contrôles de dureté des matériaux conformes à la norme NACE MR0175, dureté maximale HRC 22 sur les composants mouillés.
- garniture de boule et de tourillon
- Substrat de base A105 / LF2, avec rechargement dur. Le Stellite 6 est un matériau de rechargement dur standard pour les surfaces d'étanchéité des billes, offrant une haute résistance au grippage, à l'abrasion et à l'érosion particulaire véhiculée par les flux de gaz naturel. Épaisseur minimale du rechargement : 0.5 mm, avec contrôle non destructif des défauts.
- Assemblage du siège
- Élément d'étanchéité souple primaire : inserts de siège renforcés en PTFE ou en nylon pour une étanchéité bidirectionnelle parfaite. Un siège de secours secondaire métal sur métal assure la protection contre l'incendie en cas de dégradation des joints polymères lors d'un incendie.
- Double blocage et saignement (DBB) Fonctionnalités : capacité standard pour vanne à boisseau sphérique à tourillon API 6D. La technologie DBB garantit une étanchéité parfaite grâce à des sièges amont et aval étanches, tandis que l’orifice de purge/d’évent de la cavité du corps permet une dépressurisation sûre du volume de gaz emprisonné à l’intérieur du corps de la vanne, une caractéristique de sécurité essentielle pour les vannes d’arrêt des gazoducs enterrés.
- Assemblage de la tige
- Tige en acier inoxydable A182 F316 ; géométrie anti-éjection conforme à la norme API 6D, empêchant l’éjection de la tige sous pression différentielle maximale. Plusieurs jeux de garnitures d’étanchéité de tige ; orifices d’injection de mastic d’urgence permettant la réactivation de l’étanchéité de la tige sur site sans démontage de la vanne.
- Tige allongée pour installation enterrée: une caractéristique obligatoire. Le mécanisme principal ou la manivelle de commande manuelle doivent se terminer au-dessus du niveau du sol fini. Les ensembles à tige rallongée comprennent un manchon de protection externe pour protéger la tige contre la corrosion du sol et les dommages mécaniques. La longueur de la rallonge est spécifique à chaque projet et calculée en fonction de la profondeur d'enfouissement du pipeline et de la marge de couverture du sol locale.
- Revêtement anticorrosion externe pour service enterré La peinture époxy standard pour vannes hors sol est insuffisante pour un enfouissement direct. La spécification reconnue par l'industrie est un revêtement externe en polyéthylène trois couches (3PE), conforme aux spécifications du revêtement externe des canalisations principales. L'épaisseur du revêtement est généralement de 2.5 à 3.0 mm. Un contrôle par étincelles est effectué après application du revêtement afin de détecter les défauts de piqûre avant expédition. Toutes les zones de soudure font l'objet d'une préparation de revêtement spéciale après le contrôle non destructif des soudures en usine.
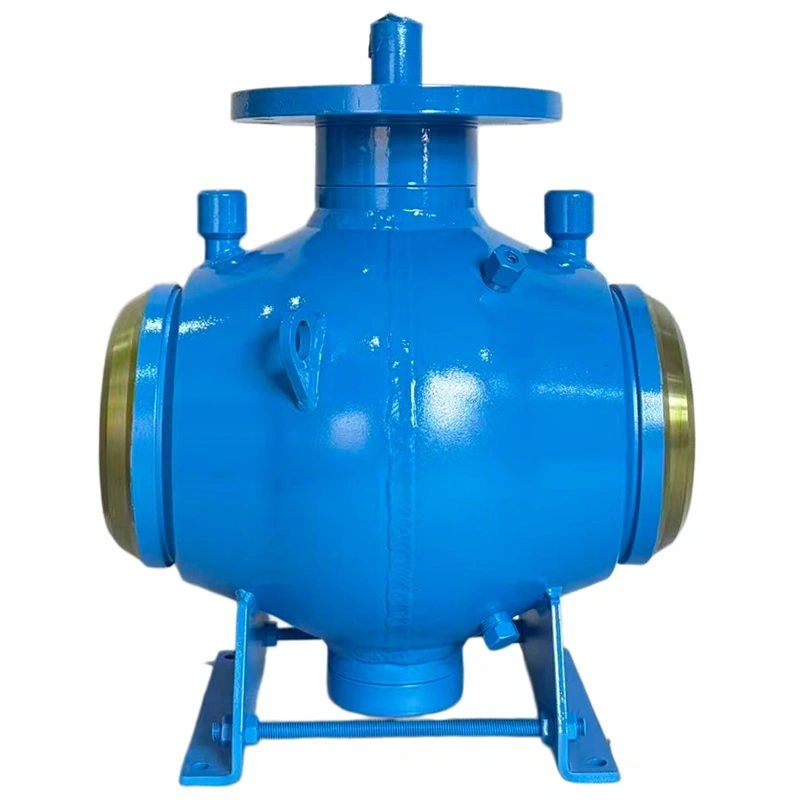
C. Exigences relatives aux connexions terminales et à l'interface
Les extrémités à souder bout à bout (BW) sont le seul type de raccordement approprié pour les vannes à boisseau sphérique à tourillon enterrées entièrement soudées. Les extrémités à brides annulent l'avantage principal de la construction entièrement soudée en réintroduisant des joints à joint enterrés.
- La préparation de l'extrémité de soudure bout à bout est conforme aux normes de chanfreinage d'extrémité de soudure ASME B16.25, correspondant à l'épaisseur de paroi et à la nuance de matériau de l'acier de pipeline adjacent.
- L'utilisation de tronçons de tuyauterie intégrés (courts segments de tuyauterie pré-soudés aux extrémités du corps de vanne) est fortement recommandée pour les installations enterrées. Ces tronçons éliminent la nécessité d'un soudage sous forte contrainte directement sur la pièce forgée du corps de vanne sur site ; le soudage sur site est réalisé sur un matériau standard pour les tronçons de tuyauterie, ce qui simplifie les contrôles non destructifs sur site et réduit le risque d'endommagement de la zone affectée thermiquement de la pièce forgée de la vanne.
D. Actionnement et connexions auxiliaires
Les vannes à boisseau sphérique à tourillon entièrement soudées API 6D enterrées prennent en charge de multiples options d'actionnement :
- Commande manuelle par engrenage (à vis sans fin) : courante pour les vannes de bloc à cycles de fonctionnement peu fréquents. Le réducteur est monté sur le manchon de tige prolongé enterré.
- Actionneur moteur-électrique : largement utilisé pour les vannes d’arrêt principales télécommandées et intégrées au système SCADA. L’actionneur doit être conçu pour une utilisation en extérieur en atmosphère exposée (indice de protection IP66/IP67).
- Actionnement hydraulique ou électro-hydraulique : spécifié pour les applications de vannes d'arrêt d'urgence (ESD) de très grande taille ou à grande vitesse.
Orifices auxiliaires, tous acheminés hors sol par des colonnes montantes de tuyauterie prolongées :
- Orifice de purge/d'évent de la cavité corporelle pour le soulagement de la pression de la cavité DBB.
- Orifices d'injection de mastic pour la réactivation d'urgence du joint d'étanchéité de la tige et du siège.
- Orifice de vidange pour l'évacuation des condensats liquides de la cavité du corps de vanne.
Aucun raccord fileté lié au processus ne doit rester enterré ; chaque raccord auxiliaire doit être acheminé vers un point d'accès hors sol.
3. Tests obligatoires et assurance qualité conformément à la norme API 6D et aux normes associées
La norme API 6D définit les exigences minimales de conception, de fabrication, de documentation et d'essais pour les vannes de canalisation. Pour les vannes à boisseau sphérique à tourillon entièrement soudées et enterrées, des contrôles d'essais supplémentaires s'appliquent aux joints de soudure du corps et aux composants spécifiques à l'enfouissement. Tous les rapports d'essais en usine doivent être entièrement traçables, incluant les numéros de coulée des matériaux et le numéro de série de la vanne, pour l'archivage des actifs par l'exploitant.
A. Contrôle non destructif des soudures de carrosserie entièrement soudées
Les soudures circonférentielles à pleine pénétration assemblant les segments forgés du corps de vanne font l'objet d'un contrôle non destructif volumétrique et de surface à 100 % :
- Contrôle radiographique (RT) : inspection de la soudure en volume complet pour détecter les défauts internes tels que le manque de fusion, la porosité et les inclusions de laitier. Critères d’acceptation conformes à la section VIII de la norme ASME BPVC.
- Contrôle par particules magnétiques (MT) : inspection de surface pour détecter les fissures de surface, particulièrement critique pour les pièces forgées destinées à un service à basse température et les zones affectées thermiquement par la soudure.
- Traitement thermique après soudage (TTAS) : réalisé lorsque le code des matériaux l’exige afin de réduire les contraintes résiduelles de soudage, notamment pour les pièces forgées de forte section en acier A105 et LF2. Les courbes de température et de temps du TTAS sont conservées dans le dossier de documentation du rapport d’essai de la vanne.
B. Essais de performance sous pression (API 598, référencé par API 6D)
Chaque vanne individuelle est soumise à un test de pression complet avant expédition, et non pas seulement à des tests par lots.
- Essai hydrostatique de la coqueLa pression d'essai est égale à 1.5 fois la pression nominale de la vanne. La durée de maintien de l'essai est conforme aux valeurs du tableau API 6D ; par exemple, les vannes de diamètre nominal 12 et plus nécessitent une durée de maintien minimale de 300 secondes. Aucune fuite visible ni chute de pression n'est tolérée au niveau du corps de vanne, des soudures et des raccords d'extrémité pendant la période de maintien.
- test de fermeture hydrostatique du siègeUne pression de 1.1 fois la pression nominale est appliquée successivement à chaque côté de la vanne pour vérifier l'étanchéité bidirectionnelle des sièges. Pour la conception des tourillons DBB, les sièges amont et aval sont testés indépendamment. Les taux de fuite admissibles au niveau des sièges sont strictement définis ; l'absence totale de fuite visible est un critère d'acceptation pour les fluides de test.
- test de soulagement de la cavité corporelle: valide le fonctionnement du DBB. Lorsque la vanne est fermée, la pression est emprisonnée dans la cavité du corps ; vérifier l’étanchéité du siège et le bon fonctionnement de l’orifice de purge de la cavité.
- Essai d'étanchéité au gaz (facultatif mais fortement recommandé pour les projets de gazoducs): essai d'étanchéité pneumatique à basse pression à l'azote sec, simulant les conditions de service du gaz naturel. De nombreux opérateurs du secteur intermédiaire exigent un essai d'étanchéité au gaz pour les vannes d'arrêt enterrées, car l'essai hydrostatique à l'eau ne peut pas reproduire parfaitement le comportement des fuites en phase gazeuse.
C. Essais de qualification supplémentaires pour les spécifications des services enterrés
Il ne s'agit pas d'exigences de base obligatoires de l'API 6D, mais elles sont largement spécifiées dans les principaux cahiers des charges des projets EPC intermédiaires :
- qualification en matière de sécurité incendieCertificat d'essai de type de résistance au feu API 607 / API 6FA. Les essais de résistance au feu valident le maintien de la capacité d'arrêt partiel de la vanne et la limitation des fuites externes lorsque les composants du siège en polymère sont consumés par le feu, une exigence de sécurité critique pour les installations de gazoducs.
- Essais de qualification du cycle de couple: essais de cycle de fonctionnement à pleine pression, documentant les valeurs de couple de fonctionnement sur toute la plage de pression. Cet ensemble de données fournit des informations essentielles pour le dimensionnement des actionneurs.
- test de durée de vie du revêtement externeUn test d'étincelles haute tension est effectué sur le revêtement 3PE fini afin de localiser les micro-perforations avant expédition. Tout défaut constaté pendant les vacances doit être réparé et testé à nouveau avant emballage.
D. Documents livrables pour l'acceptation par l'utilisateur final
Dossier de documentation complet fourni avec chaque numéro de série de vanne :
- Certificat de conformité API 6D.
- Rapports d’essais de matériaux (MTR) pour tous les composants contenant de la pression, traçables aux numéros de coulée.
- Rapports CND pour toutes les soudures de carrosserie (rapports RT, MT plus diagramme PWHT le cas échéant).
- Rapport complet d'essai de pression API 598 comprenant les enregistrements des essais de coque, de siège et de dégagement de cavité.
- Certificat de sécurité incendie (le cas échéant).
- Rapport d’inspection du revêtement extérieur et de test de durée de vie.
- Plan d'ensemble, dessin en coupe, nomenclature des matériaux, dessin des dimensions de la tige étendue, manuel d'utilisation et d'entretien.
Note d'information du secteur : environ 22 % des non-conformités techniques constatées lors des examens d'appels d'offres internationaux pour les pipelines sont liées à des dossiers de documentation incomplets ou introuvables. Les opérateurs doivent indiquer explicitement chaque type de document requis dans l'annexe technique du bon de commande afin d'éviter les retards de livraison.
4. Considérations techniques relatives à l'installation enterrée
Même une vanne à boisseau sphérique à tourillon entièrement soudée API 6D de la plus haute qualité présentera des performances insuffisantes si les pratiques d'installation sur site ne respectent pas les contraintes de conception des réseaux enterrés. Cette section aborde les points d'ingénierie clés de la phase d'installation pour les équipes de construction EPC et le personnel d'ingénierie des projets de pipelines.
A. Risques liés à la manutention et au transport avant installation
- Les groupes de vannes entièrement soudés sont des ensembles lourds, volumineux et rigides. Leur levage doit être effectué exclusivement à l'aide des anneaux de levage prévus à cet effet ; il est impératif de ne jamais les soulever par la tige prolongée, le mécanisme d'engrenage ou l'actionneur, car cela pourrait tordre les axes internes de la tige et endommager l'alignement précis des garnitures.
- Protéger le revêtement extérieur 3PE pendant toute la durée du transport et du stockage sur site. Les rayures, les entailles ou les dommages causés par un impact sur le revêtement anticorrosion créent des points d'amorçage de corrosion locale une fois enterrés. Tout dommage au revêtement constaté avant la descente dans la tranchée doit être réparé conformément à la procédure de réparation du système de revêtement et faire l'objet d'un nouvel essai.
- Les composants internes de la vanne doivent rester scellés par les bouchons d'usine jusqu'à juste avant le soudage sur site. La poussière, le sable et les débris de construction pénétrant dans l'alésage de la vanne risquent de rayer les surfaces d'étanchéité de la bille et du siège et de provoquer des fuites prématurées au niveau du siège après la mise en service.
B. Pratiques de soudage sur le terrain
- Le soudage sur site est effectué sur les extrémités des pièces de raccordement préinstallées (configuration fortement recommandée). Le mode opératoire de soudage (MOS) doit correspondre à la nuance d'acier des pièces de raccordement. Il est impératif d'éviter, dans la mesure du possible, le soudage direct sur la pièce forgée du corps de vanne afin de prévenir tout apport de chaleur excessif susceptible de dégrader les composants internes en polymère du siège.
- Maintenez la vanne complètement ouverte pendant le soudage sur site et le refroidissement post-soudage. Si la vanne reste fermée, la chaleur rayonnante du soudage peut endommager les inserts en polymère à siège souple.
- Une fois le soudage sur site terminé, effectuez un contrôle non destructif (CND) des soudures circonférentielles (radiographie/ultrasons). Après validation du CND, appliquez un revêtement anticorrosion sur la zone de soudure avant de remblayer la tranchée.
C. Exigences de remblayage des tranchées
- Ne laissez pas tomber de grosses pierres ou des débris pointus directement contre le corps de la vanne ou les surfaces revêtues de la pièce mobile. Entourez d'abord l'ensemble de la vanne d'un matériau de litage granulaire fin (sable ou gravier fin) exempt de fragments de roche pointus, afin d'éviter la perforation du revêtement lors du tassement du remblai.
- Évitez la circulation d'engins de chantier lourds directement au-dessus de la zone de tranchée de vanne non compactée, afin d'éviter une charge ponctuelle excessive et une contrainte de mouvement différentiel du sol appliquée au joint vanne-pipeline.
- L'ensemble manchon-tige allongée doit être parfaitement vertical ; un défaut d'alignement engendre un frottement excessif sur la tige, augmentant le couple de fonctionnement et risquant une usure prématurée du joint d'étanchéité. La base du réducteur/actionneur doit reposer solidement sur une dalle de fondation en béton afin d'éviter tout défaut d'alignement dû à un tassement du sol.
D. Contrôles préalables à la mise en service après installation
- Après le remblayage et avant la mise sous pression de la canalisation, effectuez les contrôles fonctionnels suivants en surface : A. Actionnez manuellement le mécanisme d’ouverture/fermeture complète, vérifiez l’absence de blocage ou de couple excessif et comparez les valeurs de couple aux données de référence des tests en usine. B. Vérifiez que tous les orifices de purge, de vidange et d’injection de produit d’étanchéité sont accessibles en surface et correctement étiquetés. C. Vérifiez le bon fonctionnement de la vanne de purge de la cavité et le conduit d’évacuation des gaz de la cavité DBB. D. Vérifiez que le réglage du contacteur de fin de course de l’actionneur (pour les unités motorisées) correspond bien aux positions d’ouverture et de fermeture complètes de la vanne.
5. Analyse des performances opérationnelles, du cycle de vie et du coût total de possession
De nombreuses équipes d'approvisionnement se concentrent uniquement sur le prix d'achat initial, sans évaluer pleinement le coût total de possession (CTP) sur la durée de vie nominale de 25 à 40 ans des gazoducs de transport de gaz naturel longue distance. Les vannes à boisseau sphérique à tourillon entièrement soudées présentent un coût d'achat initial plus élevé que les vannes à tourillon à corps boulonné, mais offrent des avantages considérables en termes de CTP pour les applications de vannes à bloc enterrées de façon permanente.
A. Durée de vie prévue
Lorsqu'ils sont correctement spécifiés, fabriqués, installés et protégés :
- Objectif de durée de vie de conception pour la vanne à boisseau sphérique à tourillon enterrée entièrement soudée API 6D : durée de vie minimale de 30 ans, conforme à la durée de vie de conception du pipeline principal.
- Programme d'inspection de routine :
- Inspection visuelle annuelle hors sol de l'ensemble de la tige allongée, du réducteur, de l'actionneur et de tous les ports auxiliaires hors sol. Vérifier la présence de corrosion externe, d'infiltration d'eau dans le boîtier du réducteur et la lisibilité des étiquettes.
- Tous les 5 à 7 ans : effectuer un test de cycle de fonctionnement (cycle d’ouverture-fermeture depuis la surface), injecter du lubrifiant/mastic neuf par les orifices d’injection conformément aux instructions du manuel d’utilisation et de maintenance du fabricant. Aucune excavation n’est nécessaire pour ces opérations périodiques.
- La surveillance des fuites du siège in situ peut être effectuée via un orifice de purge de la cavité corporelle sans excavation, afin de détecter les fuites naissantes du siège avant qu'elles ne deviennent un risque pour la sécurité.
Rappel important concernant les limitations : Si les garnitures internes (bille, sièges) subissent des dommages importants dus à l’érosion particulaire ou à une utilisation abusive, la réparation nécessite une excavation, la découpe de la vanne hors de la canalisation, sa remise en état en atelier et son resoudage. Cette procédure requiert l’arrêt du tronçon de canalisation, la purge, l’obtention d’autorisations de travaux à chaud et d’importantes ressources de construction. Ce risque est atténué par un contrôle qualité rigoureux en usine, une filtration adéquate de la canalisation lors de la purge de mise en service et l’évitement de la manœuvre de la vanne dans des conditions d’écoulement à haute pression différentielle.
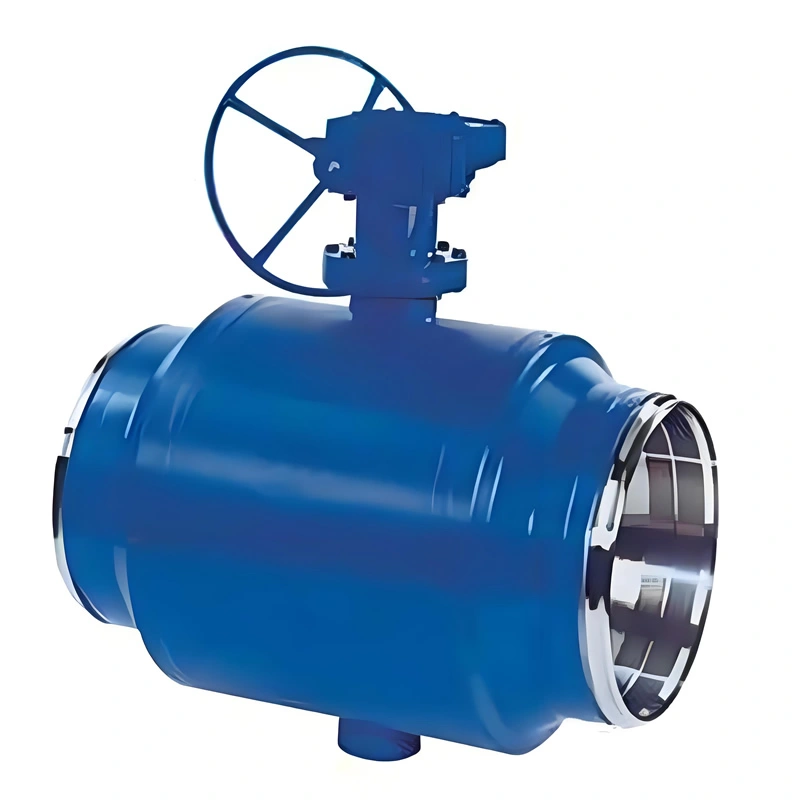
B. Comparaison comparative de haut niveau du TCO (scénario de vanne à bloc enterrée, horizon d'analyse de 30 ans)
Données compilées à partir des rapports de projets de référence des opérateurs intermédiaires pour l'installation de vannes à bloc enterrées de classe 600 de NPS 24 :
- Vanne à bille à tourillon API 6D entièrement soudée
- Investissements initiaux : coût d’achat initial de la vanne plus élevé ; élimine la nécessité de travaux de génie civil pour la fosse de vanne en béton de grande taille. Le CAPEX total installé est environ 11 à 16 % inférieur à celui d’une vanne à corps boulonné installée dans une fosse de vanne en béton.
- Frais d'exploitation : inspections de routine en surface et lubrification du mastic uniquement ; aucun chantier d'excavation programmé. Le coût lié aux risques d'infiltration d'eau au niveau des joints souterrains est considérablement réduit.
- Vanne à boisseau sphérique à tourillon boulonné installée dans un regard de vanne en béton enterré
- Investissements : prix d'achat des vannes plus bas, mais coûts de génie civil élevés pour la fosse de vannes étanche en béton, les systèmes de drainage et les regards d'accès. Les fosses de vannes sont sujettes aux inondations par remontée d'eau souterraine, ce qui nécessite un entretien régulier des pompes.
- Dépenses d'exploitation : inspections périodiques des entrées de fosse, vérification du couple de serrage des boulons, remplacement des joints (opérations nécessitant des permis de travail en espace confiné). Sur une durée de vie de l'équipement de plus de 30 ans, les dépenses d'exploitation cumulées et les coûts liés aux risques pour la sécurité en espace confiné sont considérables.
Exemple concret : Un important opérateur européen de transport de gaz naturel a mené à bien un projet d’extension de son réseau principal de 1 400 km entre 2021 et 2024. Ce projet a opté pour des vannes à boisseau sphérique à tourillon API 6D entièrement soudées pour 117 emplacements de vannes enterrées, éliminant ainsi la construction de regards de vannes. L’analyse économique post-projet a calculé des économies d’investissement totales d’environ 21.8 millions d’euros par rapport à la solution alternative avec regards de vannes et vannes boulonnées, auxquelles s’ajoute une réduction des coûts d’exploitation (OPEX) estimée à 13.4 millions d’euros sur 30 ans grâce à la suppression des interventions de maintenance en espaces confinés.
C. Erreurs de fonctionnement courantes qui raccourcissent la durée de vie des vannes
- Fonctionnement des vannes sous fortes pressions différentielles : les vannes à boisseau sphérique à tourillon sont conçues pour s’ouvrir et se fermer contre une pression différentielle statique ; des cycles fréquents sous forte pression différentielle dynamique accélèrent l’érosion du siège. Les procédures d’exploitation doivent minimiser ce mode de fonctionnement.
- Le défaut d'injection périodique de lubrifiant/mastic d'étanchéité est une conséquence directe du non-respect de cette consigne : même les vannes à boisseau sphérique à tourillon enterrées de haute qualité nécessitent une injection périodique de mastic d'étanchéité par des orifices dédiés afin de garantir l'étanchéité de la tige et du siège. Négliger cet entretien programmé augmente progressivement le risque de fuites par émissions fugitives.
- Lors de la mise en service d'une canalisation, la purge sans filtration temporaire adéquate peut entraîner des rayures sur les surfaces d'étanchéité de la bille et du siège, provoquant une fuite permanente dès le premier jour de fonctionnement. Des filtres temporaires et des systèmes de dérivation de purge doivent être mis en place pour éloigner les débris des garnitures de la vanne d'arrêt.
6. Pièges liés aux spécifications et guide d'évaluation des offres techniques
Les équipes d'approvisionnement et d'ingénierie rencontrent fréquemment des lacunes dans les spécifications lors de la sélection de vannes à boisseau sphérique à tourillon entièrement soudées, conformes à la norme API 6D et destinées à un usage enterré. Vous trouverez ci-dessous une liste de contrôle structurée pour les processus de rédaction des appels d'offres et d'examen des propositions.
A. Éléments de spécification fréquemment omis dans les documents d'appel d'offres
- Exigence explicite de « passage intégral, raclable » pour les vannes de la conduite principale.
- dimension de l'ensemble de tige allongée pour service enterré (hauteur de la tige correspondant à la profondeur d'enfouissement du pipeline).
- Spécifications du revêtement anticorrosion externe 3PE, critères d’acceptation des tests de vacances.
- Exigence relative à la pièce de raccordement intégrale, correspondant à l'épaisseur de la paroi du pipeline et à la qualité du matériau.
- Exigence fonctionnelle de double blocage et purge DBB, avec orifice de purge/ventilation de cavité accessible au-dessus du niveau du sol.
- Exigence NACE MR0175 en cas de risque d’exposition à des gaz acides.
- Liste complète des documents requis pour les rapports d'essais et la documentation relative à la traçabilité des matériaux.
- Exigence de certificat d’essai de type API 607 / API 6FA pour la sécurité incendie.
B. Signaux d'alerte lors de l'évaluation technique des offres
- Le fabricant propose une vanne entièrement soudée, mais ne peut fournir de rapports CND RT/MT complets pour les soudures à pleine pénétration du corps. La norme API 6D exige ces enregistrements pour les soudures sous pression entièrement soudées ; leur absence indique un processus de fabrication non conforme.
- L’offre propose des certificats génériques sans traçabilité des rapports d’essais par numéro de série jusqu’à chaque vanne faisant l’objet de l’évaluation. Les certificats génériques ne sont pas acceptables pour les équipements critiques enterrés des conduites principales.
- La vanne enterrée est proposée avec des raccords à brides au lieu d'extrémités soudées bout à bout, ce qui annule l'objectif de réduction des fuites du noyau de la construction entièrement soudée.
- Aucune disposition n'est prévue pour un ensemble à tige allongée, la proposition suggérant d'enterrer le poste de commande. Cette configuration contrevient aux pratiques courantes du secteur intermédiaire et rend l'accès à l'exploitation impossible.
7. Champ d'application approprié et limitations
A. Applications idéales pour cette conception de vanne
- Vannes d'isolement de bloc principal sur les gazoducs de transport de gaz naturel enterrés sur de longues distances.
- Vannes de dérivation enterrées pour le transport de gaz à travers le pays.
- Vannes d'isolement d'entrée des stations souterraines de la porte de la ville, là où l'accès par excavation est difficile et où la construction de regards de vannes n'est pas économiquement intéressante.
- Service de pipeline enterré pour gaz acide lorsqu'il est correctement spécifié avec les contrôles de matériaux NACE MR0175.
B. Situations dans lesquelles une conception de vanne alternative doit être choisie
- Si des réparations fréquentes des garnitures sur place sont prévues et que l'arrêt/le remplacement de la canalisation a un impact commercial prohibitif : la vanne à bille à tourillon à corps boulonné à entrée supérieure à l'intérieur de la fosse de vanne peut représenter un meilleur équilibre des risques totaux, malgré des coûts de construction et d'entretien plus élevés.
- Canalisations de distribution de petite taille inférieures à NPS 6 : les conceptions de vannes à bille flottante sont souvent économiquement compétitives, la conception à tourillon entièrement soudé est rarement spécifiée pour ces petites tailles.
- Service de collecteur de station de compression hors sol : les vannes à bille à tourillon à entrée latérale à corps boulonné sont la norme dans l’industrie, où la facilité d’accès pour l’entretien des garnitures est privilégiée par rapport à l’atténuation des risques de fuite enterrée.
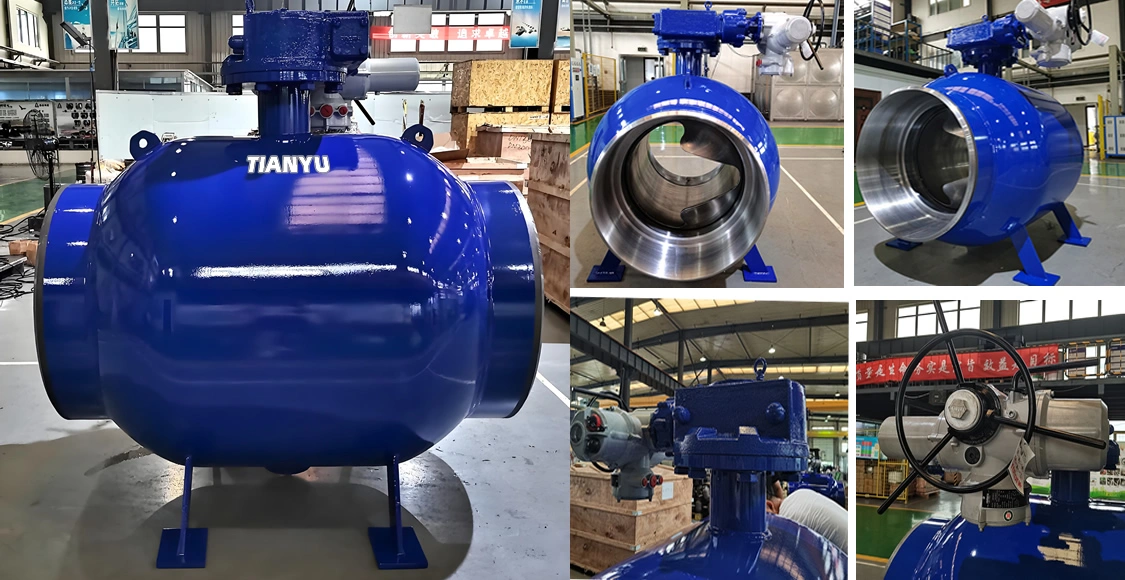
La vanne à boisseau sphérique à tourillon entièrement soudée API 6D pour installation enterrée constitue une solution technique éprouvée et fiable, répondant aux principaux défis des infrastructures de transport de gaz naturel sur de longues distances : pression de service continue élevée, corrosion environnementale souterraine, accès limité aux sites et tolérance zéro pour les fuites de gaz dangereux. Son corps monolithique entièrement soudé élimine les joints boulonnés avec garniture, principale source d’incidents de fuites externes sur les vannes enterrées.
Ces performances ne dépendent pas uniquement du matériel. La réussite sur le terrain repose sur des spécifications techniques complètes et précises, notamment concernant le diamètre du forage, les exigences relatives à la longueur de la tige, le revêtement anticorrosion externe, les contraintes liées aux matériaux, ainsi que sur une série complète de tests en usine et une documentation traçable. Tout aussi cruciales sont les pratiques de soudage, de remblayage et de mise en service sur site, réalisées dans le respect des normes de qualité, et associées à des procédures de maintenance périodique rigoureuses et à long terme en surface.
Alors que les investissements dans les infrastructures intermédiaires de gaz naturel continuent de croître à l'échelle mondiale jusqu'en 2026 et au-delà, les équipes d'ingénierie et d'approvisionnement doivent évaluer les choix de matériel en adoptant une approche globale du coût total de possession et de réduction des risques, plutôt que de se concentrer uniquement sur le prix d'achat des composants. Correctement mises en œuvre, les vannes à boisseau sphérique à tourillon enterrées, entièrement soudées et conformes à la norme API 6D, offrent une performance d'isolation fiable pendant plusieurs décennies, réduisant ainsi les risques pour la sécurité à long terme et les dépenses liées au cycle de vie pour les sociétés d'exploitation de pipelines.