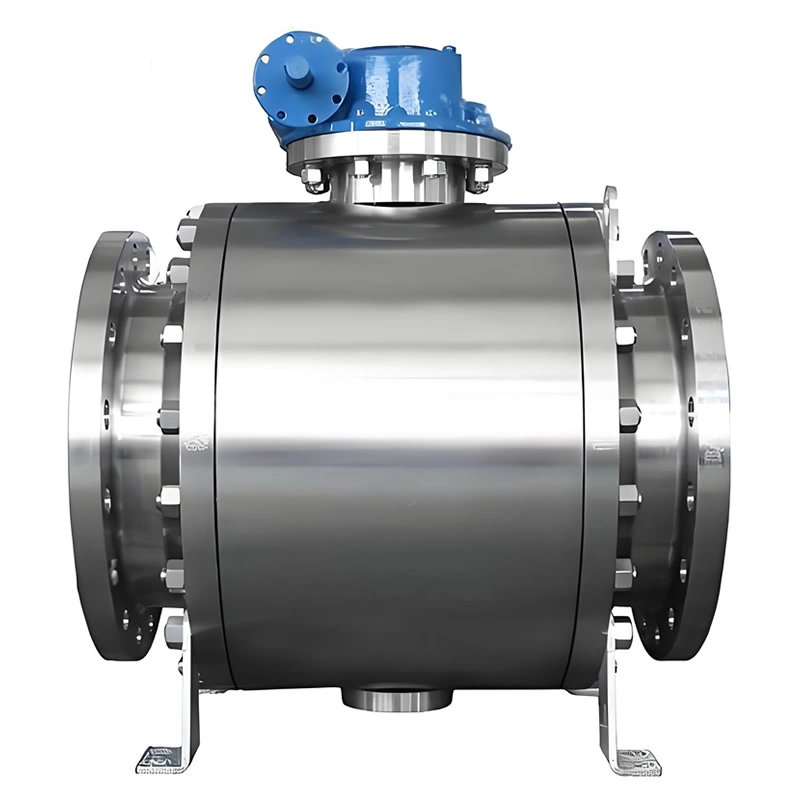
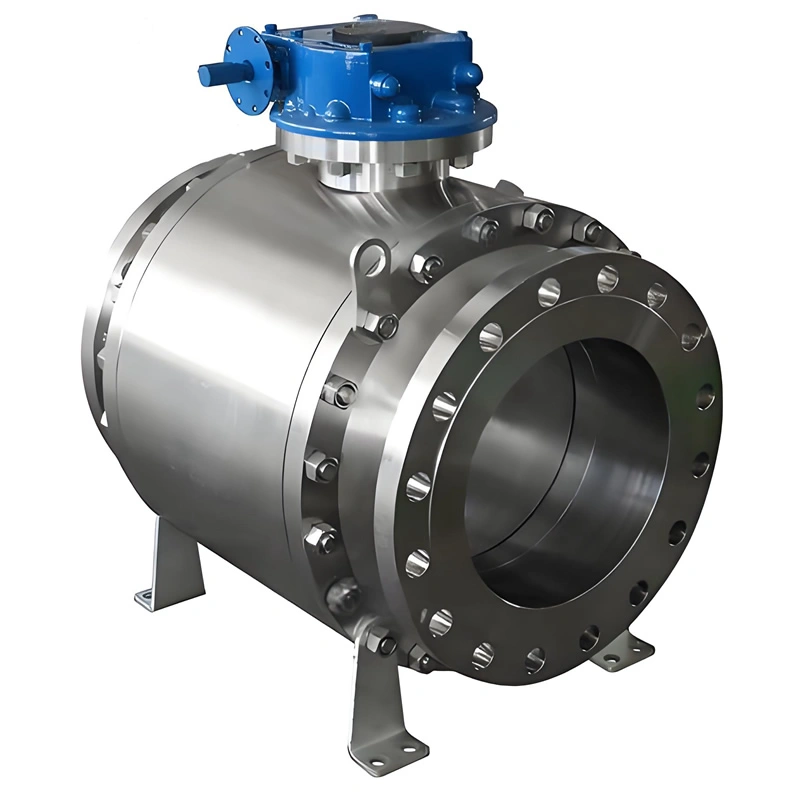
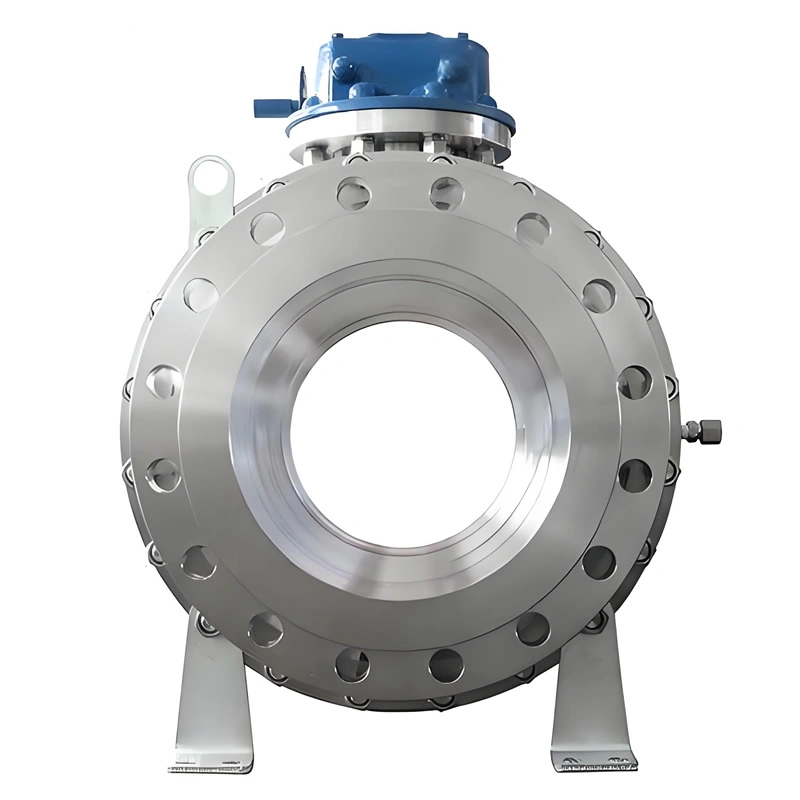
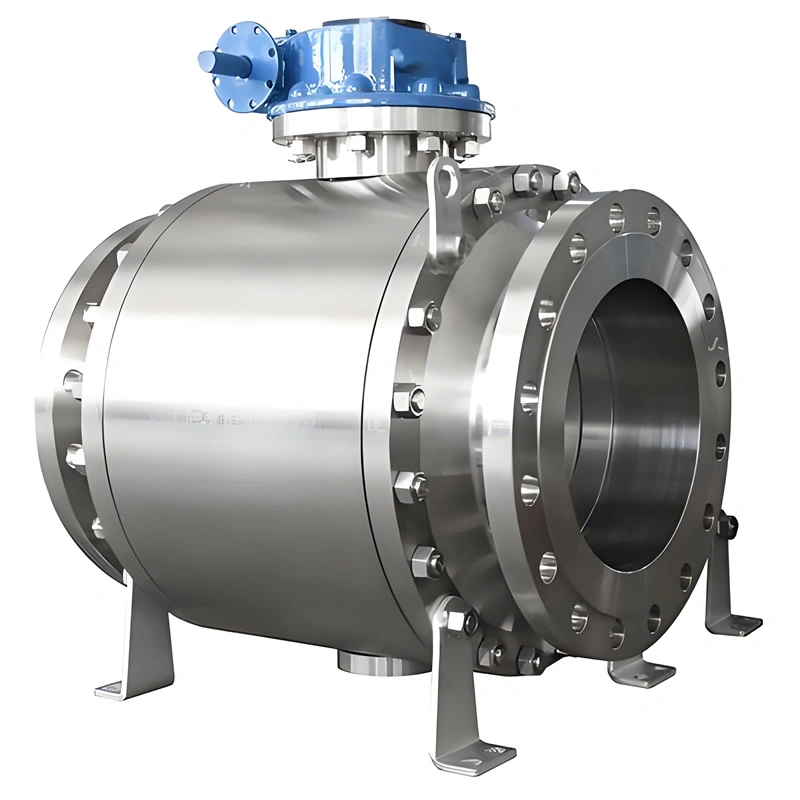
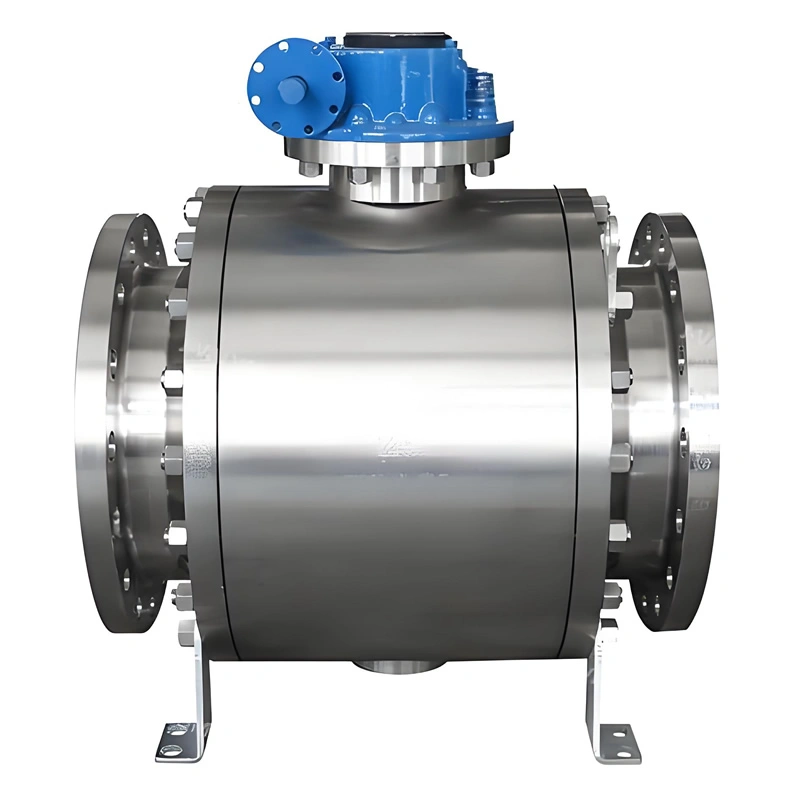
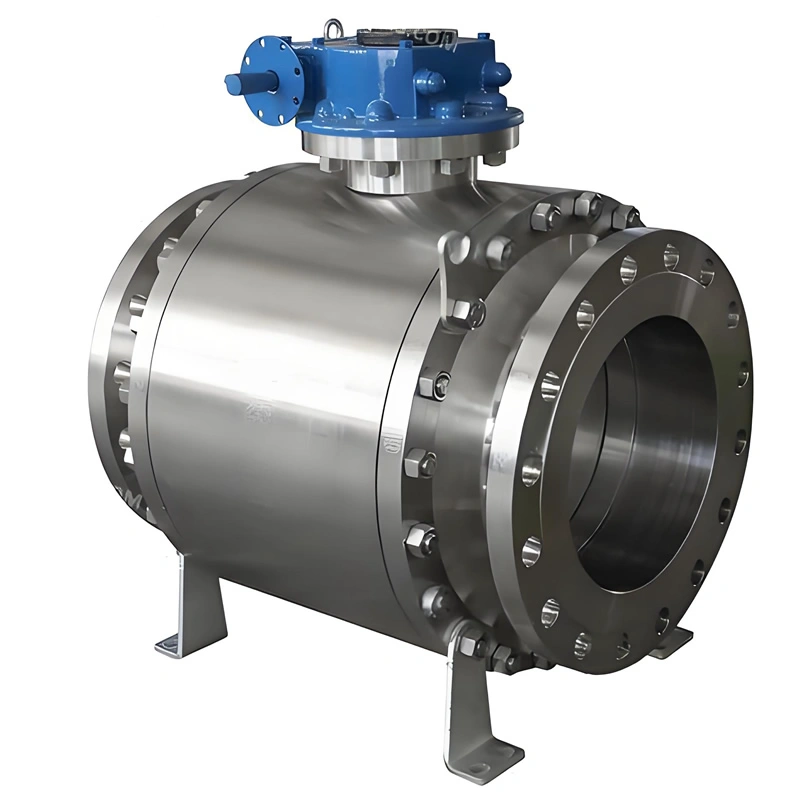
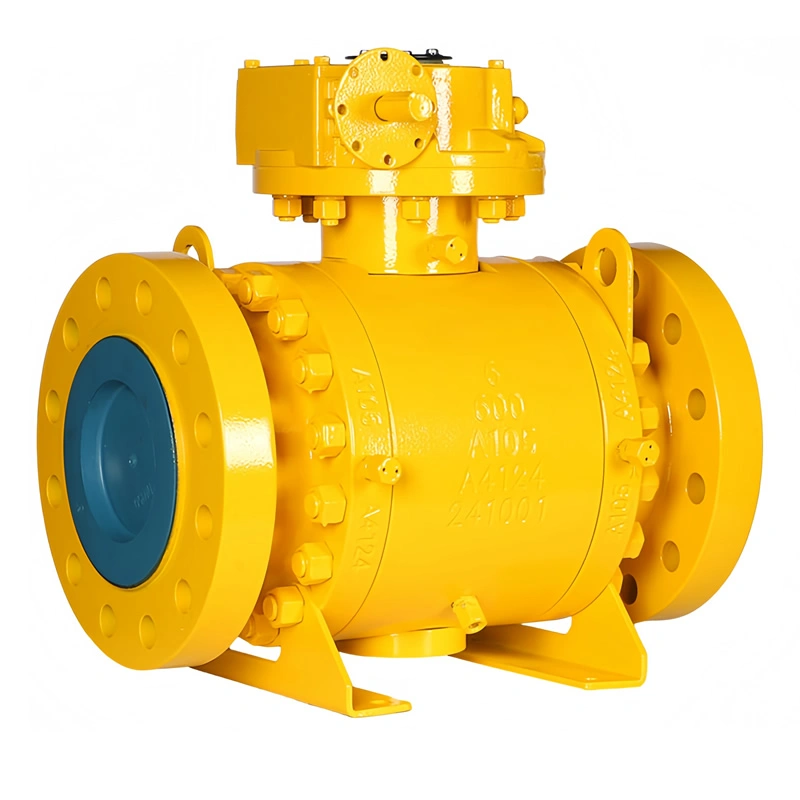
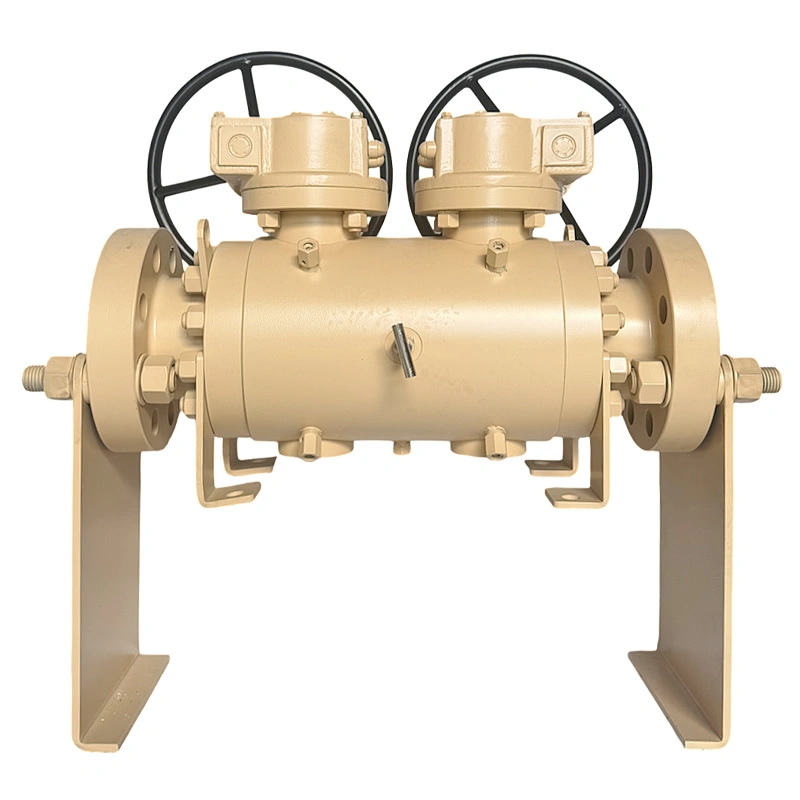
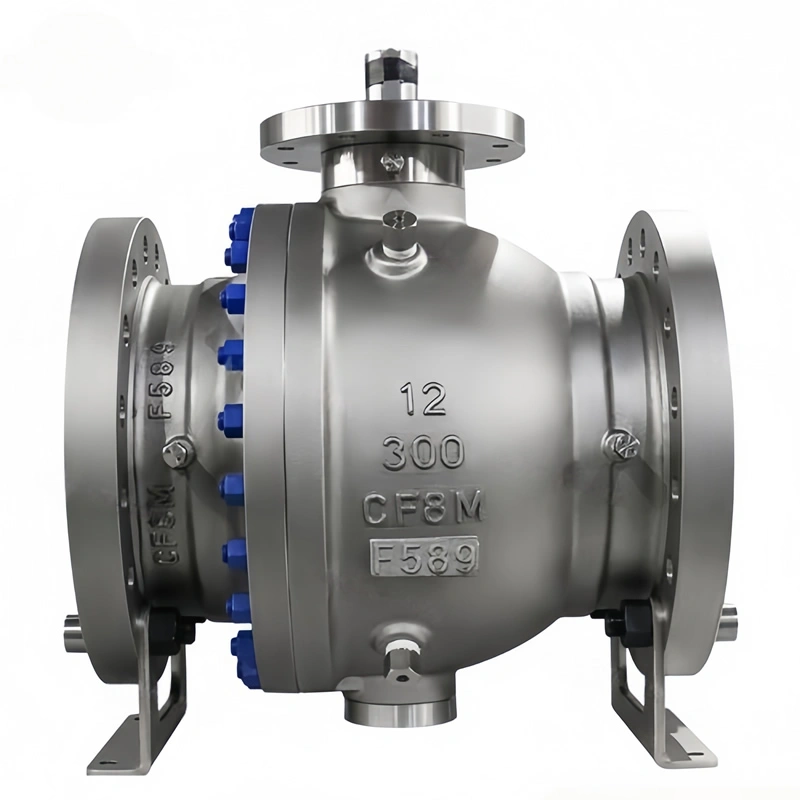
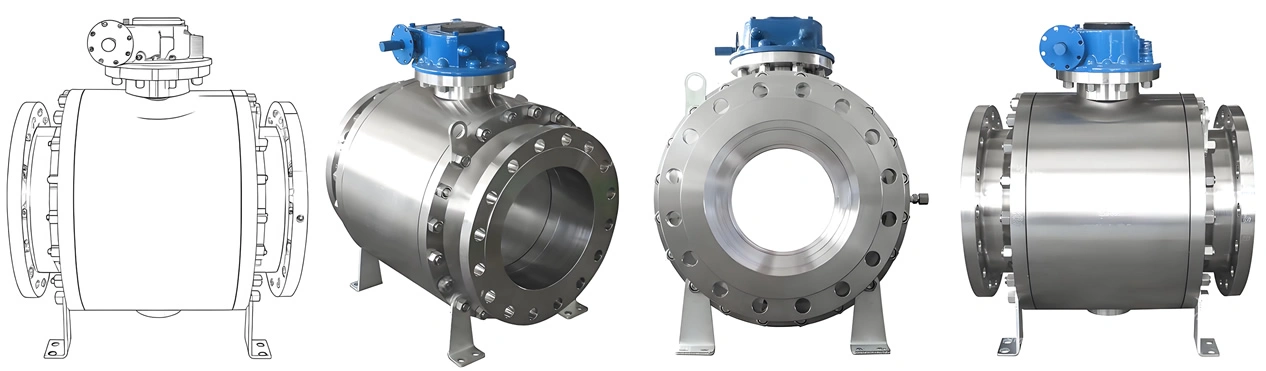
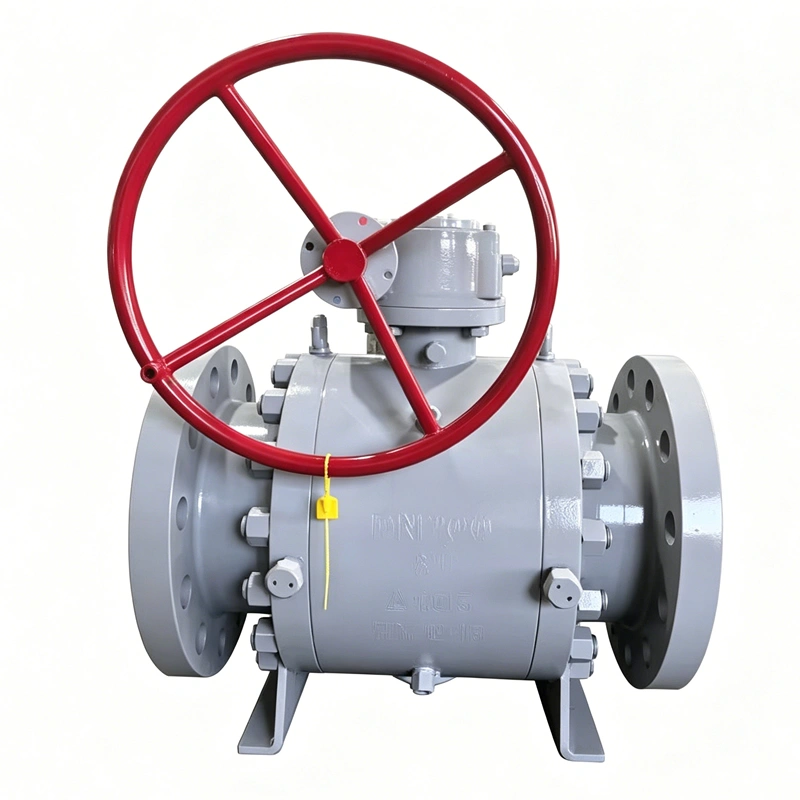
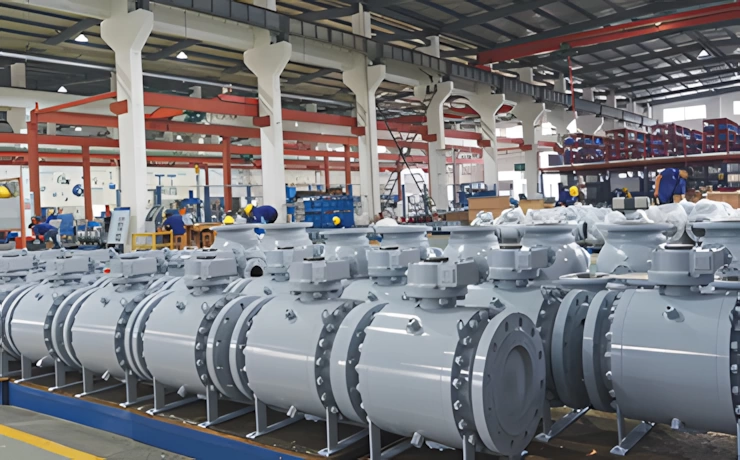
La configuración de cuerpo de tres piezas es una ventaja decisiva para los operadores industriales: a diferencia de las válvulas de una o dos piezas, que requieren ser retiradas de la tubería para su mantenimiento interno, la válvula TIANYU 3PC se puede desmontar desatornillando sus tres segmentos. Esto permite a los técnicos acceder a la bola, el asiento y el vástago sin desconectar las tuberías adyacentes, lo que reduce el tiempo de inactividad por mantenimiento hasta en un 70 % en procesos críticos (por ejemplo, líneas de alimentación de reactores petroquímicos, donde las paradas imprevistas cuestan más de 10 000 USD por hora).
Los segmentos atornillados también facilitan la sustitución de componentes desgastados (p. ej., sellos, bola) sin tener que reemplazar toda la válvula, lo que reduce los costes de mantenimiento a largo plazo. En instalaciones con espacio limitado (p. ej., plataformas marinas), este diseño elimina la necesidad de utilizar equipos de elevación pesados para retirar válvulas de gran diámetro.
El diseño de muñón (bola fija) soluciona una limitación clave de las válvulas de bola flotante: en sistemas de alta presión (Clase 300+), las bolas flotantes transfieren las fuerzas de presión a los asientos, lo que aumenta el par de operación y acelera su desgaste. El diseño de muñón de TIANYU soporta la bola mediante ejes superior e inferior, dirigiendo las fuerzas de presión a cojinetes robustos en lugar de a los sellos.
Esta estructura reduce el par de operación entre un 40 % y un 50 % en comparación con las válvulas de bola flotante, lo que facilita su operación manual o el uso de actuadores más pequeños (de menor costo) para modelos automatizados. En aplicaciones de clase 600 DN300 (p. ej., cabezales de pozos petrolíferos en alta mar), mantiene una integridad de sellado constante durante más de 10 000 ciclos, lo que duplica la vida útil de las válvulas de bola flotante comparables.
Para las industrias que manejan fluidos inflamables (petróleo, gas, productos químicos), la seguridad contra incendios es fundamental. El sistema de seguridad contra incendios de la válvula TIANYU cumple con la norma API 607, 7.ª Edición: durante una prueba de fuego de 30 minutos (exposición a 750 °C), el sello primario de PTFE se funde, pero el sello secundario de grafito expandido se expande para rellenar los huecos, mientras que el anillo de asiento metal-metal proporciona una barrera de seguridad. Las fugas posteriores a la prueba se mantienen por debajo de los límites API 607, lo que previene el escape de fluidos inflamables y explosiones secundarias.
Esta característica es obligatoria para muchas aplicaciones de petróleo y gas y petroquímicas (por ejemplo, líneas de destilación de refinerías) y se alinea con las regulaciones de seguridad globales (por ejemplo, OSHA en los EE. UU., ATEX en la UE).
Los materiales SS316/SS304 ofrecen una doble ventaja: resistencia a la corrosión y compatibilidad higiénica. El contenido de molibdeno del SS316 resiste las picaduras inducidas por cloruro (esencial para aplicaciones costeras/marinas o sistemas de refrigeración por agua de mar), mientras que su superficie no porosa previene la contaminación del medio, lo que lo hace adecuado para instalaciones alimentarias y farmacéuticas (cumple con la norma FDA 21 CFR 177.2600).
En una prueba en una planta química costera, las válvulas SS316 no mostraron corrosión tras 5 años de servicio en agua de mar, mientras que las válvulas de acero al carbono fallaron en 18 meses. Para aplicaciones de alta pureza (p. ej., fabricación de API farmacéuticos), la bola/vástago pulido de SS316 elimina los espacios muertos donde podrían acumularse bacterias o contaminantes.
El control de calidad comienza con una rigurosa validación de la materia prima:
- Verificación de acero inoxidableLas barras de acero inoxidable SS316/SS304 se someten a análisis espectral (XRF) para confirmar su composición química (p. ej., 16-18 % Cr, 2-3 % Mo para SS316) y a pruebas ultrasónicas (UT) para detectar defectos internos (porosidad, grietas). Se generan informes de pruebas de materiales (MTR) para cada lote.
- Prueba de material de selladoEl PTFE reforzado se prueba en cuanto a dureza (Shore D 55-65) y estabilidad térmica; el grafito expandido se evalúa en cuanto a tasa de expansión (≥200 % a 750 ℃) para garantizar el cumplimiento de API 607.
- Validación de sujetadores:Los pernos ASTM A193 B8M se someten a pruebas de resistencia a la tracción (≥550 MPa) para confirmar la capacidad de carga.
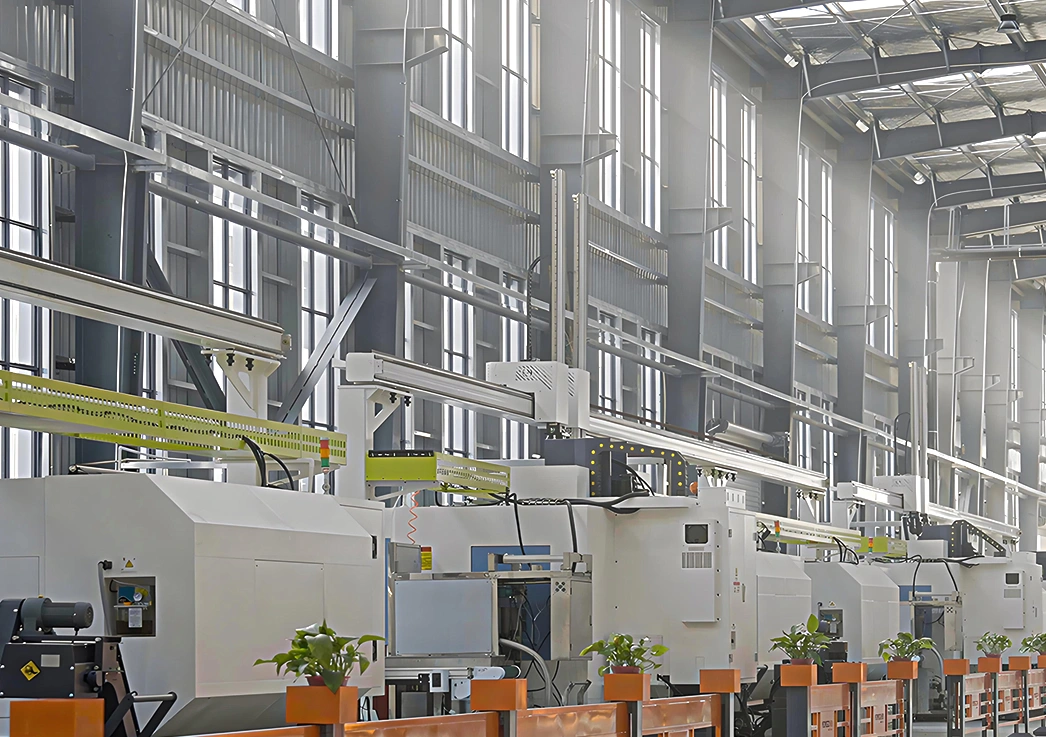
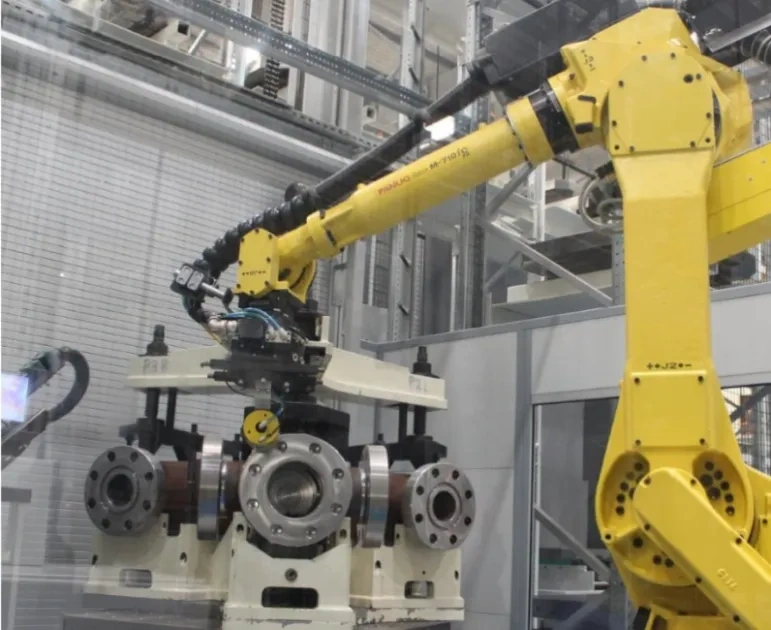
- Mecanizado de carrocería de 3 piezasLa barra de acero inoxidable SS316/SS304 se corta en tres segmentos (dos tapas y un cuerpo intermedio) y se mecaniza en centros CNC de 5 ejes. Las caras de las bridas se mecanizan con precisión según la norma ASME B16.5, con una planitud (≤0.05 mm/m) y un acabado superficial (Ra ≤3.2 μm) para un correcto asentamiento de la junta. Los orificios de los cojinetes del muñón del cuerpo intermedio se rectifican con una tolerancia de ±0.02 mm para garantizar la alineación de las bolas.
- Procesamiento de bolas y muñonesLa bola de acero inoxidable 316 se tornea y rectifica con una rectificadora esférica para lograr un acabado superficial de Ra ≤0.2 μm (esencial para un sellado hermético). Los muñones se mecanizan integralmente con la bola y se tratan térmicamente y pulen para reducir la fricción del rodamiento.
- Fabricación de anillos de asiento:Los anillos de asiento SS316 se mecanizan y luego se equipan con capas de PTFE reforzado y grafito expandido mediante moldeo por compresión.
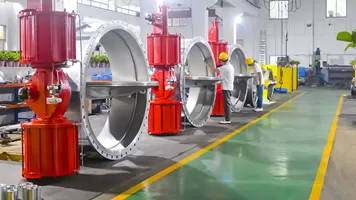
El montaje se realiza en una sala limpia de clase 10,000 para evitar la contaminación:
- Instalación de muñones y bolas:La bola (con muñones integrados) se inserta en el cuerpo intermedio y los cojinetes (de bronce impregnado con PTFE) se presionan en los orificios de los muñones.
- Conjunto de sello y cuerpo:Los anillos de asiento se instalan en las tapas de los extremos, luego los tres segmentos del cuerpo se atornillan juntos con un torque controlado (según ASME B18.2.1) para garantizar una compresión uniforme del sello.
- Montaje del actuadorLos actuadores manuales/de tornillo sin fin se fijan mediante bridas ISO 5211, con alineación láser para garantizar la coaxialidad entre el vástago y el muñón (excentricidad ≤0.05 mm). Los actuadores automáticos (neumáticos/eléctricos) se calibran con señales de 4-20 mA, con interruptores de límite configurados para activarse en posiciones de apertura/cierre total.
Cada válvula se somete a pruebas de varias etapas:
- Prueba hidrostática:Según API 598: prueba de carcasa (1.5 × presión nominal, 30 minutos) para integridad del cuerpo; prueba de asiento (1.1 × presión nominal, 15 minutos) para estanqueidad (≤1 burbuja/minuto para Clase VI).
- Prueba de fuego:Muestras aleatorias se someten a pruebas API 607 (exposición a 750 °C durante 30 minutos + evaluación de fugas posterior al incendio).
- Pruebas operativas:100 ciclos de apertura y cierre para verificar la consistencia del torque y la velocidad de actuación (3 a 5 segundos para modelos neumáticos).
- Ensayos no destructivos (NDT):Prueba de líquidos penetrantes (PT) para soldaduras de bridas; prueba de partículas magnéticas (MPI) para muñones.
| Presión |
150LB |
300LB |
600LB |
900LB |
1500LB |
2500LB |
|
| Prueba de fuerza |
3.0 |
7.5 |
15.4 |
23.0 |
37.5 |
63.0 |
Mpa |
| Prueba de sellado |
2.2 |
5.5 |
11.2 |
16.9 |
27.5 |
46.2 |
| Prueba de aire |
0.6 |
0.6 |
0.6 |
0.6 |
0.6 |
0.6 |
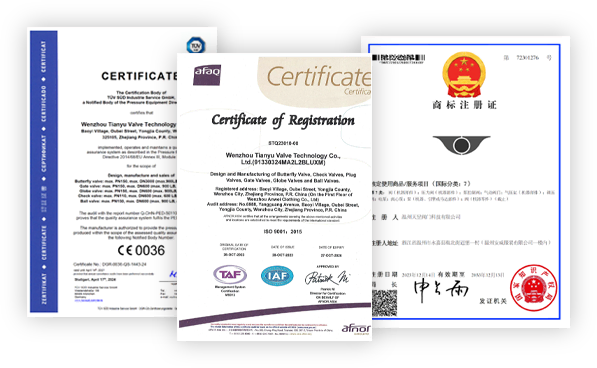
Después de la prueba, cada válvula recibe un número de serie único y la documentación (MTR, informes de pruebas, certificaciones) se empaqueta con la unidad.