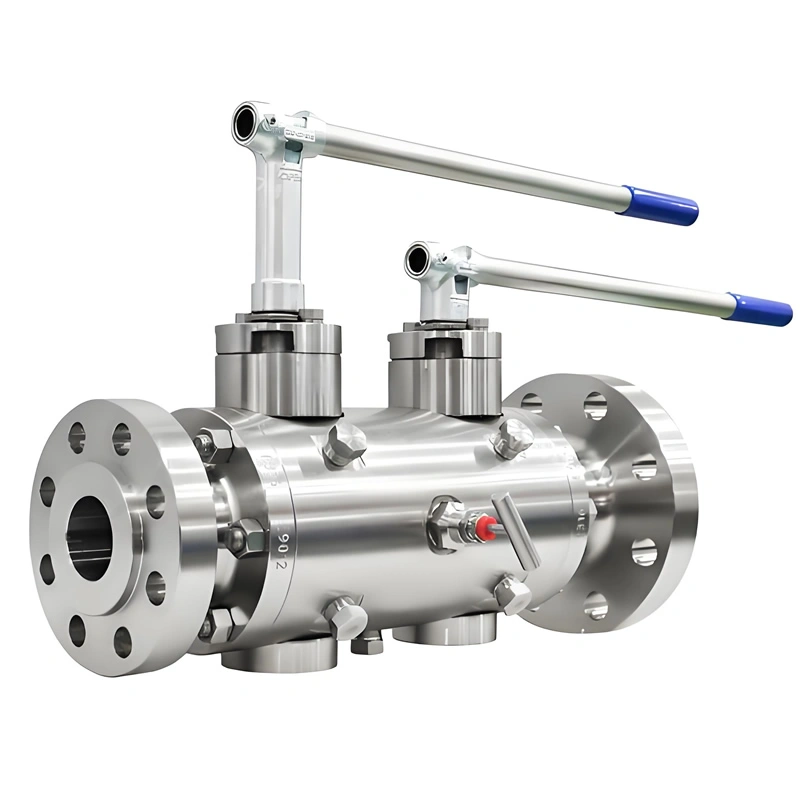
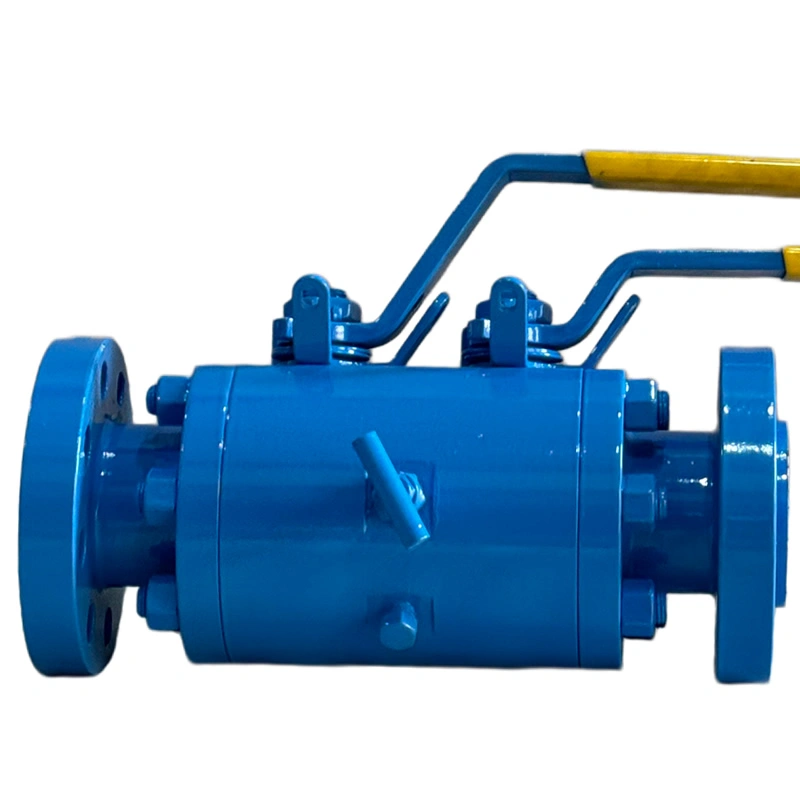
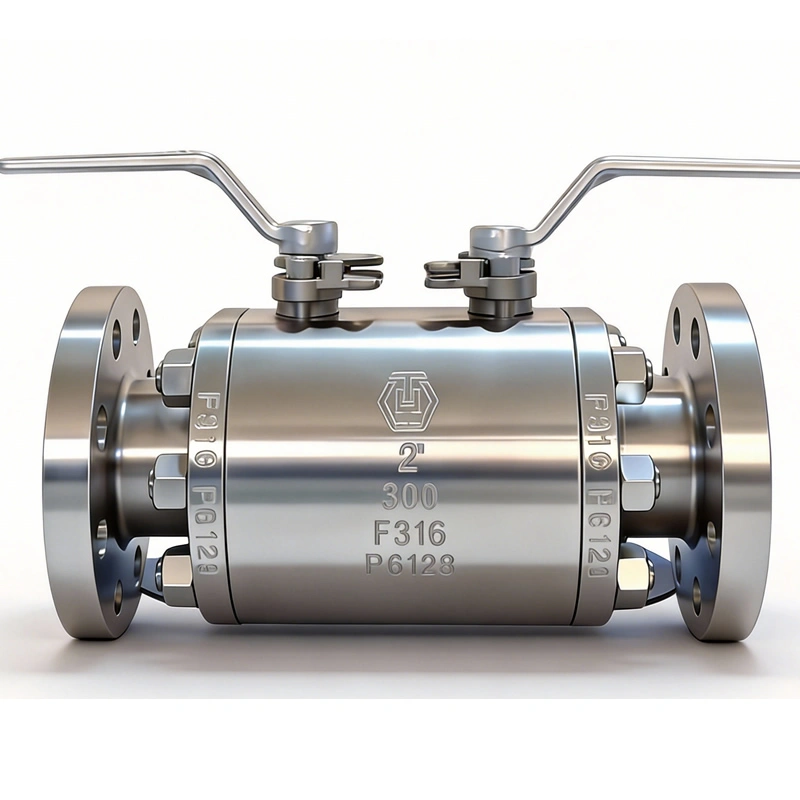
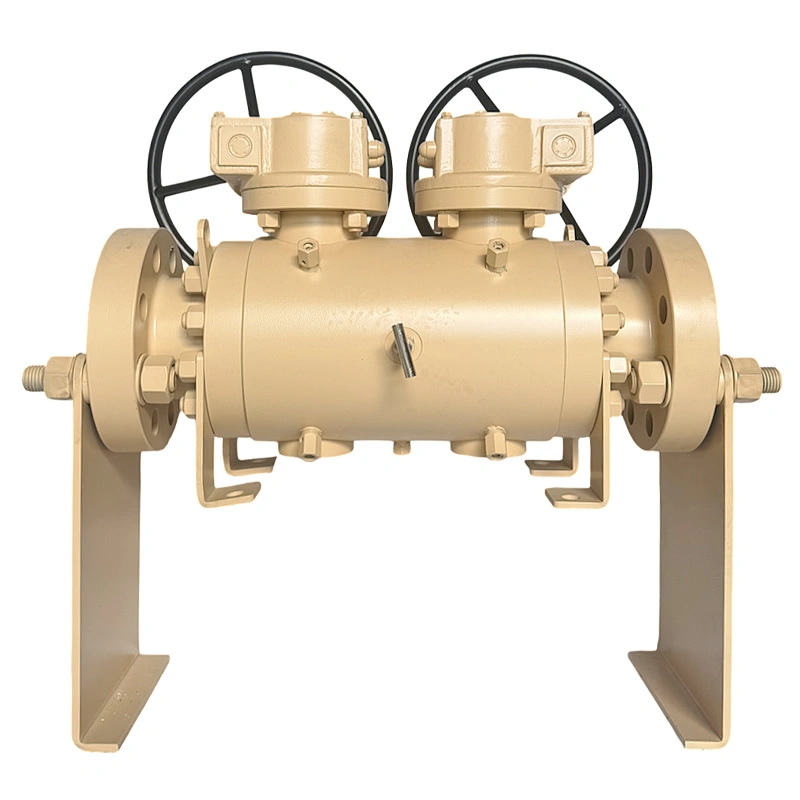
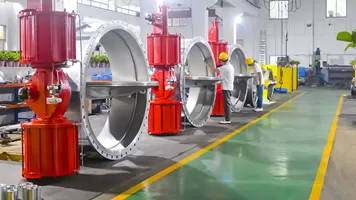
Die DBB-Funktionalität ist der entscheidende Vorteil des Ventils und schließt eine wichtige Lücke bei herkömmlichen Einfachdichtungsventilen: Sie bietet drei zentrale Sicherheitsfunktionen in einem GerätDadurch entfällt die Notwendigkeit separater Absperr- und Entlüftungsventile und die Komplexität der Rohrleitung wird um 50 % reduziert.
- Doppelte unabhängige AbdichtungZwei separate Dichtungen (stromaufwärts und stromabwärts) isolieren das Medium von beiden Seiten des Ventils. Sollte eine Dichtung versagen (z. B. durch Verschleiß oder chemische Zersetzung), gewährleistet die zweite Dichtung die Isolation und verhindert so das Austreten giftiger oder brennbarer Medien. In einer Chemieanlage, die Chlorgas verarbeitet, reduziert diese Doppeldichtungskonstruktion das Risiko tödlicher Leckagen im Vergleich zu Ventilen mit Einfachdichtung um 90 %.
- DruckentlüftungsanschlussEine 1/4″- oder 1/2″-FNPT-Entlüftungsöffnung zwischen den beiden Dichtungen ermöglicht es Technikern, vor Wartungsarbeiten Restdruck aus dem Ventilhohlraum abzulassen. Beispielsweise können in einem Offshore-Ölbohrlochkopf über diese Entlüftungsöffnung eingeschlossene Kohlenwasserstoffe (bei einem Druck von bis zu 2500 lb) sicher abgelassen werden. Dies ermöglicht die Ventilinspektion, ohne die gesamte Bohrung abschalten zu müssen – und spart so bis zu 100 Stunden Ausfallzeit pro Jahr.
- Vermeidung von KreuzkontaminationenIn der Chargenverarbeitung (z. B. in der Pharma-, Lebensmittel- und Getränkeindustrie) verhindert das DBB-Design, dass Restmedien mit neuen Chargen vermischt werden. Für ein pharmazeutisches Werk, das Wirkstoffe herstellt, gewährleistet dies die Einhaltung der GMP-Standards und vermeidet kostspielige Produktrückrufe aufgrund von Kontamination.
Jede Materialoption ist so konzipiert, dass sie spezifischen Umweltanforderungen gerecht wird und optimale Leistung und Langlebigkeit gewährleistet:
- F304 EdelstahlDer zuverlässige Werkstoff für allgemeine Korrosionsbeständigkeit. In einer kommunalen Wasseraufbereitungsanlage behält ein F304 DBB-Ventil seine Integrität über 10 Jahre lang und widersteht Rost durch chloriertes Wasser – es übertrifft damit Ventile aus Kohlenstoffstahl (die innerhalb von 3–5 Jahren korrodieren) und reduziert die Austauschkosten um 60 %.
- F316 EdelstahlDie Lösung für chloridreiche Umgebungen. In einer Küstenentsalzungsanlage widersteht ein Ventil aus F316 der Lochkorrosion durch Meerwasser, während ein Ventil aus F304 innerhalb von zwei Jahren Lochfraß entwickeln würde. Dank seines Molybdängehalts eignet es sich auch für Chemieanlagen, die mit Salzsäure oder Natriumhypochlorit arbeiten.
- F51 DuplexstahlDie erste Wahl für hochfeste und korrosionsbeständige Anwendungen. In der Meerwasserkühlung eines Offshore-Windparks gewährleistet die Kombination aus hoher Zugfestigkeit (≥ 620 MPa) und Chloridbeständigkeit von F51, dass das Ventil wellenbedingten Vibrationen und Salzwasser standhält – die Lebensdauer beträgt über 15 Jahre, im Vergleich zu 8 Jahren bei F316.
Für extremste Bedingungen (z. B. konzentrierte Schwefelsäure in einem chemischen Reaktor) bietet das optionale Hastelloy C276 eine nahezu absolute Korrosionsbeständigkeit, allerdings zu höheren Kosten – was sich bei Anwendungen, bei denen ein Ventilausfall katastrophale Schäden verursachen würde, als gerechtfertigt erweist.
Die präzise Konstruktion des Ventils gewährleistet eine Leckageleistung gemäß ANSI/FCI Klasse VI (≤0.1×DN mm³/min für flüssige Medien), dem strengsten Industriestandard für absolut dichte Abdichtung. Diese Leistung wird erreicht durch:
- Präzisionsgeschliffene KugelEine spiegelglatte Oberflächenbeschaffenheit (Ra ≤0.2μm) gewährleistet einen gleichmäßigen Kontakt mit der Dichtung und beseitigt so Spalten, die zu Leckagen führen könnten.
- Gefederte SitzePTFE/RPTFE-Dichtungen sind mit Edelstahlfedern vorgespannt, um Wärmeausdehnung und Verschleiß auszugleichen und den Dichtungsdruck über Tausende von Zyklen aufrechtzuerhalten.
- Metall-zu-Metall-BackupFür Hochtemperaturanwendungen bieten Stellite 6 Metalldichtungen eine Leckageklasse IV nach ANSI/FCI und gewährleisten so Zuverlässigkeit auch bei Verschleiß weicher Dichtungen.
In der Praxis bietet die Dichtungsklasse VI konkrete Vorteile:
- Einhaltung von Umweltvorschriften: Reduziert flüchtige Emissionen von Kohlenwasserstoffen oder Chemikalien auf ein Niveau unterhalb der Grenzwerte der EPA (USA) und REACH (EU) – wodurch Geldbußen von bis zu 100,000 US-Dollar pro Verstoß für Öl- und Gasanlagen vermieden werden.
- EnergiesparenBei einem DN300-Erdgasventil verhindert die Dichtung der Klasse VI jährliche Gasverluste von über 500 Kubikmetern – was jährlichen Einsparungen von über 1,500 US-Dollar entspricht.
- HygienegarantieBei der Lebensmittelverarbeitung gewährleistet absolute Dichtheit, dass keine Produktverunreinigungen auftreten und die FDA-Standards für die Herstellung von Säften, Milchprodukten und Getränken eingehalten werden.
Die modulare Antriebskonstruktion des Ventils gewährleistet die Kompatibilität mit unterschiedlichsten Betriebsanforderungen, von der einfachen manuellen Steuerung bis hin zu vollständig integrierten intelligenten Systemen:
- HandhebelIdeal für kleine Anwendungen mit niedriger Frequenz (z. B. Probenahmeleitungen im Labor). Eine 90°-Vierteldrehung ermöglicht schnelles Ein- und Ausschalten, mit einer optischen Positionsanzeige (offen/geschlossen) zur einfachen Überprüfung.
- HandschaltungUnverzichtbar für große Ventile (DN100+), die ein hohes Drehmoment erfordern. Ein Schneckengetriebe reduziert das Drehmoment um den Faktor 8 – so kann ein einzelner Techniker ein DN300-Ventil der Klasse 600 bedienen, wofür sonst 2–3 Personen mit einem Hebel nötig wären.
- Pneumatische BetätigungDie bevorzugte Wahl für hochzyklische, halbautomatisierte Systeme. In der Zufuhrleitung eines Batchreaktors in einer Chemieanlage öffnet und schließt ein doppeltwirkender pneumatischer Stellantrieb das Ventil innerhalb von 15 Sekunden und passt sich damit dem einstündigen Batchzyklus des Reaktors an – wodurch der manuelle Arbeitsaufwand im Vergleich zur Hebelbetätigung um 80 % reduziert wird. Pneumatische Stellantriebe mit Federrückstellung bieten eine wichtige Sicherheitsebene: Bei Ausfall der Luftzufuhr schließt das Ventil automatisch, um ein Austreten von Medien zu verhindern (z. B. in einer Benzinmischanlage).
- Elektrische BetätigungDie Zukunft der intelligenten Prozesssteuerung. Elektrische Stellantriebe mit 4–20-mA-Signalen lassen sich nahtlos in SCADA/DCS-Systeme integrieren und ermöglichen so Fernüberwachung und präzise Steuerung. Beispielsweise können Bediener in einer Ferngasleitung die Ventilposition bedarfsgerecht anpassen, um den Durchfluss zu regulieren – wodurch Personal vor Ort überflüssig wird und die Betriebskosten um 30 % sinken. Explosionsgeschützte elektrische Stellantriebe erweitern die Einsatzmöglichkeiten zudem auf explosionsgefährdete Bereiche (z. B. Dampfrückgewinnungsanlagen in Ölraffinerien).
Die brandsicheren und antistatischen Eigenschaften des Ventils beheben zwei der kritischsten Risiken in der Öl-, Gas- und Chemieindustrie:
- Brandschutzkonformität (API 607/6FA)Im Brandfall verbrennen oder schmelzen nichtmetallische Dichtungen (PTFE/RPTFE), die Metallkugel und das Ventilgehäuse bilden jedoch eine sekundäre Metall-auf-Metall-Dichtung. Die Prüfung gemäß API 6FA beinhaltet das Erhitzen des Ventils auf 1020 °C (1868 °F) für 30 Minuten und anschließendes Abkühlen auf Umgebungstemperatur. Das Ventil muss während und nach der Prüfung die Leckageklasse IV nach ANSI/FCI einhalten. Auf einer Offshore-Ölplattform verhindert diese Eigenschaft massive Ölaustritte im Brandfall und mindert so Umweltschäden und behördliche Strafen.
- Antistatischer SchutzWährend des Betriebs baut sich an der Kugel statische Elektrizität auf (bedingt durch Medienströmung und Reibung). Eine leitfähige Feder zwischen Kugel und Schaft bildet einen Pfad zur Erde (Widerstand ≤ 10 Ω) und entlädt die statische Aufladung, bevor sie brennbare Medien (z. B. Propan, Benzin) entzünden kann. In Lösungsmittellagern von Chemieanlagen eliminiert diese Vorrichtung das Risiko von durch Funken ausgelösten Explosionen – eine der Hauptursachen für Industrieunfälle.
Flanschverbindungen (ASME B16.5/47) bieten deutliche Vorteile gegenüber Gewinde- oder Schweißverbindungen und sind daher der Standard für Industriearmaturen:
- Sichere AbdichtungDie verschraubte Flanschkonstruktion verteilt die Klemmkraft gleichmäßig über die Dichtung und gewährleistet so Dichtheit auch bei Vibrationen (z. B. durch Pumpen oder Kompressoren). Im Kühlwassersystem von Turbinen in Kraftwerken behalten Flanschventile ihre Dichtheit trotz ständiger Rohrleitungsvibrationen bei – im Gegensatz zu Gewindeventilen, die sich mit der Zeit oft lockern und undicht werden.
- Einfache Installation und NachrüstungDie Flansche sind mit Standard-Rohrleitungskomponenten kompatibel, wodurch sich die Installationszeit im Vergleich zu geschweißten Ventilen um 40 % reduziert. Bei der Modernisierung von städtischen Wasserleitungen können DBB-Ventile mit Flanschanschluss ohne Durchtrennen bestehender Rohrleitungen installiert werden, wodurch Versorgungsunterbrechungen für die Anwohner minimiert werden.
- Vereinfachte WartungDas Ventil kann zur Sitzdichtungs- oder Spindelpackungsanpassung demontiert (Deckel abgenommen) werden, ohne es aus der Rohrleitung auszubauen. In einem pharmazeutischen Werk ermöglicht dies eine Wartungszeit von nur 2 Stunden – im Vergleich zu 8 Stunden bei einem geschweißten Ventil, das aufgeschnitten und neu verschweißt werden muss.
- Globale KompatibilitätASME B16.5/47-Flansche sind weltweit anerkannt und gewährleisten die Kompatibilität des Ventils mit Pipelines in Nordamerika, Europa, Asien und dem Nahen Osten. Diese Austauschbarkeit senkt die Lagerkosten für multinationale Unternehmen, die so ein einheitliches Ventilmodell für ihre globalen Standorte standardisieren können.
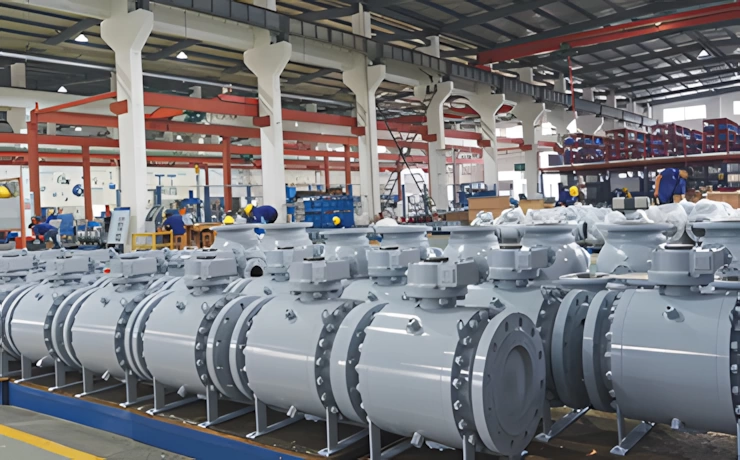
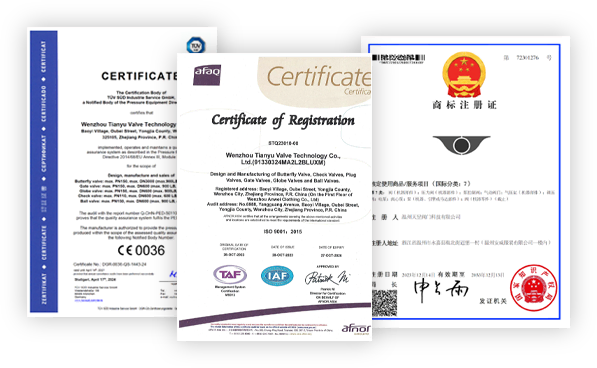
Die Fertigung der TIANYU DBB-Kugelhähne erfolgt in einem strengen, mehrstufigen Prozess, um die Einhaltung der API/ASME-Standards und eine gleichbleibende Leistung zu gewährleisten. Jeder Schritt wird durch Qualitätsmanagementsysteme nach ISO 9001 kontrolliert und detailliert dokumentiert, um die Rückverfolgbarkeit sicherzustellen.
Die Qualität der Rohstoffe ist die Grundlage für die Leistungsfähigkeit des Ventils – alle Materialien werden vor der Produktion strengen Tests unterzogen:
- Überprüfung der chemischen ZusammensetzungEdelstahl-/Duplexstahl-Blöcke werden geprüft durch Spektralanalyse Mittels Röntgenfluoreszenzanalyse (RFA) wird der Elementgehalt (z. B. Cr, Ni, Mo) bestimmt. Bei Duplexstahl F51 wird so sichergestellt, dass der Chromgehalt zwischen 21 und 23 % liegt, um die Korrosionsbeständigkeit zu gewährleisten; bei F316 wird der Molybdängehalt auf 2–3 % geprüft, um Lochfraß durch Chloride zu verhindern.
- Prüfung der mechanischen EigenschaftenZug-, Schlag- und Härteprüfungen werden gemäß ASTM-Normen durchgeführt:
- ZugversuchF304 muss eine Mindestzugfestigkeit von 515 MPa erreichen; F51 benötigt ≥620 MPa, um die Beständigkeit unter hohem Druck zu gewährleisten.
- SchlagprüfungCharpy-V-Kerbschlagbiegeversuche bei -40℃ (für F51) bestätigen die Duktilität und verhindern so Sprödbrüche in kalten Umgebungen.
- Härteprüfung: Durch Rockwell-Härteprüfungen (HRC) wird sichergestellt, dass die Hartauftragung Stellite 6 einen Wert von ≥58 HRC für die Verschleißfestigkeit erreicht.
- Zerstörungsfreie Prüfung (ZfP):
- Ultraschallprüfung (UT): Erkennt innere Defekte (Porosität, Risse) in Rohlingen – entscheidend für Hochdruckventile der Klasse 1500+, bei denen innere Fehler zu katastrophalen Ausfällen führen können.
- Magnetpulverprüfung (MPI): Zur Erkennung von Oberflächenrissen in Schmiede- oder Gussteilen von Eisenwerkstoffen (WCB, 42CrMo).
- Validierung von DichtungsmaterialienPTFE/RPTFE-Dichtungen werden geprüft auf Kompressionssatz (≤20 % nach 70 °C/22 h) und chemische Beständigkeit (1000 Stunden Eintauchen in das Zielmedium ohne Abbau). FDA-konforme Dichtungen werden zusätzlichen Reinheitsprüfungen unterzogen, um sicherzustellen, dass keine toxischen Stoffe freigesetzt werden.
Ventilkörper und -deckel werden je nach Material und Größe nach zwei Hauptverfahren hergestellt:
- Feinguss (Wachsausschmelzverfahren): Geeignet für Bauteile aus Edelstahl F304/F316/F51/Duplexstahl – ideal für komplexe Geometrien (z. B. DBB-Entlüftungsanschluss) und enge Toleranzen:
- MusterherstellungDie Wachsmodelle werden im Spritzgussverfahren hergestellt, um der endgültigen Form des Ventils zu entsprechen. Zusätzliche Wachs-„Steigevorrichtungen“ verhindern Schrumpfungsfehler.
- RohbauDas Wachsmodell wird in eine Keramikschlämme (Siliciumdioxid/Aluminiumoxid) getaucht und mit Sand überzogen, wodurch eine feste Keramikschale entsteht. Diese Schale wird getrocknet und bei 1000 °C gebrannt, um das Wachs zu schmelzen und zu entfernen (Wachsausschmelzverfahren).
- CastingGeschmolzener Edelstahl/Duplexstahl (1500–1600 °C) wird in die Keramikform gegossen. Nach dem Erstarren wird die Form entfernt und das Gussteil durch Kugelstrahlen gereinigt, um Keramikreste zu entfernen.
- Wärmebehandlung:
- LösungsglühenBei F304/F316/F51 wird der Stahl auf 1010–1120 °C erhitzt und anschließend in Wasser abgeschreckt, um die Korrosionsbeständigkeit wiederherzustellen und innere Spannungen abzubauen. Dieser Schritt ist für den Duplexstahl F51 entscheidend, da er ein ausgewogenes Ferrit-Austenit-Gefüge (50–60 % Ferrit) gewährleistet und so Spannungsrisskorrosion verhindert.
- AusglühenFür WCB-Kohlenstoffstahl – auf 900-950℃ erhitzt, luftgekühlt zur Verbesserung der Bearbeitbarkeit und Festigkeit.
- SandgussWird für WCB-Kohlenstoffstahlbauteile (große Abmessungen DN200+) verwendet – eine kostengünstige Methode für einfache Geometrien:
- Formenbau: Sand, vermischt mit einem Bindemittel, wird um ein Holz- oder Metallmodell herum gepackt, wodurch ein Formhohlraum entsteht.
- CastingGeschmolzenes WCB (1450 °C) wird in die Form gegossen. Nach dem Abkühlen wird die Form entfernt und das Gussteil gereinigt.
- SchmiedenOptional für Ultrahochdruckventile der Klasse 1500-2500 – geschmiedete Gehäuse (ASTM A182) bieten eine höhere Dichte und Festigkeit als Gussteile und verringern so das Risiko von inneren Defekten bei kritischen Anwendungen (z. B. Bohrlochköpfen).
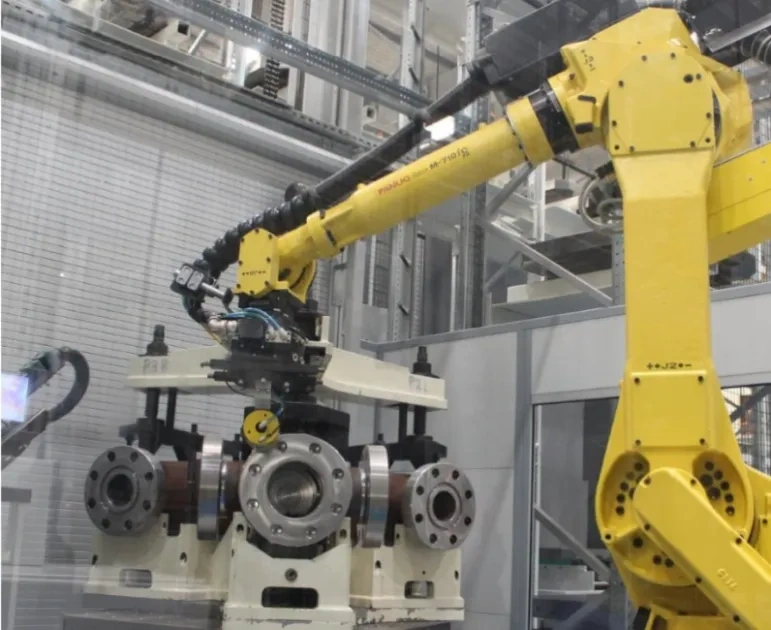
CNC-Bearbeitungszentren (Computer Numerical Control) werden eingesetzt, um die für die Funktionalität und Dichtungsleistung von DBB erforderlichen engen Toleranzen zu erreichen:
- Karosseriebearbeitung:
- CNC-DrehenDer Außendurchmesser, die Flanschflächen und die Gehäusebohrung entsprechen den Maßen nach ASME B16.34. Die Flanschflächen werden mit einer Ebenheitstoleranz von ≤ 0.05 mm/m und einer Oberflächenrauheit Ra von ≤ 3.2 μm bearbeitet – dies ist entscheidend für den Dichtungssitz.
- CNC FräsenDer DBB-Entlüftungsanschluss (1/4″-1/2″ FNPT) ist gefräst und mit einem Gewinde versehen. Die Gewindegenauigkeit wurde mittels NPT-Lehren (Klasse 2A/2B) überprüft. Die Sitztaschen (in denen die Dichtungen eingesetzt werden) sind mit einer Tiefentoleranz von ±0.02 mm bearbeitet, um eine korrekte Dichtungskompression zu gewährleisten.
- Kugelbearbeitung:
- Drehen & SchleifenMassive Metallrohlinge werden auf den Zieldurchmesser abgedreht und anschließend präzisionsgeschliffen. Centerless-Schleifer Um eine Oberflächenrauheit von Ra ≤ 0.2 μm zu erreichen, wird die Kugelform auf ≤ 0.005 mm kontrolliert, wodurch ein gleichmäßiger Kontakt mit dem Sitz gewährleistet wird.
- Hartauftragung (optional)Bei Anwendungen mit hohem Verschleiß wird Stellite 6 auf die Dichtfläche der Kugel aufgetragen. Plasma-Transfer-Lichtbogenschweißen (PTA)Anschließend wird die Schweißoberfläche geschliffen, um die Kugelform wiederherzustellen und eine Oberflächenrauheit (Ra) von ≤0.4 μm zu erreichen.
- Schaftbearbeitung:
- CNC-DrehenDer Schaft wird auf den erforderlichen Durchmesser gedreht und verfügt über eine präzisionsgefertigte „Ausblasschutz“-Schulter, um ein Auswerfen unter Druck zu verhindern.
- PolierenDie äußere Oberfläche des Stiels wird mit einem Poliergerät auf Ra ≤ 0.4 μm poliert. Polierscheibe—Verringerung der Reibung zwischen Stiel und Packung sowie Minimierung von flüchtigen Emissionen.
- Qualitätskontrollen während der Bearbeitung:
- Koordinatenmessmaschine (CMM): Dient zur Überprüfung kritischer Abmessungen (z. B. Flanschdicke, Position der Entlüftungsöffnung) auf ±0.01 mm genau.
- Oberflächenrauheitstester: Bestätigt die Ra-Werte für die Kugel-, Schaft- und Flanschflächen – und gewährleistet so die Einhaltung der Dichtungsanforderungen.
Die Montage erfolgt in einer sauberen, kontrollierten Umgebung (Reinraumklasse 10,000 für hygienische Anwendungen), um Verunreinigungen zu vermeiden:
- Dichtungsinstallation:
- Weiche Dichtungen (PTFE/RPTFE)Die Dichtungen werden präzise auf die Abmessungen der Sitzmulde zugeschnitten und anschließend in das Gehäuse eingepresst. Eine Edelstahlfeder hinter der Dichtung sorgt für eine konstante Vorspannung und gleicht so die Wärmeausdehnung und den Verschleiß im Laufe der Zeit aus.
- Metallsiegel (Stellit 6)Die Sitze werden an die Sitztasche des Gehäuses geschweißt und anschließend so geschliffen, dass sie der Kugelform entsprechen.
- Kugel- und Schaftbaugruppe:
- Die Kugel wird in den Körper eingesetzt und der Schaft mit der Schaftnut der Kugel ausgerichtet. Laufwerksschlüssel ist so installiert, dass die Drehmomentübertragung zwischen Spindel und Kugel gewährleistet ist.
- Die Spindelpackung (PTFE-imprägniertes Graphit) wird in die Stopfbuchse des Ventildeckels eingesetzt und komprimiert, um eine leckagefreie Abdichtung um die Spindel zu gewährleisten. Die Stopfbuchse wird gemäß ASME-Vorgaben angezogen, um eine Überkompression (die zu einem Festklemmen der Spindel führt) oder eine Unterkompression (die Leckagen verursacht) zu vermeiden.
- Motorhaubenmontage:
- Zwischen Karosserie und Motorhaube befindet sich eine spiralgewickelte Dichtung. Die Motorhaube wird mit hochfesten Schrauben befestigt, die mit einem Drehmoment von … angezogen werden. Kreuzmuster um eine gleichmäßige Klemmkraft zu gewährleisten – und so ungleichmäßige Dichtungskompression und Leckagen zu verhindern.
- Antriebsmontage:
- Manueller Hebel/SchaltungDie Hebel werden mittels einer Keilwelle oder einer Nut an der Welle verschraubt; die Getriebebetätigungen werden über einen ISO 5211 Adapterflansch montiert, wobei die Laserausrichtung die Koaxialität sicherstellt (Wellenrundlauf ≤0.05 mm) – und so ein Blockieren während des Betriebs verhindert.
- Pneumatische/elektrische AktuatorenDie Stellantriebe werden über ISO 5211-Flansche am Ventil befestigt. Die Antriebswelle des Stellantriebs ist mit der Ventilspindel verbunden, und Endschalter sind so kalibriert, dass sie die Betätigung in den vollständig geöffneten/geschlossenen Positionen stoppen – wodurch eine Beschädigung der Dichtung durch Überhub verhindert wird.
Jedes Ventil wird strengen Tests unterzogen, um die Einhaltung von API 598 und Kundenspezifikationen sicherzustellen. Die Tests werden dokumentiert. Test Report (TR) wird jedem Ventil beigefügt:
- Hydrostatische Prüfung:
- Shell-TestDas Ventilgehäuse wird mit Wasser gefüllt und der Druck auf das 1.5-fache des Nenndrucks erhöht (z. B. 3.0 MPa für Klasse 150). Dieser Druck wird 30 Minuten lang gehalten – Leckagen, Kondensation oder Verformungen sind nicht zulässig.
- SitzprobeWasser wird mit dem 1.1-fachen Nenndruck (z. B. 2.2 MPa für Klasse 150) an die Zu- und Abluftanschlüsse angelegt. Der Entlüftungsanschluss wird geöffnet, um auf Leckagen zu prüfen – gemäß ANSI/FCI Klasse VI dürfen bei flüssigen Medien keine sichtbaren Blasen auftreten.
- Pneumatische PrüfungBei Gasarmaturen wird Luft oder Stickstoff mit 0.6 MPa zugeführt. Die Leckage wird mit einem Blasenzähler—Klasse VI erlaubt ≤0.1×DN mm³/min (z.B. ≤0.015 mm³/min für DN15).
- Brandschutzprüfung (API 6FA)Für Ventile mit Brandschutzanforderungen:
- Das Ventil wird in einem Prüfstand montiert und 30 Minuten lang einer Propangasflamme (1020℃) ausgesetzt.
- Während und nach dem Brand wird das Ventil bei 1.1-fachem Nenndruck auf Dichtheit geprüft – es muss die Dichtheitsklasse IV einhalten.
- Antistatische Prüfung: Ein Multimeter misst den Widerstand zwischen Kugel und Körper – dieser muss ≤10Ω betragen, um eine statische Entladung zu gewährleisten.
- Prüfung flüchtiger Emissionen (ISO 15848-1)Für Ventile in Öl-/Gasanwendungen – Verwendung eines KohlenwasserstoffdetektorDie Emissionen werden am Lenkkopf und am Übergang zwischen Karosserie und Motorhaube gemessen. Die Klasse BH (die strengste Stufe) erfordert einen Methangehalt von ≤100 ppmv – und gewährleistet so die Einhaltung der Umweltauflagen.
- BetriebsprüfungDas Ventil wird 100 Mal betätigt (öffnen/schließen), um dies zu überprüfen:
- Reibungsloser Betrieb ohne Blockieren.
- Gleichbleibendes Drehmoment (Abweichung ≤10% über alle Zyklen).
- Korrekte Betätigung (Endschalter werden bei automatisierten Ventilen in vollständig geöffneter/geschlossener Position ausgelöst).
- Zerstörungsfreie Prüfung (ZfP):
- Flüssigkeitseindringprüfung (PT): Zur Erkennung von Oberflächenrissen an Schweißnähten (z. B. Karosserie-Motorhauben-Verbindungen).
- Röntgenprüfung (RT)Bei Ventilen der Klasse 1500+ müssen die inneren Schweißnähte (z. B. Sitzschweißnähte) auf Mängel überprüft werden.
- Visuelle InspektionDas Ventil wird auf Oberflächenfehler (Kratzer, Dellen), korrekte Kennzeichnung (Größe, Nenndruck, Material, Seriennummer) und Übereinstimmung mit ASME B16.34 geprüft. Die Kennzeichnung ist zur Rückverfolgbarkeit dauerhaft (graviert oder lasergeätzt).
- DokumentationJedes Ventil wird von einer umfassenden Dokumentation begleitet. Technisches Dossier einschließlich:
- Materialprüfberichte (MTRs) für alle Komponenten (gemäß ASTM-Normen).
- Hydrostatische/pneumatische Prüfberichte (gemäß API 598).
- Brandschutz-/Antistatik-/Flussemissionsprüfzertifikate (falls zutreffend).
- API 6D/ASME B16.34 Konformitätszertifikate.
- Installations-, Betriebs- und Wartungshandbuch (IOM) – mit Drehmomentwerten, Wartungsintervallen und Hinweisen zur Fehlerbehebung.
- Verpackungs-Die Ventile werden in exportgerechten Sperrholzkisten verpackt, die mit feuchtigkeitsabsorbierenden Trockenmitteln ausgekleidet sind, um Rost während des Transports zu verhindern. Die Flanschflächen sind mit Kunststoffkappen geschützt; die Spindeln sind mit lebensmittelgeeignetem Fett (für hygienische Anwendungen) oder Hochtemperaturfett (für industrielle Anwendungen) geschmiert.