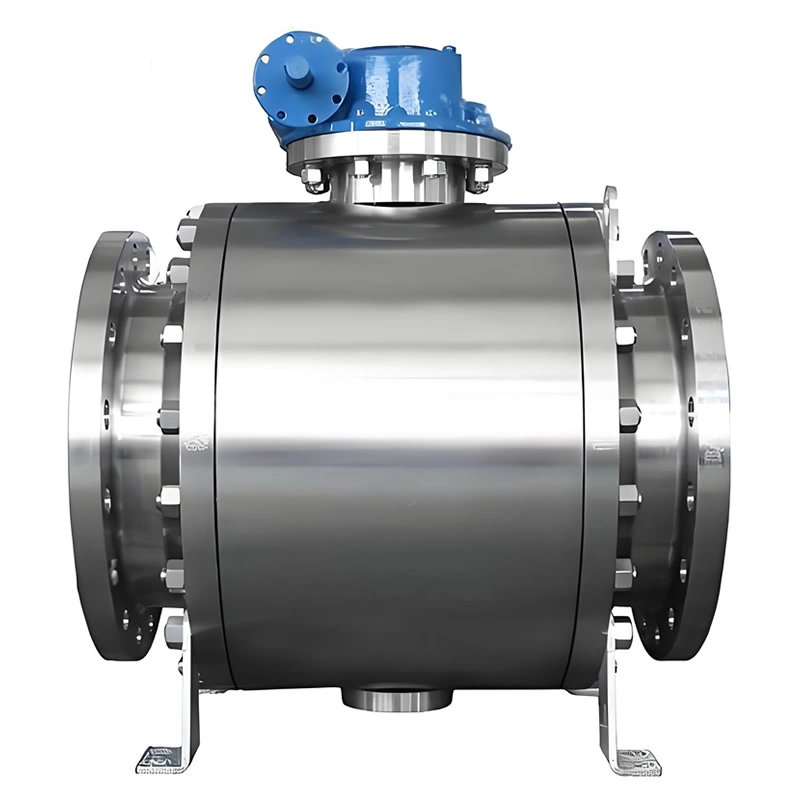
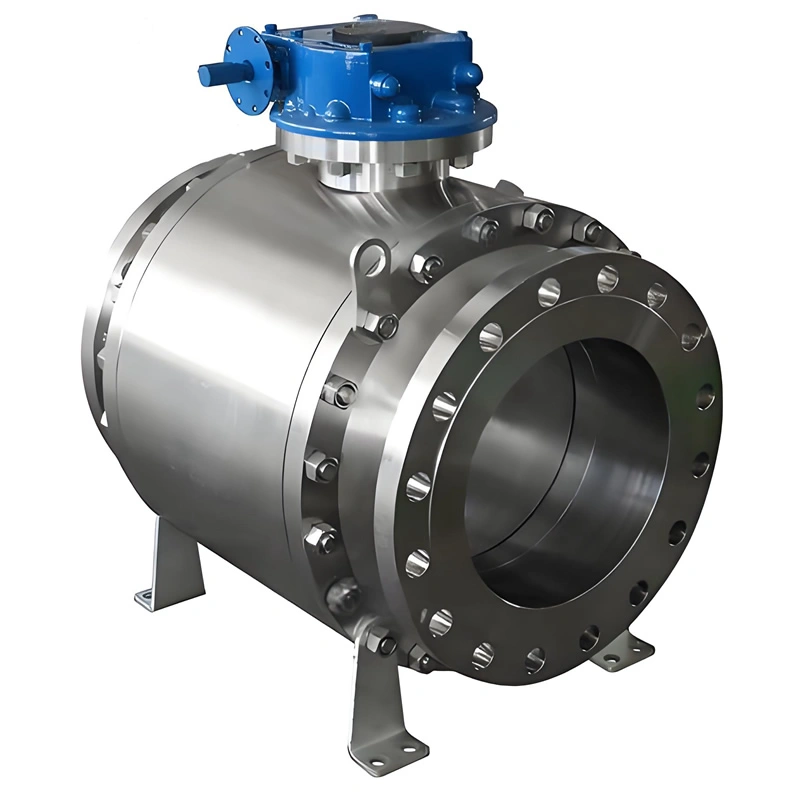
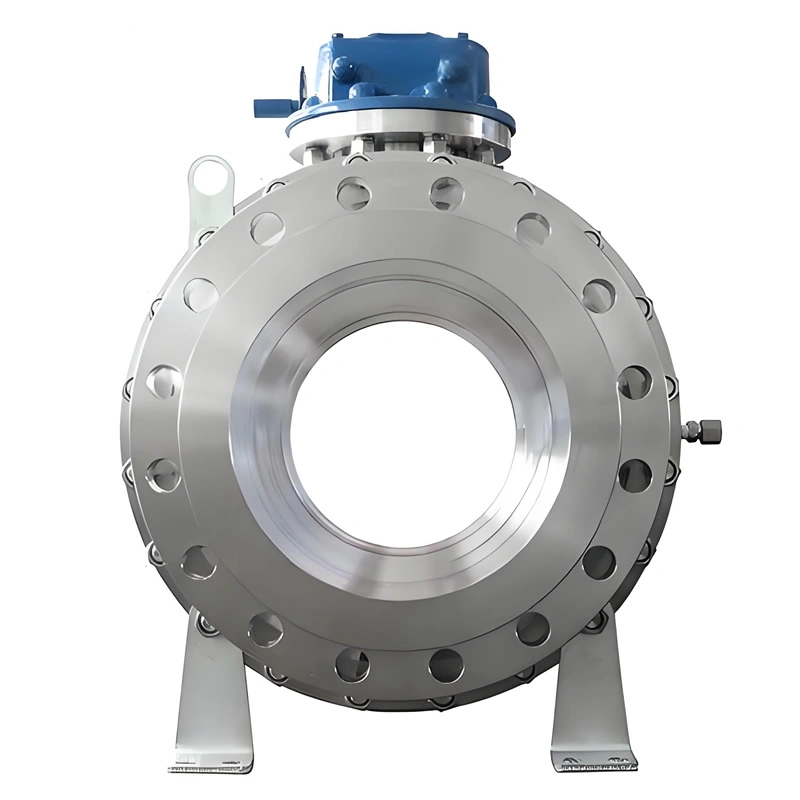
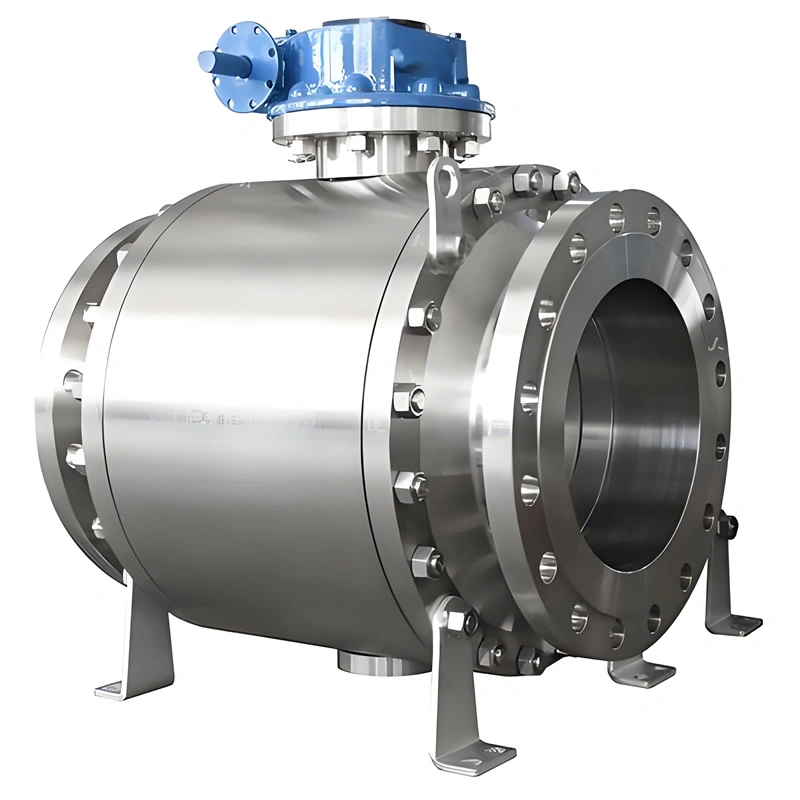
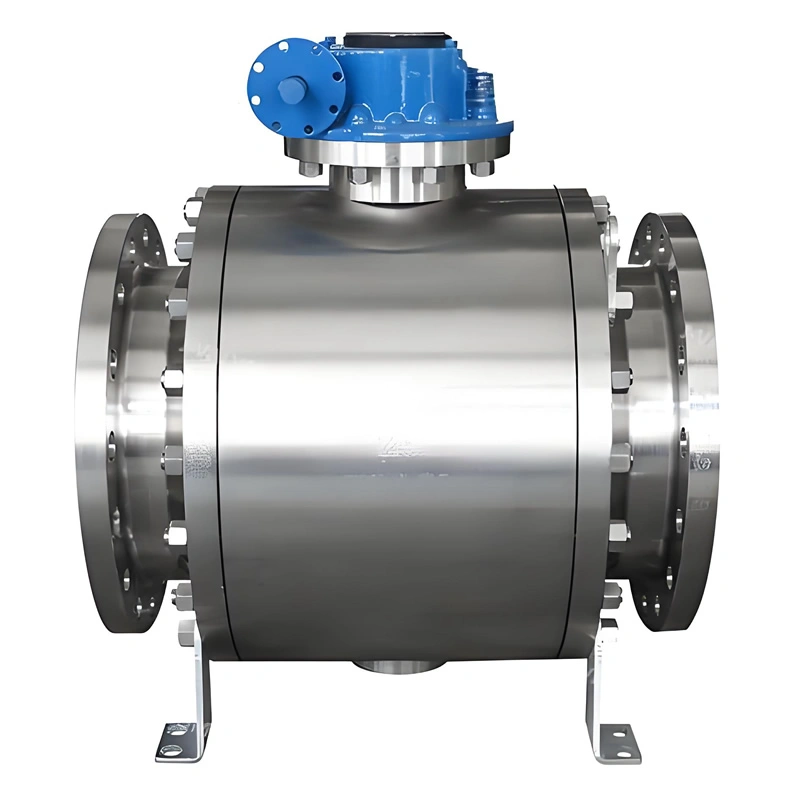
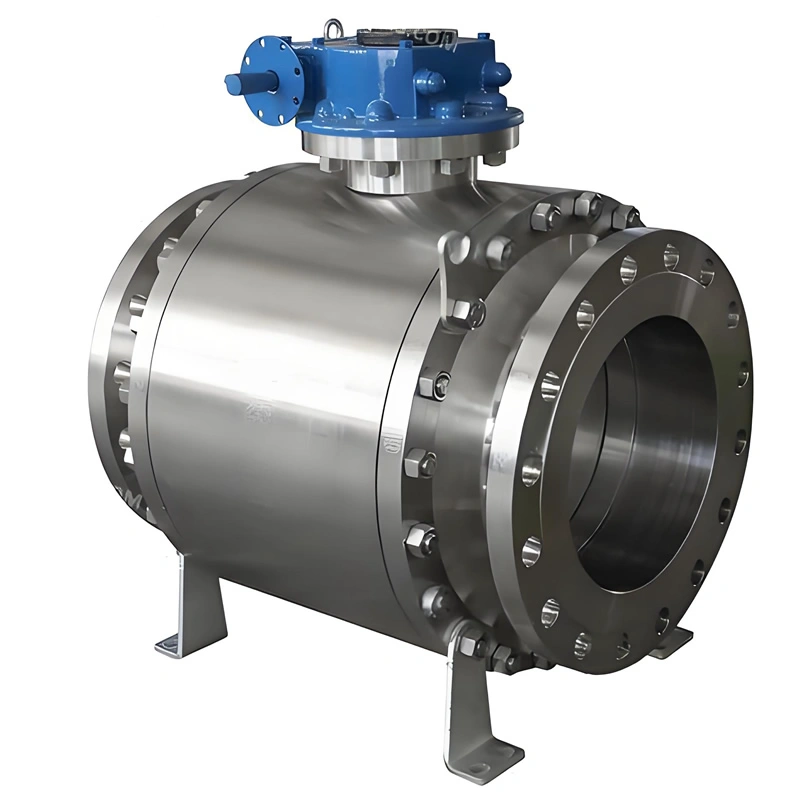
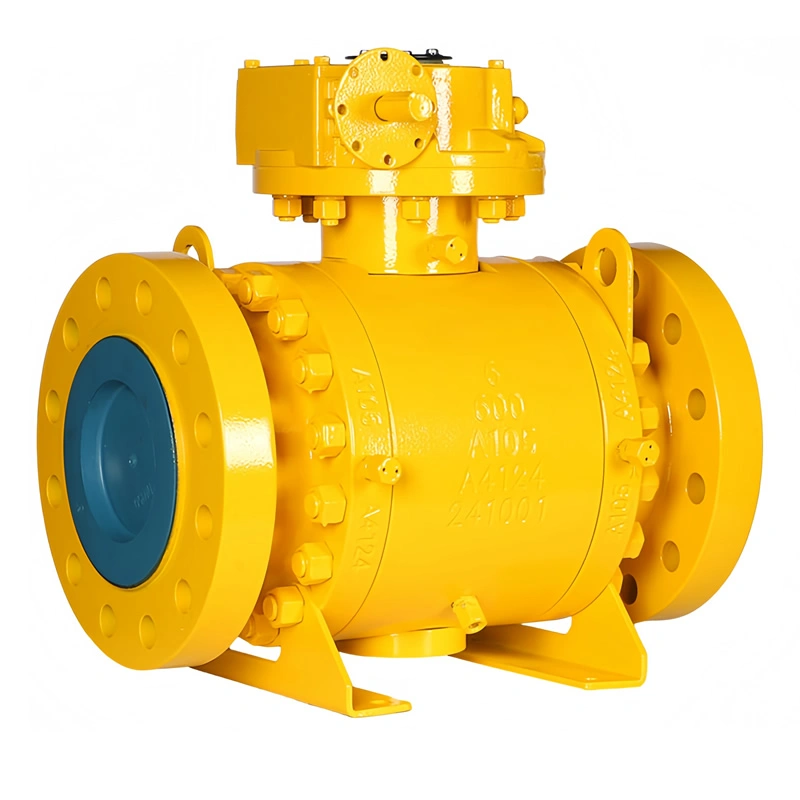
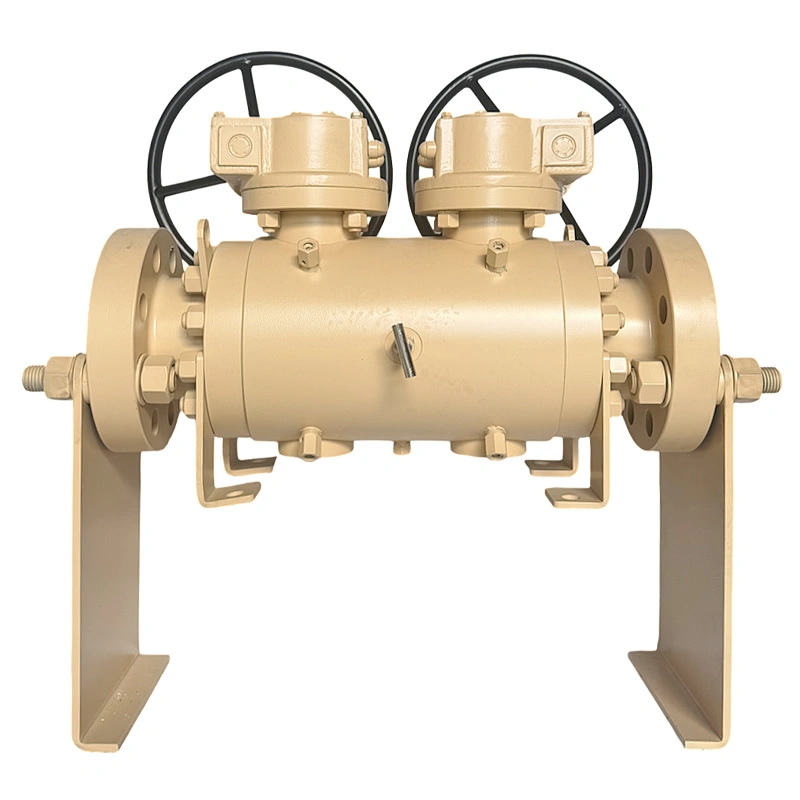
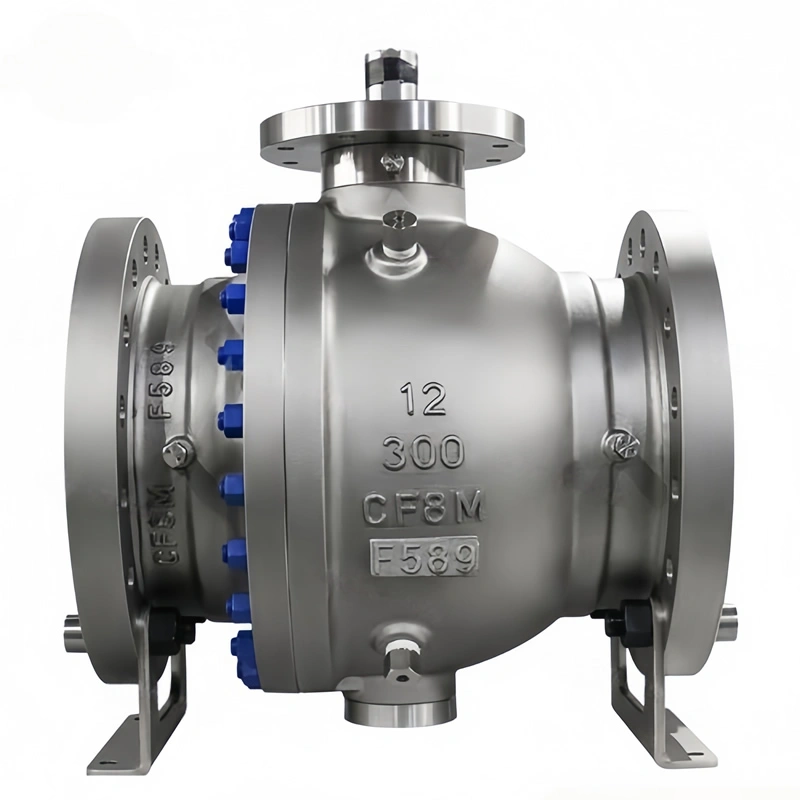
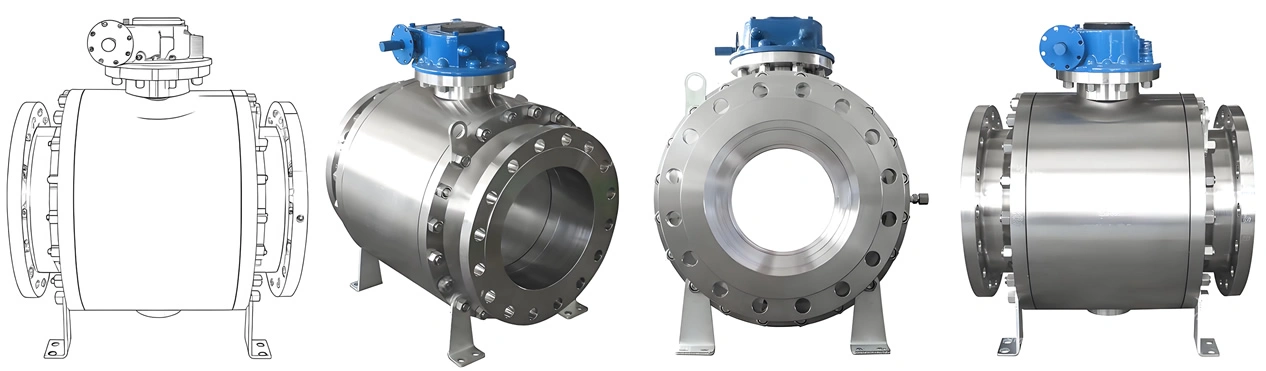
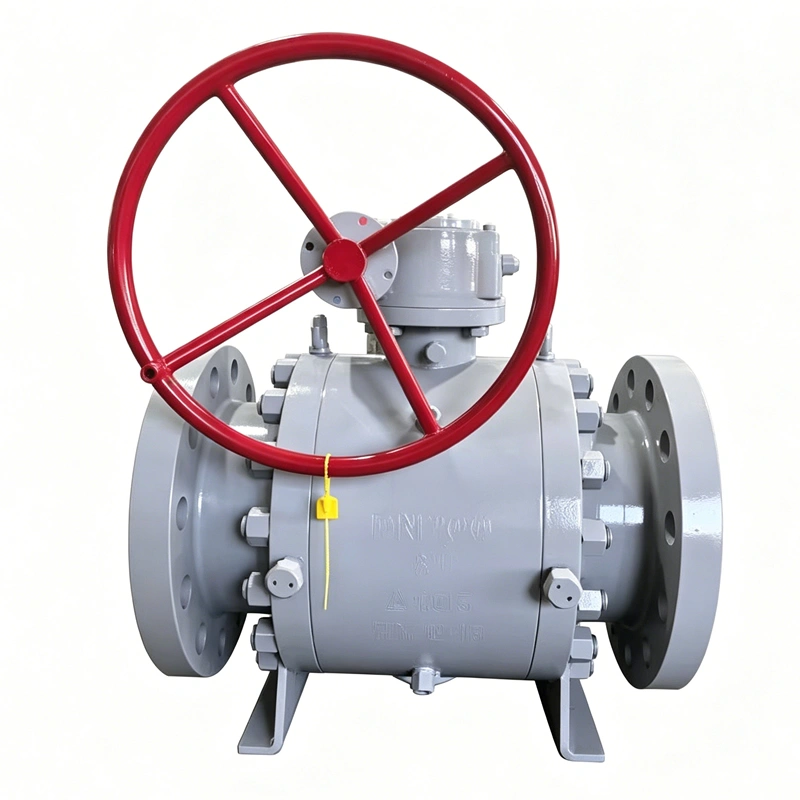
Die dreiteilige Gehäusekonstruktion ist ein entscheidender Vorteil für Industrieunternehmen: Im Gegensatz zu ein- oder zweiteiligen Ventilen, die für interne Wartungsarbeiten aus der Rohrleitung ausgebaut werden müssen, lässt sich das TIANYU 3PC-Ventil durch Abschrauben seiner drei Segmente zerlegen. Dadurch können Techniker Kugel, Sitz und Spindel erreichen, ohne angrenzende Rohrleitungen trennen zu müssen – was die Wartungsstillstandszeiten in kritischen Prozessen (z. B. Zuleitungen petrochemischer Reaktoren, wo ungeplante Stillstände Kosten von über 10 US-Dollar pro Stunde verursachen) um bis zu 70 % reduziert.
Die verschraubten Segmente ermöglichen zudem den einfachen Austausch verschlissener Komponenten (z. B. Dichtungen, Kugeln), ohne dass das gesamte Ventil ausgetauscht werden muss. Dies senkt die langfristigen Wartungskosten. Bei beengten Platzverhältnissen (z. B. auf Offshore-Plattformen) entfällt durch diese Konstruktion der Einsatz von schwerem Hebezeug zum Ausbau von Ventilen mit großem Durchmesser.
Die Zapfenlagerung (mit feststehender Kugel) behebt eine wesentliche Einschränkung von Kugelventilen mit schwimmender Kugel: In Hochdrucksystemen (Klasse 300+) übertragen schwimmende Kugeln die Druckkräfte auf die Ventilsitze, was das Betätigungsdrehmoment erhöht und den Verschleiß der Ventilsitze beschleunigt. Die Zapfenlagerung von TIANYU stützt die Kugel über obere und untere Wellen und leitet die Druckkräfte auf robuste Lager anstatt auf die Dichtungen.
Diese Konstruktion reduziert das Betätigungsdrehmoment im Vergleich zu Schwimmkugelventilen um 40–50 % und ermöglicht so eine einfachere manuelle Bedienung oder kleinere (kostengünstigere) Stellantriebe für automatisierte Modelle. In Anwendungen der Klasse 600 DN300 (z. B. Offshore-Ölbohrköpfe) gewährleistet sie eine gleichbleibende Dichtheit über mehr als 10,000 Zyklen – die doppelte Lebensdauer vergleichbarer Schwimmkugelventile.
In Branchen, die mit brennbaren Medien (Öl, Gas, Chemikalien) arbeiten, ist Brandschutz unerlässlich. Das Brandschutzsystem des TIANYU-Ventils entspricht der API 607, 7. Ausgabe: Bei einem 30-minütigen Brandtest (Einwirkung von 750 °C) schmilzt die primäre PTFE-Dichtung, die sekundäre Dichtung aus expandiertem Graphit quillt jedoch auf und füllt die Lücken, während der metallische Dichtring eine zusätzliche Barriere bildet. Die Leckage nach dem Test bleibt unterhalb der Grenzwerte der API 607, wodurch das Austreten brennbarer Medien und Folgeexplosionen verhindert werden.
Diese Funktion ist für viele Anwendungen in der Öl- und Gasindustrie sowie in der Petrochemie (z. B. Destillationsleitungen in Raffinerien) obligatorisch und entspricht globalen Sicherheitsbestimmungen (z. B. OSHA in den USA, ATEX in der EU).
Die Werkstoffe SS316/SS304 bieten zwei Vorteile: Korrosionsbeständigkeit und hygienische Verträglichkeit. Der Molybdängehalt von SS316 verhindert Lochfraß durch Chloride (entscheidend für Küsten-/Offshore-Anwendungen oder Meerwasserkühlsysteme), während die porenfreie Oberfläche eine Kontamination der Medien verhindert – wodurch es sich für Lebensmittel- und Pharmaanlagen eignet (entspricht FDA 21 CFR 177.2600).
In einem Test in einer Küstenchemieanlage zeigten Ventile aus Edelstahl 316 nach fünf Jahren Einsatz in Meerwasser keine Korrosion, während Ventile aus Kohlenstoffstahl innerhalb von 18 Monaten ausfielen. Für Anwendungen mit hohen Reinheitsanforderungen (z. B. die Herstellung pharmazeutischer Wirkstoffe) verhindert die polierte Kugel/Spindel aus Edelstahl 316 Toträume, in denen sich Bakterien oder Verunreinigungen ansammeln könnten.
Die Qualitätskontrolle beginnt mit einer strengen Prüfung der Rohstoffe:
- EdelstahlprüfungSS316/SS304-Stangenmaterial wird einer Spektralanalyse (RFA) unterzogen, um die chemische Zusammensetzung zu bestätigen (z. B. 16–18 % Cr, 2–3 % Mo für SS316), und einer Ultraschallprüfung (UT) zur Erkennung innerer Defekte (Porosität, Risse). Für jede Charge werden Materialprüfberichte (MTRs) erstellt.
- DichtungsmaterialprüfungVerstärktes PTFE wird auf Härte (Shore D 55–65) und thermische Stabilität geprüft; expandiertes Graphit wird auf Expansionsrate (≥200 % bei 750 °C) bewertet, um die Einhaltung von API 607 sicherzustellen.
- Validierung von Verbindungselementen: Schrauben nach ASTM A193 B8M werden einer Zugfestigkeitsprüfung (≥550 MPa) unterzogen, um die Belastbarkeit zu bestätigen.
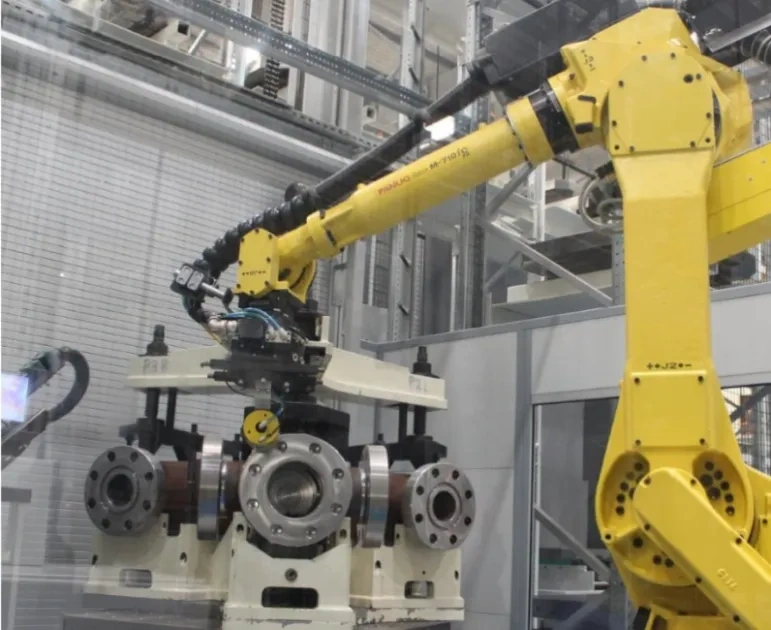
- 3PC-KarosseriebearbeitungEin Stangenmaterial aus Edelstahl SS316/SS304 wird in drei Segmente (zwei Endkappen, ein Mittelteil) geschnitten und auf 5-Achs-CNC-Bearbeitungszentren bearbeitet. Die Flanschflächen werden präzisionsbearbeitet und entsprechen der Ebenheitsnorm ASME B16.5 (≤ 0.05 mm/m) sowie der Oberflächengüte Ra ≤ 3.2 μm für einen optimalen Dichtungssitz. Die Zapfenlagerbohrungen des Mittelteils werden auf eine Toleranz von ± 0.02 mm gehont, um die Kugelausrichtung zu gewährleisten.
- Kugel- und ZapfenbearbeitungDie SS316-Kugel wird gedreht und anschließend mit einer Kugelschleifmaschine geschliffen, um eine Oberflächenrauheit von Ra ≤ 0.2 μm zu erreichen (entscheidend für eine blasenfreie Abdichtung). Die Zapfen werden integral mit der Kugel bearbeitet, anschließend wärmebehandelt und poliert, um die Lagerreibung zu reduzieren.
- SitzringherstellungDie Sitzringe aus SS316 werden bearbeitet und anschließend mittels Formpressen mit verstärkten PTFE- und expandierten Graphitschichten versehen.
Die Montage erfolgt in einem Reinraum der Klasse 10,000, um Kontaminationen zu vermeiden:
- Zapfen- und KugelmontageDie Kugel (mit integrierten Zapfen) wird in den Mittelkörper eingesetzt, und Lager (PTFE-imprägnierte Bronze) werden in die Zapfenbohrungen gepresst.
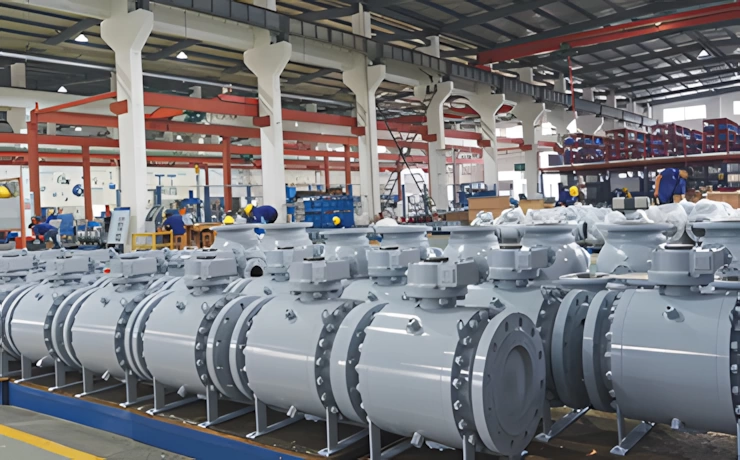
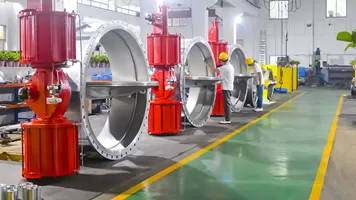
- Dichtungs- und Gehäusebaugruppe: In den Endkappen werden Sitzringe eingesetzt, dann werden die drei Gehäusesegmente mit kontrolliertem Drehmoment (gemäß ASME B18.2.1) verschraubt, um eine gleichmäßige Dichtungskompression zu gewährleisten.
- AntriebsmontageManuelle/Schneckengetriebeantriebe werden über ISO-5211-Flansche befestigt. Die Laserausrichtung gewährleistet die Koaxialität von Spindel und Zapfen (Rundlauf ≤ 0.05 mm). Automatische Antriebe (pneumatisch/elektrisch) sind auf 4–20-mA-Signale kalibriert und mit Endschaltern ausgestattet, die in vollständig geöffneter/geschlossener Position auslösen.
Jedes Ventil durchläuft mehrstufige Tests:
- Hydrostatische Prüfung: Gemäß API 598 – Gehäuseprüfung (1.5× Nenndruck, 30 Minuten) auf Dichtheit des Gehäuses; Sitzprüfung (1.1× Nenndruck, 15 Minuten) auf Leckdichtheit (≤1 Blase/Minute für Klasse VI).
- Brandprüfung: Stichproben werden einer Prüfung nach API 607 unterzogen (30-minütige Exposition bei 750℃ + Leckageprüfung nach dem Brand).
- Betriebsprüfung: 100 Öffnungs- und Schließzyklen zur Überprüfung der Drehmomentkonstanz und der Betätigungsgeschwindigkeit (3–5 Sekunden bei pneumatischen Modellen).
- Zerstörungsfreie Prüfung (ZfP): Eindringprüfung (PT) für Flanschschweißnähte; Magnetpulverprüfung (MPI) für Zapfen.
| Druckscheiben |
150LB |
300LB |
600LB |
900LB |
1500LB |
2500LB |
|
| Festigkeitsprüfung |
3.0 |
7.5 |
15.4 |
23.0 |
37.5 |
63.0 |
Mpa |
| Dichtungsprüfung |
2.2 |
5.5 |
11.2 |
16.9 |
27.5 |
46.2 |
| Luftprüfung |
0.6 |
0.6 |
0.6 |
0.6 |
0.6 |
0.6 |
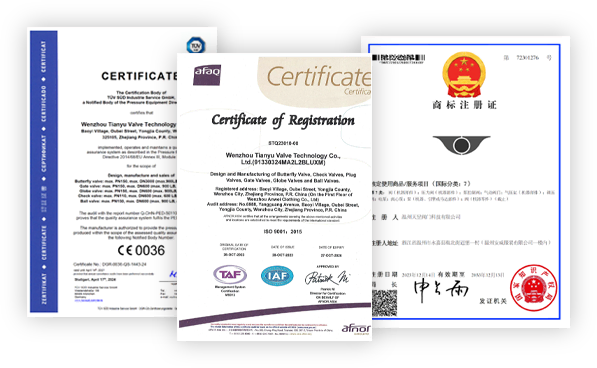
Nach der Prüfung erhält jedes Ventil eine eindeutige Seriennummer, und die Dokumentation (Werkstattprotokolle, Prüfberichte, Zertifizierungen) wird dem Gerät beigefügt.