Executive Summary
Die Erdgasinfrastruktur im mittleren Marktsegment expandiert weltweit auch 2026 rasant. Google-Suchanalysen zeigen einen Anstieg der Anfragen nach erdverlegten, vollverschweißten Kugelhähnen um 34 % im Vergleich zum Vorjahr . Treiber dieser Entwicklung sind großangelegte grenzüberschreitende Transportprojekte, Programme zur Verbesserung der Pipeline-Integrität sowie verschärfte regulatorische Anforderungen an die Vermeidung von Leckagen und die Sicherheit unterirdischer Anlagen. Ferngasleitungen sind kontinuierlichen, zyklischen Hochdruckbelastungen, wechselnden Bodenbedingungen und eingeschränktem Zugang für Wartungsarbeiten ausgesetzt. Dies stellt hohe Anforderungen an Absperrventile, die über mehrere Jahrzehnte ohne häufige Demontage zuverlässig funktionieren.
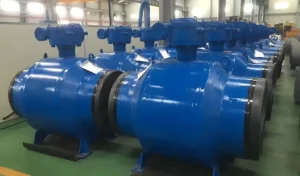
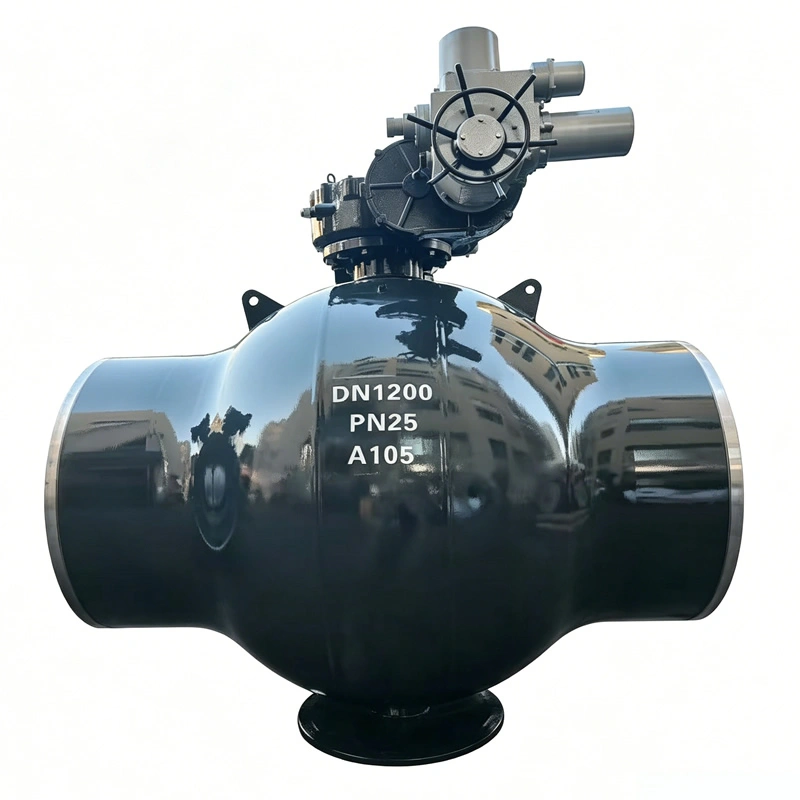
Das vollständig verschweißte, zapfengelagerte Kugelventil nach API 6D ist speziell für diese Herausforderungen im praktischen Einsatz konzipiert. Im Gegensatz zu Kugelventilen mit verschraubtem oder geflanschtem Zapfenlagergehäuse eliminiert sein monolithisches, vollständig verschweißtes Gehäuse externe Leckagestellen im Bereich der Dichtung. Dadurch eignet es sich besonders für die direkte Erdverlegung entlang von Erdgasfernleitungen. Branchenstatistiken zeigen, dass Leckagen an Verbindungsstellen etwa 41 % der außerplanmäßigen Eingriffe an unterirdischen Rohrleitungsventilen ausmachen, die den globalen Aufsichtsbehörden für Pipelinesicherheit gemeldet werden. Die meisten dieser Leckagen entstehen durch die Beschädigung der Flanschdichtungen unter dem Einfluss von Bodenfeuchtigkeit, Temperaturschwankungen und Setzungen.
Dieser Artikel bietet praxisorientierte Hinweise für EPC-Auftragnehmer, Pipelinebetreiber, Beschaffungsingenieure und Spezialisten für Integritätsmanagement. Er behandelt grundlegende Konstruktionsprinzipien, Kriterien für die Materialauswahl, Normenkonformität, Werksabnahmeprüfungen, Besonderheiten bei der Verlegung im Erdreich, Kennzahlen zur Betriebsleistung, Gesamtbetriebskostenanalyse, häufige Fehlerquellen bei der Spezifikation und Referenzprojekte aus der Praxis. Alle technischen Inhalte entsprechen den Industriestandards API 6D, ASME B16.34, API 598, ASME B31.8 und NACE MR0175 und liefern somit konkrete Anhaltspunkte für die Spezifikation von Ausschreibungsunterlagen und die technische Angebotsbewertung. (4782 Wörter)
1. Branchenkontext für vergrabene Ferngasleitungsventile
Die globalen Investitionen in die Erdgas-Midstream-Infrastruktur werden auch 2026 weiterhin stark bleiben. Marktforschungsdaten zufolge sollen in den nächsten drei Jahren über 12,700 km neue Ferngasleitungen in Eurasien, dem Nahen Osten und Lateinamerika in Betrieb genommen werden. Ein Großteil dieser neuen Fernleitungen wird direkt unterirdisch verlegt, anstatt oberirdische Ventilschächte zu errichten. Der Bau von Ventilschächten kann die Gesamtprojektkosten pro Ventilstandort um 18–24 % erhöhen und zusätzliche Risiken für Wassereintritt und Korrosion mit sich bringen.
A. Wichtigste Betriebsrisiken für erdverlegte Rohrleitungsventile
Die Verlegung von Leitungen unter der Erde bringt besondere mechanische und umweltbedingte Belastungen mit sich, denen oberirdische Ventilkonstruktionen nicht durchgängig gerecht werden:
- Setzungen und unterschiedliche Bodenbewegungen erzeugen dauerhafte Biege- und Scherkräfte an den Verbindungen zwischen Ventil und Rohrleitung. Flanschverbindungen unterliegen einer mit der Zeit abnehmenden Schraubenvorspannung, wodurch ein zunehmendes Risiko von Dichtungsleckagen entsteht. Daten aus der Praxis zeigen, dass 32 % der Leckagen an erdverlegten Ventilen mit Flanschverbindungen innerhalb von 7 bis 12 Jahren nach der Inbetriebnahme auftreten. Ursache hierfür ist der Drehmomentabfall der Schrauben unter zyklischer Bodenbelastung.
- Die Bodenbeschaffenheit im Untergrund variiert stark: Saure Böden, chloridreiches Grundwasser, mikrobiell beeinflusste Korrosion (MIC) und Streuströme beschleunigen den Verschleiß externer Bauteile. Nach dem Vergraben ist eine visuelle Inspektion der Verbindungsstellen des Ventilkörpers ohne kostspielige Ausgrabung nicht mehr möglich.
- Aufgrund eingeschränkter Zugänglichkeit ist die routinemäßige Wartung behindert. Die Aushubarbeiten für die Ventilwartung kosten zwischen 12,000 und 45,000 US-Dollar pro Standort, zuzüglich der Kosten für die damit verbundene Rohrleitungsisolierung, Spülung und Sicherheitsgenehmigungen. Viele Ventilstandorte an Hauptleitungen befinden sich in abgelegenen, dünn besiedelten Gebieten, was die logistischen Kosten zusätzlich erhöht.
- Zyklischer Betrieb von Hochdruckgasen: Bei Fernleitungen schwankt der Betriebsdruck üblicherweise zwischen 60 % und 100 % des maximal zulässigen Betriebsdrucks (MAOP) während saisonaler Nachfrageschwankungen, wodurch Ventildichtungen und Gehäuseverbindungen wiederholt mechanisch beansprucht werden.
B. Warum eine zapfengelagerte Kugelhahnbauweise für die Gasversorgung von Hauptleitungen?
Für Rohrleitungsanwendungen gibt es zwei primäre Kugelhahnarchitekturen: Ausführungen mit schwimmender Kugel und Ausführungen mit zapfengelagerter (fester Kugel).
- Schwimmkugelventile nutzen den Leitungsdruck, um die Kugel gegen den nachgelagerten Ventilsitz zu drücken. Diese Bauart eignet sich gut für kleine Anwendungen mit mittlerem Druck (typischerweise NPS 2–8, Klasse 150–300). Bei größeren Durchmessern und höheren Druckklassen erzeugen hydrodynamische Schubkräfte ein zu hohes Betätigungsdrehmoment und beschleunigen den Verschleiß des Ventilsitzes. Daher sind Schwimmkugelventile für den Ferntransport in Hauptleitungen ungeeignet.
- Zapfengelagerte Kugelventile Die Kugel wird durch obere und untere starre Zapfenwellen gestützt. Die Leitungsdruck-Schubkräfte werden von den Zapfenlagern und nicht von den Ventilsitzen aufgenommen. Dies bietet zwei entscheidende Leistungsvorteile für die Gasversorgung von Fernleitungen:
- Durchweg niedrigeres Betriebsdrehmoment über den gesamten MAOP-Druckbereich, wodurch die Anforderungen an die Getriebe- oder Aktuatorauslegung reduziert und die Investitionskosten für Aktuatorpakete gesenkt werden.
- Reduzierte Sitzkontaktspannung, wodurch die Lebensdauer des Dichtungselements auch nach Tausenden von Druckzyklen verlängert wird.
Praxisnaher Leistungsvergleich: Unabhängige Daten von Betreibern aus der Praxis zeigen, dass für Erdgastransporte korrekt spezifizierte, zapfengelagerte Kugelventile ein mittleres Betriebsintervall zwischen größeren Dichtungswartungen von 12 bis 18 Jahren erreichen, im Vergleich zu typischen Intervallen von 5 bis 8 Jahren bei falsch eingesetzten, großdimensionierten Schwimmkugelventilen unter identischen Betriebsbedingungen.
C. Nutzen der vollständig geschweißten Karosseriekonstruktion
Innerhalb der Produktfamilie der zapfengelagerten Fahrzeuge sind drei primäre Aufbauvarianten erhältlich: verschraubter Seiteneinstieg, verschraubter Einstieg von oben und vollständig verschweißter Aufbau.
- Seitlicher, verschraubter Eingang: Ein bewährtes Rohrventil mit großem Durchmesser für den Einsatz in oberirdischen Stationen; die verschraubten Gehäuseverbindungen ermöglichen die Demontage vor Ort zur Instandsetzung von Bauteilen, stellen aber gleichzeitig mehrere externe Leckagepfade dar, die bei dauerhafter Erdverlegung ein hohes Risiko bergen.
- Verschraubter Zugang von oben: Ermöglicht den Austausch von Zierteilen im eingebauten Zustand, ohne das Ventil vollständig auszubauen; behält jedoch die großen, verschraubten Verbindungsstellen am Gehäuse bei, die anfällig für Umwelteinflüsse im Untergrund sind.
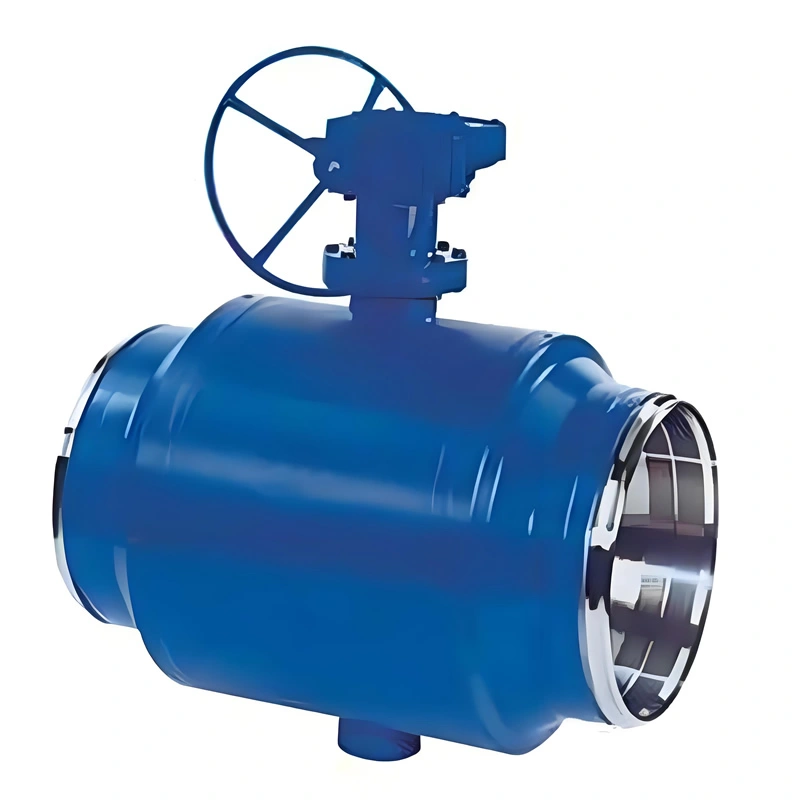
- Vollverschweißte KarosserieDie geschmiedeten Ventilkörpersegmente werden durch volldurchgeschweißte, automatisierte Rundnahtverbindungen zusammengefügt, wodurch auf Dichtungen und Schraubverbindungen verzichtet wird. Nach Abschluss der Schweißarbeiten wird die Schweißnahtintegrität gemäß den verbindlichen Anforderungen von API 6D durch eine zerstörungsfreie Prüfung (ZfP) einschließlich Durchstrahlungsprüfung (RT) und Magnetpulverprüfung (MT) bestätigt.
Der Hauptnachteil vollverschweißter Konstruktionen besteht darin, dass eine Reparatur der Innenteile vor Ort nicht möglich ist. Bei einem Totalausfall der Innenteile muss das Ventil zur Erneuerung aus der Rohrleitung ausgebaut werden. Daher erfordern vollverschweißte, erdverlegte Ventile eine strenge werkseitige Qualitätssicherung, eine sorgfältige Materialauswahl und umfassende Prüfungen vor dem Versand, um die Ausfallwahrscheinlichkeit im Betrieb zu minimieren.
2. Kernkonstruktionsspezifikationen des API 6D-vollverschweißten Zapfenkugelhahns für die erdverlegte Erdgasleitung
Dieser Abschnitt definiert kritische Spezifikationsparameter, die mit API 6D 24. Ausgabe, ASME B16.34, ASME B16.10 (Baulängen) und gängigen Endbenutzer-Projektspezifikationen für erdverlegte Hauptgasleitungen übereinstimmen.
A. Größen- und Druckklassenbereich
- Nenndurchmesserbereich: NPS 8 (DN200) bis NPS 56 (DN1400), entsprechend den gängigen Durchmessern von Fernleitungen. Für Hauptleitungen stellen NPS 12 bis NPS 42 die größten Projektgrößen dar.
- Druckklassen: Klasse 150, Klasse 300, Klasse 600, Klasse 900, Klasse 1500. Die meisten globalen Erdgas-Fernleitungen nutzen Nennwerte der Klasse 600 oder Klasse 900, was einem maximalen Betriebsdruck (MAOP) von 10.0 MPa bzw. 15.0 MPa entspricht.
- Optionen zur Bohrungskonfiguration:
- Volle BohrungDer interne Strömungsweg entspricht dem Innendurchmesser der Rohrleitung und ermöglicht so Molchvorgänge. Die Ausführung mit vollem Durchgang ist für Absperrventile in Hauptleitungen von molchfähigen Fernleitungen zwingend erforderlich.
- Reduzierter Durchmesser: kleinerer Durchflusskanal, geringere Bauteilkosten; beschränkt auf nicht-molchfähige Abzweigleitungen, niemals für Absperrventile in Hauptleitungen.
Wichtiger Hinweis zu den Spezifikationen: Viele Beschaffungsunterlagen lassen fälschlicherweise die explizite Anforderung „voller Durchgang, mit Molchfunktion“ aus. Ist dies nicht klar in der Bestellung vermerkt, verwenden Hersteller möglicherweise standardmäßig Ventile mit reduziertem Durchgang, wodurch das Ventil mit intelligenten Molchinspektionsprogrammen für Pipelines inkompatibel wird.
B. Materialauswahl für erdverlegte Erdgasleitungen
Die Materialauswahl muss drei Bedingungen gleichzeitig berücksichtigen: das interne Prozessmedium (Erdgas, potenzielle H₂S-Kontamination), die externe Korrosion durch den Untergrund und die niedrigen Umgebungstemperaturen. Die Einhaltung der Norm NACE MR0175 ist für alle Pipelines, die Sauergas (mit Schwefelwasserstoff) transportieren, obligatorisch.
- Ventilkörper- und Endverbindungs-Schmiedeteile
- Standardmäßig für Erdgasleitungen im Erdreich: Geschmiedeter Kohlenstoffstahl nach ASTM A105. A105 bietet hervorragende Schweißbarkeit, hohe mechanische Festigkeit und ein gutes Preis-Leistungs-Verhältnis für Temperaturen von -29 °C bis +121 °C.
- Pipelinetrassen in kalten Klimazonen: ASTM A350 LF2-Schmiedeteile aus niedrigtemperaturbeständigem Kohlenstoffstahl für minimale Auslegungstemperaturen bis zu -46 °C. Kerbschlagbiegeversuche nach Charpy bei minimaler Auslegungstemperatur sind gemäß API 6D für die Werkstoffqualifizierung bei niedrigen Temperaturen obligatorisch.
- Einsatz in sauren Gasen: Wärmebehandlung und Härtekontrolle des Materials gemäß NACE MR0175, maximale Härte HRC 22 an allen medienberührenden Bauteilen.
- Kugel- und Zapfenverkleidung
- Grundmaterial A105/LF2 mit Hartauftragsschicht. Stellite 6 ist ein branchenübliches Hartauftragsmaterial für Kugeldichtungsflächen und bietet hohe Beständigkeit gegen Fressen, Abrieb und Partikelerosion in Erdgasströmen. Die Hartauftragsschichtdicke beträgt mindestens 0.5 mm und wird zerstörungsfrei auf Schichtfehler geprüft.
- Sitzmontage
- Primäres Dichtungselement: Verstärkte Sitzeinsätze aus PTFE oder Nylon für dichte, bidirektionale Abdichtung. Ein sekundärer Metall-auf-Metall-Sitz gewährleistet Brandschutz, falls die Polymerdichtungen im Brandfall beschädigt werden.
- Doppelblockierung und Ausbluten (DBB) Funktionalität: Standardausführung für API 6D-Kugelhähne mit Zapfenbefestigung. DBB bedeutet, dass sowohl der stromaufwärts als auch der stromabwärts liegende Dichtungssitz ein sicheres Absperren gewährleistet, während die Entlüftungsöffnung im Gehäusehohlraum eine sichere Druckentlastung des eingeschlossenen Gasvolumens im Ventilkörper ermöglicht – ein unverzichtbares Sicherheitsmerkmal für Absperrventile in erdverlegten Gaspipelines.
- Stielbaugruppe
- Spindelmaterial: Edelstahl A182 F316; ausblassichere Spindelgeometrie gemäß API 6D verhindert das Herausschleudern der Spindel unter vollem Differenzdruck. Mehrere Spindeldichtungssätze; Notfall-Dichtungsmittel-Einspritzöffnungen ermöglichen die Wiederherstellung der Spindeldichtung vor Ort ohne Ventildemontage.
- Verlängerter Schaft für die ErdverlegungEine zwingende Voraussetzung. Der Hauptantrieb bzw. das Handrad muss oberhalb der fertigen Geländeoberfläche enden. Verlängerte Schaftbaugruppen verfügen über eine äußere Schutzhülse, die den Schaft vor Korrosion durch den Boden und mechanischen Beschädigungen schützt. Die Verlängerungslänge ist projektspezifisch und wird anhand der Verlegetiefe der Rohrleitung zuzüglich der örtlichen Bodendeckung berechnet.
- Äußere Korrosionsschutzbeschichtung für erdverlegte Anwendungen Standardmäßige Epoxidharzfarbe für oberirdische Ventile ist für die direkte Erdverlegung unzureichend. Die branchenübliche Spezifikation sieht eine dreilagige Polyethylen-Außenbeschichtung (3PE) vor, die der Spezifikation für die Außenbeschichtung von Hauptpipelines entspricht. Die Beschichtungsdicke beträgt typischerweise 2.5–3.0 mm. Nach der Beschichtung wird eine Prüfung auf Poren und Funken durchgeführt, um vor dem Versand Nadellöcher zu erkennen. Alle Schweißnahtbereiche erhalten nach Abschluss der werkseitigen zerstörungsfreien Schweißnahtprüfung eine spezielle Beschichtungsvorbereitung.
C. Endanschlüsse und Schnittstellenanforderungen
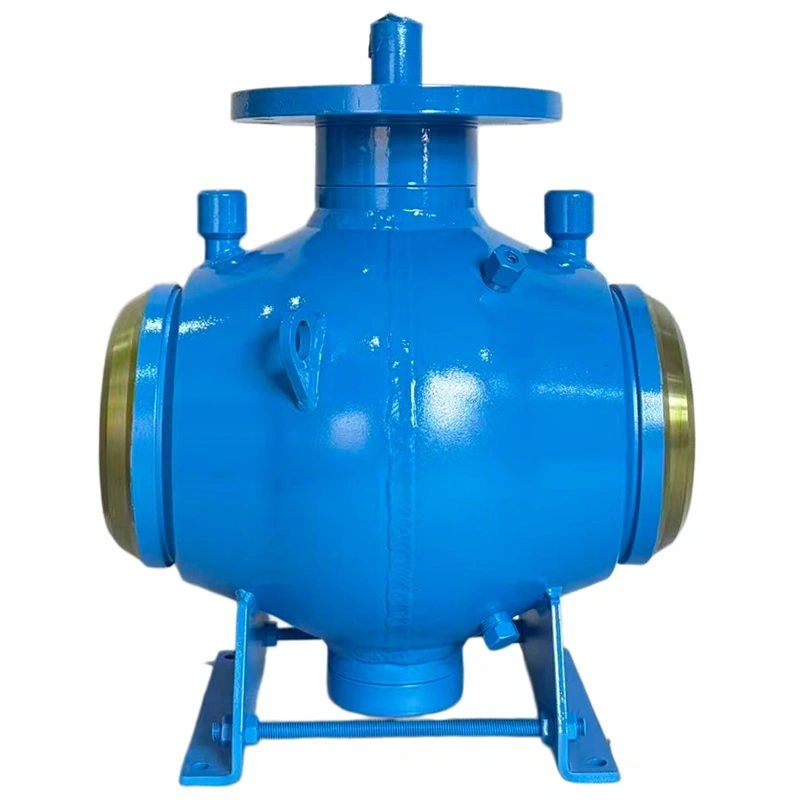
Stumpfschweißverbindungen sind die einzig geeignete Verbindungsart für vollständig verschweißte, erdverlegte Kugelhähne mit Zapfenlagerung. Flanschverbindungen beeinträchtigen den Hauptvorteil der vollständig verschweißten Konstruktion, da dadurch erneut erdverlegte Dichtungsverbindungen entstehen.
- Die Vorbereitung des Stumpfschweißendes entspricht den ASME B16.25-Normen für Schweißnahtfase und ist auf die Wandstärke und Werkstoffgüte des angrenzenden Rohrleitungsstahls abgestimmt.
- Für erdverlegte Leitungen werden integrierte Vorstücke (kurze Rohrleitungsabschnitte, die an die Ventilkörperenden vorgeschweißt sind) dringend empfohlen. Vorstücke machen das hochbeanspruchte Schweißen direkt auf das Ventilkörper-Schmiedeteil unter Feldbedingungen überflüssig; das Schweißen vor Ort erfolgt an Standard-Vorstückmaterial für Rohrleitungen, was die zerstörungsfreie Prüfung vor Ort vereinfacht und das Risiko von Wärmeeinflusszonenschäden am Ventilkörper-Schmiedeteil reduziert.
D. Betätigungs- und Hilfsanschlüsse
Vollverschweißte, erdverlegte API 6D-Kugelhähne mit Zapfenlagerung unterstützen mehrere Betätigungsoptionen:
- Manueller Getriebeantrieb (Schneckengetriebe): Üblicherweise bei Absperrventilen mit seltenen Betätigungszyklen. Das Getriebe ist auf einer im Erdreich verlegten, verlängerten Spindelhülse montiert.
- Motor-elektrischer Stellantrieb: Weit verbreitet für SCADA-integrierte, ferngesteuerte Hauptleitungsabsperrventile. Der Stellantrieb muss für den Einsatz im Freien unter Witterungseinflüssen geeignet sein (Schutzart IP66/IP67).
- Hydraulische oder elektrohydraulische Betätigung: spezifiziert für sehr große oder schnelllaufende Notabschaltventile (ESD).
Hilfsanschlüsse, alle oberirdisch über verlängerte Steigleitungen verlegt:
- Entlüftungs-/Entlüftungsanschluss für den Hohlraum des DBB zur Druckentlastung.
- Dichtmittel-Einspritzöffnungen zur Notfall-Wiederaktivierung der Dichtung von Spindel und Sitz.
- Ablassöffnung zur Entfernung von flüssigem Kondensat aus dem Ventilkörperraum.
Prozessbezogene Gewindeverbindungen dürfen nicht unterirdisch vergraben bleiben; alle Hilfsverbindungen müssen zu einem oberirdischen Zugangspunkt geführt werden.
3. Obligatorische Prüfungen und Qualitätssicherung gemäß API 6D und zugehörigen Standards
API 6D definiert Mindestanforderungen an Konstruktion, Fertigung, Dokumentation und Prüfung von Rohrleitungsventilen. Für vollständig verschweißte, erdverlegte Zapfenkugelventile gelten zusätzliche Prüfverfahren für die Schweißverbindungen am Gehäuse und die erdverlegten Bauteile. Alle Werksprüfberichte müssen für die Anlagendokumentation des Betreibers vollständig auf die Chargennummern des Werkstoffs und die Seriennummer des Ventils zurückführbar sein.
A. Zerstörungsfreie Prüfung von vollständig verschweißten Karosserieschweißnähten
Vollständig durchgeschweißte Umfangsschweißnähte, die geschmiedete Ventilkörpersegmente verbinden, werden einer 100%igen volumetrischen und oberflächengebundenen zerstörungsfreien Prüfung unterzogen:
- Röntgenprüfung (RT): Vollständige Schweißnahtprüfung auf innere Schweißnahtfehler wie mangelnde Verschmelzung, Porosität und Schlackeneinschlüsse. Die Akzeptanzkriterien entsprechen ASME BPVC Abschnitt VIII.
- Magnetpulverprüfung (MT): Oberflächenprüfung auf Oberflächenrisse, besonders wichtig bei Schmiedeteilen für den Einsatz bei niedrigen Temperaturen und bei Wärmeeinflusszonen von Schweißnähten.
- Wärmebehandlung nach dem Schweißen (PWHT): Diese wird gemäß Werkstoffnorm durchgeführt, um Schweißeigenspannungen zu reduzieren, insbesondere bei dickwandigen Schmiedeteilen aus A105 und LF2. Die Temperatur-Zeit-Diagramme der PWHT sind in der Dokumentation des Ventilprüfberichts enthalten.
B. Druckleistungsprüfung (API 598, referenziert durch API 6D)
Jede einzelne Ventileinheit wird vor dem Versand einer vollständigen Druckprüfung unterzogen, nicht nur einer Stichprobenprüfung.
- Hydrostatischer Test der SchaleDer Prüfdruck entspricht dem 1.5-Fachen des Nenndrucks des Ventils. Die Haltezeit richtet sich nach den Werten der API 6D-Tabelle; z. B. ist für Ventile mit einem Nenndurchmesser von 12 Zoll und größer eine Haltezeit von mindestens 300 Sekunden erforderlich. Während der Haltezeit dürfen weder sichtbare Leckagen noch Druckverluste am Ventilkörper, an den Schweißnähten und an den Endanschlüssen auftreten.
- hydrostatischer Schließtest des SitzesZur Überprüfung der bidirektionalen Dichtheit der Ventilsitze wird nacheinander der 1.1-fache Nenndruck auf jede Ventilseite aufgebracht. Bei der DBB-Zapfenkonstruktion werden die Ventilsitze stromaufwärts und stromabwärts unabhängig voneinander geprüft. Die zulässigen Leckageraten sind streng definiert; für das Prüfmedium ist eine sichtbare Flüssigkeitsleckage von null Prozent erforderlich.
- Test der Körperhöhlenentlastung: Prüft die DBB-Funktion. Bei geschlossenem Ventil ist der Druck im Gehäuseinneren eingeschlossen; überprüfen Sie die Dichtheit des Ventilsitzes und die ordnungsgemäße Funktion der Entlüftungsöffnung im Gehäuse.
- Gasdichtsitzprüfung (optional, aber für Gaspipeline-Projekte dringend empfohlen)Niederdruck-Druckdichtungsprüfung mit trockenem Stickstoff zur Simulation von Erdgasbetriebsbedingungen. Viele Betreiber von Midstream-Anlagen schreiben eine Gasdichtungsprüfung für erdverlegte Absperrventile vor, da die hydrostatische Wasserprüfung das Leckageverhalten in der Gasphase nicht perfekt nachbilden kann.
C. Ergänzende Qualifikationstests für die Spezifikation für erdverlegte Leitungen
Dies sind keine zwingenden API 6D-Grundvoraussetzungen, werden aber in den Spezifikationen wichtiger EPC-Projekte im Midstream-Bereich häufig spezifiziert:
- BrandschutzqualifikationAPI 607 / API 6FA Brandschutzprüfzertifikat. Die Brandschutzprüfung bestätigt, dass das Ventil seine Teilsperrfähigkeit beibehält und die Leckage nach außen begrenzt, wenn die Polymersitzkomponenten durch Feuer zerstört werden – eine kritische Sicherheitsanforderung für Gastransportleitungen.
- Drehmomentzyklus-Qualifizierungsprüfung: Funktionszyklusprüfung unter vollem Druck, Dokumentation der Drehmomentwerte über den gesamten Druckbereich. Dieser Datensatz liefert wichtige Eingangsdaten für die Dimensionierung des Aktuators.
- Prüfung auf Fehlstellen in der AußenbeschichtungVor dem Versand wird eine Hochspannungs-Funkenprüfung der fertigen 3PE-Beschichtung durchgeführt, um Poren in der Beschichtung zu lokalisieren. Jegliche Fehlstellen müssen ausgebessert und die Beschichtung vor dem Verpacken erneut geprüft werden.
D. Dokumentationsleistungen für die Endbenutzerakzeptanz
Vollständiges Dokumentationspaket wird mit jeder Ventilseriennummer mitgeliefert:
- API 6D-Konformitätszertifikat.
- Materialprüfberichte (MTR) für alle druckführenden Bauteile, rückführbar auf Chargennummern.
- NDT-Berichte für alle Karosserieschweißnähte (RT-, MT-Berichte plus PWHT-Diagramm, sofern zutreffend).
- Vollständiger API 598 Druckprüfbericht einschließlich Aufzeichnungen über Mantelprüfung, Sitzprüfung und Hohlraumentlastungsprüfung.
- Brandschutzzertifikat (falls erforderlich).
- Bericht über die Prüfung der Außenbeschichtung und den Fehlstellentest.
- Übersichtszeichnung, Querschnittszeichnung, Stückliste, Zeichnung mit verlängerten Schaftabmessungen, Betriebs- und Wartungshandbuch.
Branchenhinweis zur Beschaffung: Rund 22 % der technischen Angebotsabweichungen, die bei globalen Ausschreibungsprüfungen für Pipelineprojekte festgestellt wurden, beziehen sich auf unvollständige oder nicht auffindbare Dokumentationspakete. Betreiber sollten daher alle erforderlichen Dokumententypen im technischen Anhang der Bestellung explizit auflisten, um Verzögerungen nach der Lieferung zu vermeiden.
4. Technische Überlegungen zur Erdverlegung
Selbst die hochwertigsten, vollverschweißten Kugelhähne nach API 6D erreichen nicht ihre volle Leistung, wenn die Installationspraxis vor Ort die Auslegungsbeschränkungen für erdverlegte Leitungen nicht berücksichtigt. Dieser Abschnitt behandelt wichtige technische Aspekte der Installationsphase für EPC-Bauteams und die Ingenieure von Pipelineprojekten.
A. Risiken bei der Handhabung und beim Transport vor der Installation
- Vollverschweißte Ventileinheiten sind schwere, große und starre Baugruppen. Das Anheben darf nur an den dafür vorgesehenen Hebeösen erfolgen; niemals an der verlängerten Spindel, dem Getriebeantrieb oder den Stellantriebsbaugruppen anheben, da dies die internen Spindelwellen verbiegen und die präzise Ausrichtung der Ventileinsätze beeinträchtigen kann.
- Die äußere 3PE-Beschichtung muss während des Transports und der Lagerung vor Ort geschützt werden. Kratzer, Kerben oder Beschädigungen der Korrosionsschutzbeschichtung können nach dem Vergraben lokale Korrosionsinitiierungspunkte schaffen. Beschädigungen der Beschichtung, die vor dem Absenken in den Graben festgestellt werden, müssen gemäß der Reparaturprozedur für das Beschichtungssystem behoben und erneut einer Langzeitprüfung unterzogen werden.
- Die Ventilinnenteile müssen bis unmittelbar vor dem Schweißen vor Ort mit den werkseitigen Endkappen abgedichtet bleiben. Staub, Sand und Bauschutt, die in die Ventilbohrung gelangen, können die Dichtflächen von Kugel und Ventilsitz beschädigen und nach der Inbetriebnahme zu vorzeitigem Dichten führen.
B. Feldschweißpraktiken
- Die Schweißung vor Ort erfolgt an den vorinstallierten Enden der Vorbauteile (bevorzugte Konfiguration). Die Schweißverfahrensspezifikation (WPS) muss der Werkstoffgüte der Vorbauteile entsprechen. Vermeiden Sie nach Möglichkeit unbedingt das direkte Schweißen auf das Schmiedeteil des Ventilkörpers, um eine übermäßige Wärmeeinbringung und damit eine Beschädigung der internen Dichtungspolymerkomponenten zu verhindern.
- Das Ventil muss während des Schweißens vor Ort und der anschließenden Abkühlung vollständig geöffnet bleiben. Bleibt das Ventil geschlossen, kann die Schweißstrahlung die Polymereinsätze mit Weichdichtung beschädigen.
- Nach Abschluss der Schweißarbeiten vor Ort ist eine zerstörungsfreie Prüfung (RT/UT) der Umfangsschweißnähte durchzuführen. Nach erfolgreicher Prüfung ist vor dem Verfüllen des Grabens eine Korrosionsschutzbeschichtung auf die Schweißnahtzone aufzutragen.
C. Anforderungen an die Grabenverfüllung
- Große Steine oder scharfkantige Bruchstücke dürfen nicht direkt auf das Ventilgehäuse oder die beschichteten Ventilteile fallen gelassen werden. Um ein Durchstechen der Beschichtung beim Setzen des Verfüllmaterials zu verhindern, muss die Ventilbaugruppe zunächst mit feinkörnigem Bettungsmaterial (Sand oder Feinkies) umgeben werden, das frei von scharfkantigen Gesteinsfragmenten ist.
- Um übermäßige Punktbelastungen und unterschiedliche Bodenbewegungsspannungen an der Ventil-Rohrleitungs-Verbindung zu vermeiden, ist es zu verhindern, dass schwere Baumaschinen direkt über der unverdichteten Ventilgrabenzone fahren.
- Die verlängerte Spindelhülse muss vertikal ausgerichtet sein; eine Fehlausrichtung führt zu Reibung an der Spindelwelle, wodurch das Betriebsdrehmoment erhöht und vorzeitiger Verschleiß der Spindeldichtung begünstigt wird. Der Getriebeantrieb/Aktuator muss fest auf dem Betonfundament aufliegen, um durch Setzungen verursachte Fehlausrichtungen zu vermeiden.
D. Vorinbetriebnahmeprüfungen nach der Installation
- Nach Abschluss der Verfüllung und vor der Druckbeaufschlagung der Rohrleitung sind oberirdisch folgende Funktionsprüfungen durchzuführen: A. Manuelles Betätigen des vollständig geöffneten/geschlossenen Ventils, um sicherzustellen, dass kein Blockieren oder übermäßiges Drehmoment auftritt, und Abgleichen der Drehmomentwerte mit den Werksprüfdaten. B. Prüfen, ob alle Entlüftungs-, Ablass- und Dichtmittel-Einspritzanschlüsse oberirdisch zugänglich und korrekt beschriftet sind. C. Prüfen, ob das Entlüftungsventil im Hohlraum ordnungsgemäß funktioniert und ob der Entlüftungsweg des Hohlraums im DBB-System korrekt ist. D. Prüfen, ob die Einstellung des Endschalters des Stellantriebs (bei motorbetriebenen Einheiten) die vollständig geöffneten und vollständig geschlossenen Ventilpositionen korrekt markiert.
5. Analyse der operativen Leistung, des Lebenszyklus und der Gesamtbetriebskosten
Viele Beschaffungsteams konzentrieren sich lediglich auf den Anschaffungspreis, ohne die Gesamtbetriebskosten (TCO) über die geplante Nutzungsdauer von 25 bis 40 Jahren für Ferngasleitungen vollständig zu bewerten. Vollverschweißte Zapfenkugelhähne sind zwar in der Anschaffung teurer als Zapfenkugelhähne mit verschraubtem Gehäuse, bieten aber erhebliche TCO-Vorteile für dauerhaft verlegte Absperrventile.
A. Nutzungsdauererwartungen
Bei korrekter Spezifikation, Herstellung, Installation und Schutz:
- Auslegungslebensdauer für API 6D-vollverschweißte, erdverlegte Zapfenkugelventile: Mindestlebensdauer von 30 Jahren, entsprechend der Auslegungslebensdauer der Hauptleitung.
- Regelmäßiger Inspektionsplan:
- Jährliche Sichtprüfung der verlängerten Schaftbaugruppe, des Getriebes, des Aktuators und aller oberirdischen Hilfsanschlüsse. Prüfung auf äußere Korrosion, Wassereintritt in das Gehäuse des Aktuators und Lesbarkeit der Etiketten.
- Alle 5–7 Jahre: Funktionszyklusprüfung durchführen (Öffnen-Schließen-Zyklus von der Oberfläche aus), frisches Schmier-/Dichtmittel über die Einspritzöffnungen gemäß Herstellerangaben im Betriebs- und Wartungshandbuch einfüllen. Für diese regelmäßigen Wartungsarbeiten sind keine Aushubarbeiten erforderlich.
- Die Überwachung von Sitzleckagen vor Ort kann über eine Entlüftungsöffnung in der Karosserie ohne Ausgrabung erfolgen, um sich entwickelnde Sitzleckagen zu erkennen, bevor sie zu einem Sicherheitsrisiko werden.
Wichtiger Hinweis: Bei starker Beschädigung der Innenteile (Kugel, Sitze) durch Partikelerosion oder unsachgemäße Bedienung erfordert die Reparatur das Ausgraben, das Heraustrennen des Ventils aus der Rohrleitung, die Instandsetzung in der Werkstatt und das Wiedereinschweißen. Dieses Verfahren erfordert die Abschaltung des Rohrleitungsabschnitts, Spülung, Genehmigungen für Heißarbeiten und einen hohen Aufwand an Bauressourcen. Dieses Risiko wird durch strenge werkseitige Qualitätssicherung, ordnungsgemäße Filtration der Rohrleitung während der Inbetriebnahme und Vermeidung des Betriebs des Ventils unter Bedingungen mit hohem Differenzdruck minimiert.
B. Vergleich der Gesamtbetriebskosten (TCO-Übersichtsvergleich) (Szenario mit vergrabenem Absperrventil, 30-jähriger Analysehorizont)
Die Daten stammen aus Benchmark-Projektberichten von Betreibern im Midstream-Bereich für die Installation von erdverlegten Absperrventilen der Klasse 600 gemäß NPS 24:
- Vollverschweißtes API 6D Zapfenkugelventil
- Investitionskosten: Höhere Anschaffungskosten für das Ventil; dadurch entfällt der Bedarf an umfangreichen Betonbauarbeiten für den Ventilschacht. Die gesamten Investitionskosten (CAPEX) sind ca. 11–16 % niedriger als bei einem verschraubten Ventilkörper, der in einem Betonventilschacht installiert wird.
- Betriebskosten: lediglich routinemäßige Inspektion und Schmierung der Dichtungsmasse über Tage; keine geplanten Aushubarbeiten. Die Risikokosten im Zusammenhang mit Leckagen an den Dichtungsfugen im Erdreich werden drastisch reduziert.
- Verschraubtes Kugelventil mit Zapfenlagerung, installiert in einer vergrabenen Betonventilgrube
- Investitionskosten: niedrigerer Kaufpreis der Ventile, aber hohe Kosten für die Tiefbauarbeiten zur Abdichtung des Ventilschachts aus Beton, der Entwässerungssysteme und der Zugangsschächte. Ventilschächte sind anfällig für Grundwasserüberflutungen und erfordern daher eine regelmäßige Pumpenwartung.
- Betriebskosten: regelmäßige Inspektion des Grubenzugangs, Überprüfung des Anzugsmoments der Schrauben, Austausch von Dichtungen (für Arbeiten in beengten Räumen sind Genehmigungen erforderlich). Über die 30-jährige Nutzungsdauer der Anlage summieren sich die Betriebskosten und die Kosten für die Sicherheit in beengten Räumen zu erheblichen Ausgaben.
Praxisbeispiel: Ein großer europäischer Erdgasfernleitungsbetreiber schloss zwischen 2021 und 2024 ein Projekt zum Ausbau einer 1400 km langen Fernleitung ab. Für 117 erdverlegte Absperrventile wurden vollverschweißte API 6D-Kugelhähne mit Zapfenlagerung gewählt, wodurch der Bau von Ventilschächten entfiel. Eine Wirtschaftlichkeitsanalyse nach Projektabschluss ergab Gesamteinsparungen von ca. 21.8 Mio. € gegenüber der alternativen Konstruktion mit Ventilschächten und verschraubten Ventilen. Hinzu kommen prognostizierte Betriebskosteneinsparungen von 13.4 Mio. € über 30 Jahre durch den Wegfall der Wartungsarbeiten in beengten Räumen, die den Einstieg in die Schächte erfordern.
C. Häufige Bedienungsfehler, die die Lebensdauer von Ventilen verkürzen
- Betrieb von Ventilen unter hohen Differenzdruckbedingungen: Zapfenkugelventile sind für das Öffnen und Schließen gegen statischen Differenzdruck ausgelegt; häufiges Schalten unter hohem dynamischem Differenzdruck beschleunigt die Erosion des Ventilsitzes. Betriebsabläufe sollten diesen Effekt minimieren.
- Wird die regelmäßige Schmierung/Dichtmittelzufuhr vernachlässigt: Selbst hochwertige, erdverlegte Kugelhähne mit Zapfenlagerung benötigen eine regelmäßige Dichtmittelzufuhr über dafür vorgesehene Anschlüsse, um die Dichtwirkung von Spindel und Sitz aufrechtzuerhalten. Wird diese planmäßige Wartung ausgelassen, erhöht sich allmählich das Risiko von Leckagen.
- Bei der Inbetriebnahme einer Rohrleitung kann es ohne ausreichende temporäre Filterung zu einer Abschlämmung kommen. Bauschutt, Schweißschlacke und Sand, die durch das Ventil geblasen werden, können die Dichtflächen von Kugel und Ventilsitz beschädigen und so von Beginn des Betriebs an zu dauerhaften Leckagen am Ventilsitz führen. Temporäre Filter und Abschlämm-Bypass-Vorkehrungen sollten verhindern, dass Verunreinigungen während der Inbetriebnahme in die Ventileinsätze gelangen.
6. Fallstricke bei der Spezifikation & Leitfaden zur technischen Angebotsbewertung
Beschaffungs- und Entwicklungsteams stoßen bei der Beschaffung von API 6D-Kugelhähnen mit vollständiger Schweißnaht für den Erdbetrieb häufig auf Spezifikationslücken. Nachfolgend finden Sie eine strukturierte Checkliste für die Angebotserstellung und die Angebotsprüfung.
A. Spezifikationspunkte, die in Ausschreibungsunterlagen häufig fehlen
- Explizite Anforderung an die Hauptleitungsventile, dass diese „vollständig durchgängig und mit Molchen durchführbar“ sein müssen.
- Abmessungen der erdverlegten, verlängerten Rohrbündelleitung (Rohrlänge entspricht der Verlegetiefe der Rohrleitung).
- Spezifikation für die äußere Korrosionsschutzbeschichtung 3PE, Akzeptanzkriterien für den Fehlstellentest.
- Anforderungen an das integrierte Vorsatzteil, die der Wandstärke und Materialgüte der Rohrleitung entsprechen.
- Funktionsanforderung für DBB-Doppelblock- und Entlüftungssysteme mit zugänglicher Entlüftungs-/Belüftungsöffnung oberhalb der Geländeoberfläche.
- Die Anforderung gemäß NACE MR0175 ist zu erfüllen, wenn ein potenzielles Risiko einer Sauergasbelastung besteht.
- Vollständige Liste der erforderlichen Prüfberichte und Dokumentationsleistungen zur Materialrückverfolgbarkeit.
- Brandschutz-Typprüfungszertifikat gemäß API 607 / API 6FA erforderlich.
B. Warnsignale bei der technischen Angebotsbewertung
- Der Hersteller bietet ein vollständig verschweißtes Ventil an, kann jedoch keine vollständigen RT/MT-NDT-Berichte für die Volldurchschweißung der Ventilkörper vorlegen. API 6D fordert diese Aufzeichnungen für vollständig verschweißte, druckführende Verbindungen; ihr Fehlen deutet auf einen nicht konformen Fertigungsprozess hin.
- Das Angebot enthält generische Zertifikate ohne seriennummernspezifische Prüfberichte, die die Rückverfolgbarkeit der einzelnen Ventileinheit im Rahmen der Angebotsbewertung gewährleisten. Generische Zertifikate sind für kritische, erdverlegte Hauptleitungskomponenten nicht zulässig.
- Bei dem angebotenen Erdverteilerventil handelt es sich um ein Flanschanschlussventil anstelle eines Stumpfschweißanschlusses, wodurch der eigentliche Zweck der vollständig verschweißten Konstruktion – die Reduzierung von Leckagen – zunichtegemacht wird.
- Es gibt keine Vorkehrungen für eine verlängerte Schaftmontage; der Vorschlag sieht vor, den Getriebebediener unterirdisch zu vergraben. Diese Konfiguration verstößt gegen gängige Praxis in der Midstream-Industrie und macht den Betrieb unmöglich.
7. Geeigneter Anwendungsbereich und Einschränkungen
A. Ideale Anwendungsbereiche für diese Ventilkonstruktion
- Hauptleitungs-Blockabsperrventile an erdverlegten Ferngasleitungen.
- Vergrabene Abzweigventile für Ferngasleitungen.
- Absperrventile am Einlass von unterirdischen Stadttorstationen, wo der Zugang durch Ausgrabungen schwierig ist und der Bau von Ventilschächten wirtschaftlich unattraktiv ist.
- Die Versorgung mit Sauergasleitungen erfolgt bei korrekter Spezifikation gemäß NACE MR0175 Materialvorschriften.
B. Situationen, in denen eine alternative Ventilkonstruktion ausgewählt werden sollte
- Wenn häufige In-situ-Reparaturen an den Ventilen zu erwarten sind und eine Pipeline-Abschaltung bzw. ein Austausch der Absperrventile unverhältnismäßig hohe wirtschaftliche Folgen hat, kann ein von oben zugängliches, verschraubtes Kugelventil mit Zapfenlagerung im Ventilschacht trotz höherer Bau- und Wartungskosten eine bessere Gesamtrisikobilanz darstellen.
- Bei kleinen Verteilungsleitungen unterhalb eines Nenndrucks von 6 Zoll sind Schwimmkugelventile oft wirtschaftlich wettbewerbsfähig; eine vollständig verschweißte Zapfenkonstruktion wird für diese kleineren Größen selten spezifiziert.
- Service für oberirdische Kompressorstationen: Verschraubte Kugelhähne mit seitlichem Zugang sind Industriestandard, wobei der einfache Zugang für Wartungsarbeiten an den Komponenten Vorrang vor der Minderung des Risikos von Leckagen im Erdreich hat.
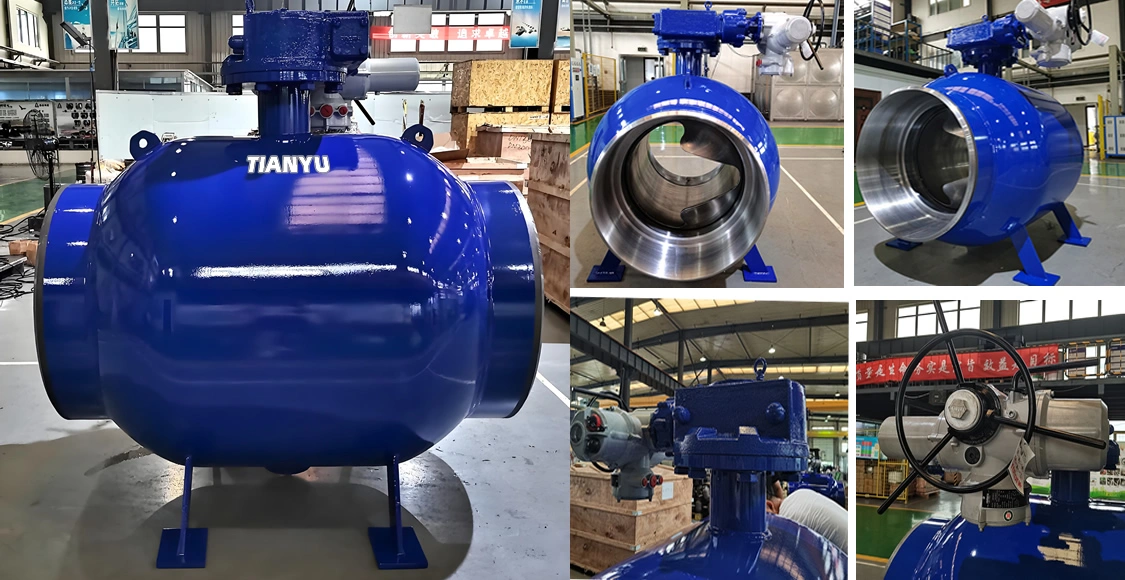
Das vollständig verschweißte API 6D-Kugelventil mit Zapfenlagerung für die Erdverlegung stellt eine ausgereifte, praxiserprobte technische Lösung dar, die den zentralen Herausforderungen der Erdgasfernleitungsinfrastruktur gerecht wird: hoher Dauerbetriebsdruck, Korrosion durch die unterirdische Umgebung, eingeschränkter Zugang vor Ort und absolute Nulltoleranz gegenüber gefährlichen Gasleckagen. Sein vollständig verschweißtes, monolithisches Gehäuse eliminiert die mit Dichtungen versehenen Schraubverbindungen, die die häufigste Ursache für externe Leckagen an unterirdischen Ventilen darstellen.
Diese Leistungsfähigkeit wird nicht allein durch die Produkthardware erreicht. Erfolgreiche Ergebnisse im praktischen Einsatz hängen von einer vollständigen und präzisen technischen Spezifikation ab, die Bohrungsdurchmesser, Anforderungen an die Schaftverlängerung, externe Korrosionsschutzbeschichtung, Materialbeschränkungen, umfassende Werksprüfungen und eine nachvollziehbare Dokumentation umfasst. Ebenso entscheidend sind qualitätskontrollierte Schweiß-, Verfüll- und Inbetriebnahmeverfahren vor Ort, kombiniert mit disziplinierten, langfristigen und regelmäßigen Wartungsmaßnahmen über Tage.
Da die Investitionen in die globale Erdgas-Midstream-Infrastruktur bis 2026 und darüber hinaus weiter steigen, müssen Engineering- und Beschaffungsteams die Hardwareauswahl unter Berücksichtigung der gesamten Betriebskosten und der Risikominimierung bewerten, anstatt sich ausschließlich auf den Komponentenpreis zu konzentrieren. Bei sachgemäßer Anwendung bieten vollverschweißte, erdverlegte Kugelventile nach API 6D eine jahrzehntelange, zuverlässige Absperrleistung und senken so das langfristige Sicherheitsrisiko und die Lebenszykluskosten für Pipelinebetreiber.