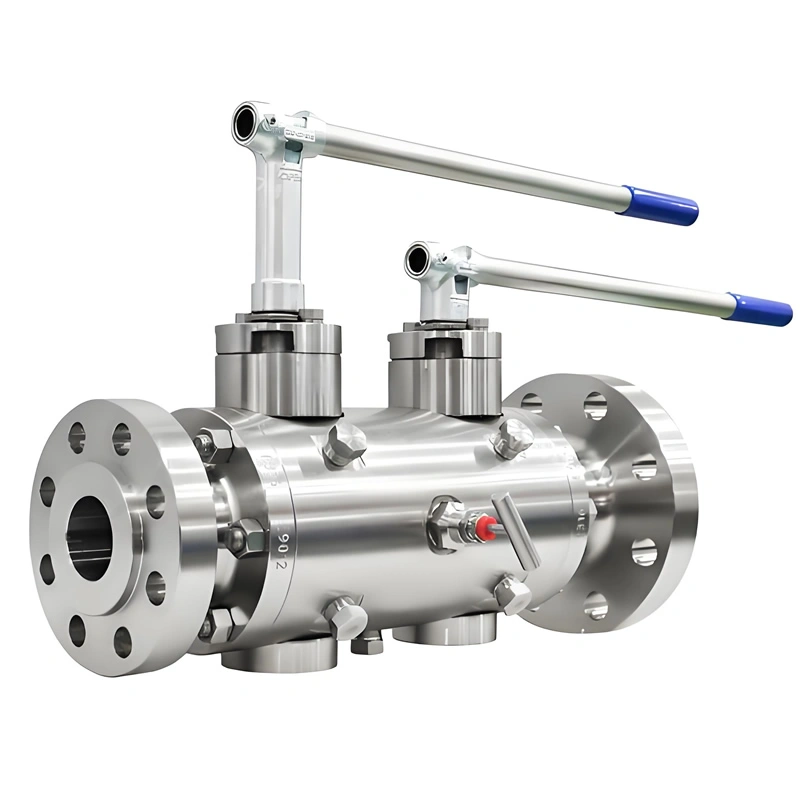
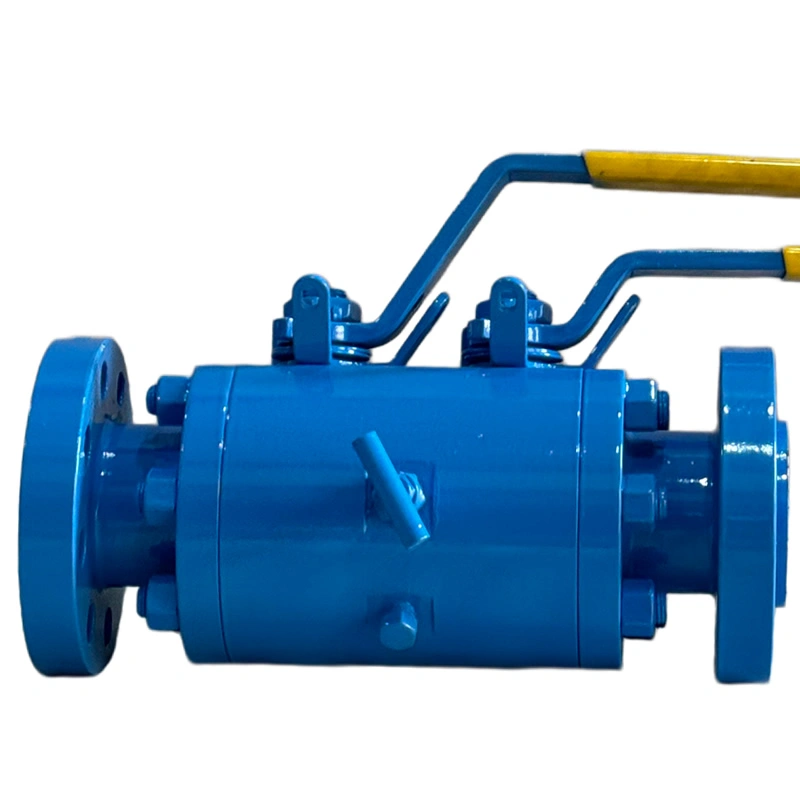
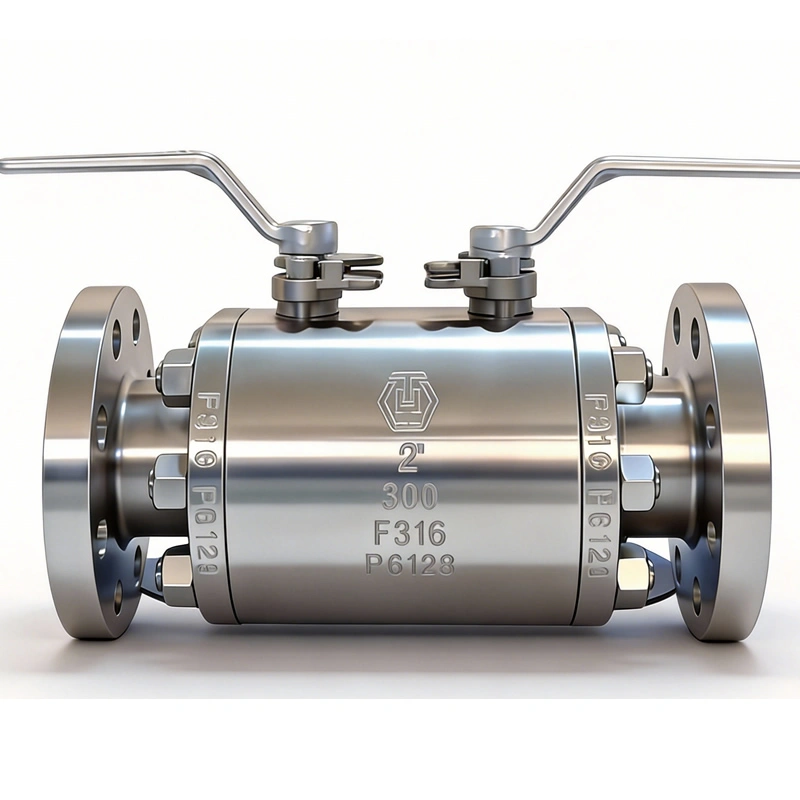
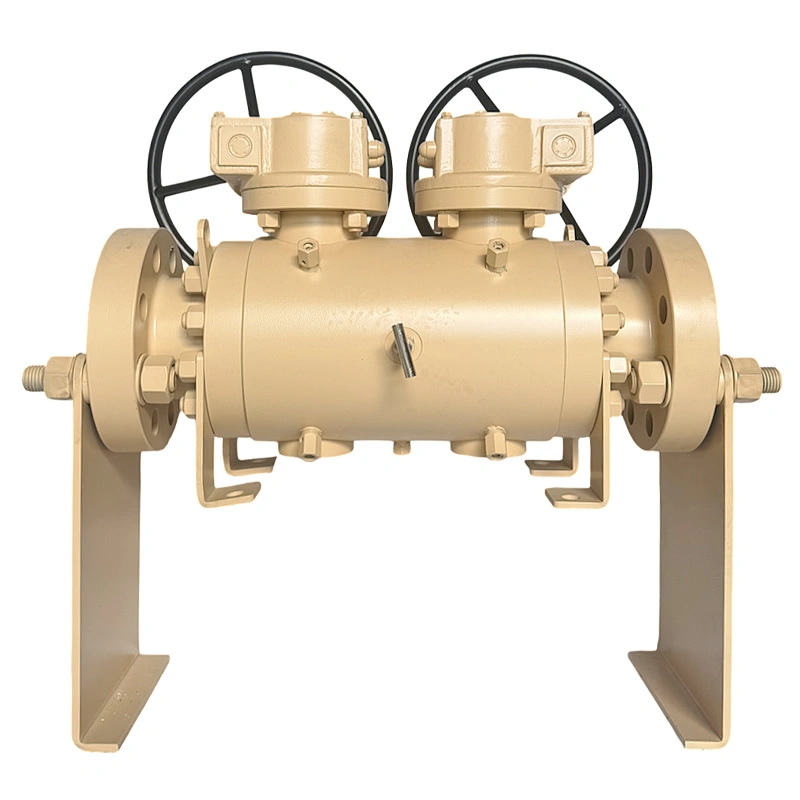
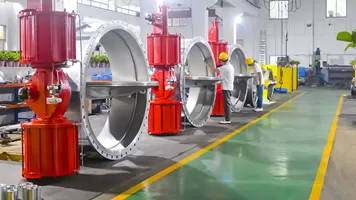
وظيفة DBB هي الميزة المميزة للصمام، حيث تعالج فجوة حرجة في الصمامات التقليدية ذات الختم الواحد: فهي توفر ثلاث وظائف أساسية للسلامة في وحدة واحدة، مما يلغي الحاجة إلى صمامات منفصلة للكتلة والنزيف ويقلل من تعقيد خط الأنابيب بنسبة 50%.
- الختم المستقل المزدوج:يعزل مانعان تسرب منفصلان (أعلى وأسفل) الوسائط عن جانبي الصمام. في حال تعطل أحدهما (مثلاً، بسبب التآكل أو التحلل الكيميائي)، يحافظ المانع الثاني على العزل، مما يمنع تسرب الوسائط السامة أو القابلة للاشتعال. في المصانع الكيميائية التي تتعامل مع غاز الكلور، يقلل هذا التصميم ثنائي المانع من خطر التسربات المميتة بنسبة 90% مقارنةً بالصمامات أحادية المانع.
- منفذ تنفيس الضغط:يُتيح منفذ التهوية FNPT بقطر ¼ أو ½ بوصة بين السدادتين للفنيين تفريغ الضغط المتبقي من تجويف الصمام قبل الصيانة. على سبيل المثال، في فوهة بئر نفط بحرية، يُطلق منفذ التهوية الهيدروكربونات العالقة (بضغط يصل إلى 2500 رطل) بأمان، مما يُتيح فحص الصمام دون إغلاق البئر بالكامل، مما يوفر ما يصل إلى 100 ساعة من التوقف سنويًا.
- منع التلوث المتبادلفي صناعات المعالجة الدفعية (مثل الأدوية والأغذية والمشروبات)، يمنع تصميم DBB اختلاط الوسائط المتبقية بالدفعات الجديدة. بالنسبة لمصانع الأدوية التي تُصنّع المواد الفعالة (APIs)، يضمن هذا الامتثال لمعايير ممارسات التصنيع الجيدة (GMP) ويجنّب عمليات سحب المنتجات المكلفة بسبب التلوث.
تم تصميم كل خيار من المواد لمعالجة التحديات البيئية المحددة، وضمان الأداء الأمثل وطول العمر:
- الفولاذ المقاوم للصدأ F304: يُعدّ صمام F304 DBB الخيار الأمثل لمقاومة التآكل بشكل عام. في محطة معالجة مياه بلدية، يحافظ صمام F10 DBB على سلامته لأكثر من عشر سنوات، حيث يقاوم الصدأ الناتج عن المياه المكلورة، متفوقًا على صمامات الفولاذ الكربوني (التي تتآكل خلال 3-5 سنوات)، مما يُخفّض تكاليف الاستبدال بنسبة 60%.
- الفولاذ المقاوم للصدأ F316الحل الأمثل للبيئات الغنية بالكلوريد. في محطة تحلية ساحلية، يقاوم صمام F316 التآكل الناتج عن مياه البحر، بينما يُصاب صمام F304 بالتآكل خلال عامين. كما أن محتواه من الموليبدينوم يجعله مناسبًا للمصانع الكيميائية التي تتعامل مع حمض الهيدروكلوريك أو هيبوكلوريت الصوديوم.
- F51 دوبلكس فولاذالخيار الأمثل للتطبيقات عالية القوة ومقاومة التآكل. في نظام تبريد مياه البحر في مزارع الرياح البحرية، يضمن مزيج F51 من قوة الشد العالية (≥ 620 ميجا باسكال) ومقاومة الكلوريد تحمل الصمام للاهتزازات الناتجة عن الأمواج والتعرض لمياه البحر المالحة، حيث يتجاوز عمر الخدمة 15 عامًا، مقارنةً بـ 8 سنوات لـ F316.
في الظروف المتطرفة للغاية (على سبيل المثال، حمض الكبريتيك المركز في مفاعل كيميائي)، يوفر Hastelloy C276 الاختياري مقاومة للتآكل شبه مطلقة، على الرغم من التكلفة الأعلى - والتي تبرر للتطبيقات حيث قد يؤدي فشل الصمام إلى أضرار كارثية.
يضمن التصميم الدقيق للصمام أداءً مقاومًا للتسرب وفقًا لمعايير ANSI/FCI من الفئة السادسة (≤ 0.1×DN مم³/دقيقة للوسائط السائلة)، وهو المعيار الصناعي الأكثر صرامةً للعزل الفقاعي. ويتحقق هذا الأداء من خلال:
- كرة أرضية دقيقة:يضمن السطح المشابه للمرآة (Ra ≤0.2μm) اتصالاً موحدًا مع الختم، مما يزيل الفجوات التي تسبب التسرب.
- مقاعد محملة بنابض:يتم تحميل مقاعد PTFE/RPTFE مسبقًا بنوابض من الفولاذ المقاوم للصدأ للتعويض عن التمدد الحراري والتآكل، والحفاظ على ضغط الختم على مدى آلاف الدورات.
- النسخ الاحتياطي من معدن إلى معدن:بالنسبة للتطبيقات ذات درجات الحرارة العالية، توفر أختام Stellite 6 المعدنية تسربًا من الفئة IV وفقًا لمعايير ANSI/FCI، مما يضمن الموثوقية حتى في حالة تدهور الأختام الناعمة.
من الناحية العملية، توفر تقنية ختم الفئة السادسة فوائد ملموسة:
- الإلتزام البيئي:يقلل الانبعاثات الهاربة من الهيدروكربونات أو المواد الكيميائية إلى ما دون حدود وكالة حماية البيئة (الولايات المتحدة) وREACH (الاتحاد الأوروبي) - وتجنب الغرامات التي تصل إلى 100,000 ألف دولار لكل انتهاك لمرافق النفط / الغاز.
- وفورات الطاقةبالنسبة لصمام الغاز الطبيعي DN300، فإن الختم من الفئة السادسة يمنع الخسائر السنوية التي تزيد عن 500 متر مكعب من الغاز - مما يعني توفير أكثر من 1,500 دولار أمريكي سنويًا.
- الضمان الصحي:في معالجة الأغذية، يضمن عدم التسرب عدم تلوث المنتج، ويلبي معايير إدارة الغذاء والدواء لإنتاج العصائر ومنتجات الألبان والمشروبات.
يضمن تصميم محرك الصمام المعياري التوافق مع الاحتياجات التشغيلية المتنوعة، بدءًا من التحكم اليدوي البسيط وحتى الأنظمة الذكية المتكاملة بالكامل:
- رافعة يدويةمثالي للتطبيقات الصغيرة منخفضة التردد (مثل خطوط أخذ العينات المخبرية). يتيح التشغيل ربع دورة بزاوية 90 درجة تحكمًا سريعًا في التشغيل والإيقاف، مع مؤشر مرئي للموضع (مفتوح/مغلق) للتحقق بسهولة.
- جير عادي: ضروري للصمامات الكبيرة (DN100+) التي تتطلب عزم دوران عالٍ. يُخفّض مُخفّض السرعة الدودي عزم الدوران بمقدار 8 مرات، مما يُمكّن فنيًا واحدًا من تشغيل صمام DN300 من الفئة 600، والذي يتطلب عادةً وجود شخصين أو ثلاثة أشخاص مع رافعة.
- يشتغل بالهواء المضغوطالخيار الأمثل للأنظمة شبه الآلية عالية الدورة. في خط تغذية مفاعل الدفعات في مصنع كيميائي، يفتح/يغلق مشغل هوائي مزدوج الفعل الصمام في 15 ثانية، بما يتوافق مع دورة الدفعات التي تبلغ ساعة واحدة للمفاعل، مما يقلل العمل اليدوي بنسبة 80% مقارنةً بالتشغيل بالرافعة. تُضيف مشغلات الإرجاع الهوائي الزنبركية طبقة أمان بالغة الأهمية: في حالة انقطاع إمداد الهواء، يُغلق الصمام تلقائيًا لمنع انسكاب المواد (مثلاً، في نظام خلط البنزين).
- يشتغل بالكهرباءمستقبل التحكم الذكي في العمليات. تتكامل المحركات الكهربائية ذات إشارات 4-20 مللي أمبير بسلاسة مع أنظمة SCADA/DCS، مما يتيح المراقبة عن بُعد والتحكم الدقيق. على سبيل المثال، في خط أنابيب الغاز الطبيعي العابر للحدود، يمكن للمشغلين في غرفة التحكم المركزية ضبط موضع الصمام لتنظيم التدفق بناءً على الطلب، مما يُغني عن وجود موظفين في الموقع ويُقلل تكاليف التشغيل بنسبة 30%. كما تُوسّع المحركات الكهربائية المقاومة للانفجار من إمكانية استخدامها في المناطق الخطرة (مثل وحدات استعادة بخار مصافي النفط).
تعمل ميزات الصمام المقاومة للحريق والمضادة للكهرباء الساكنة على معالجة اثنين من أكثر المخاطر خطورة في صناعات النفط والغاز والمواد الكيميائية:
- الامتثال لمعايير السلامة من الحرائق (API 607/6FA)في حالة نشوب حريق، تحترق أو تذوب الأختام غير المعدنية (PTFE/RPTFE)، لكن الكرة المعدنية وجسم الصمام يُشكلان ختمًا ثانويًا معدنيًا. يتضمن الاختبار وفقًا لمعيار API 6FA تسخين الصمام إلى 1020 درجة مئوية (1868 درجة فهرنهايت) لمدة 30 دقيقة، ثم تبريده إلى درجة حرارة الغرفة. يجب أن يحافظ الصمام على تسرب من الفئة الرابعة وفقًا لمعايير ANSI/FCI أثناء الاختبار وبعده. بالنسبة لمنصات النفط البحرية، تمنع هذه الميزة تسربات نفطية ضخمة أثناء الحريق، مما يُخفف من الأضرار البيئية والعقوبات التنظيمية.
- حماية ضد الكهرباء الساكنة:تتراكم الكهرباء الساكنة على الكرة أثناء التشغيل (بسبب تدفق المواد والاحتكاك). يُنشئ زنبرك موصل بين الكرة والساق مسارًا إلى الأرض (مقاومة ≤ 10Ω)، مما يُفرّغ الكهرباء الساكنة قبل أن تُشعل المواد القابلة للاشتعال (مثل البروبان والبنزين). في منطقة تخزين المذيبات في المصانع الكيميائية، تُقلل هذه الميزة من خطر الانفجارات الناتجة عن الشرر، وهو سبب رئيسي للحوادث الصناعية.
توفر الوصلات ذات الحواف (ASME B16.5/47) مزايا واضحة مقارنة بالبدائل الملولبة أو الملحومة، مما يجعلها المعيار للصمامات الصناعية:
- ختم آمنيوزع تصميم الشفة المُثبتة بمسامير قوة التثبيت بالتساوي على الحشية، مما يضمن إحكام الغلق حتى في ظل الاهتزازات (مثل المضخات أو الضواغط). في نظام مياه تبريد التوربينات في محطات الطاقة، تحافظ الصمامات ذات الشفة على سلامة الغلق رغم الاهتزاز المستمر لأنابيب الأنابيب، على عكس الصمامات الملولبة التي غالبًا ما ترتخي وتتسرب بمرور الوقت.
- سهولة التركيب والتحديثتتوافق الحواف مع مكونات خطوط الأنابيب القياسية، مما يقلل وقت التركيب بنسبة 40% مقارنةً بالصمامات الملحومة. ولتحديث شبكة المياه الرئيسية للبلدية، يمكن تركيب صمامات DBB ذات الحواف دون الحاجة إلى قطع الأنابيب الحالية، مما يقلل من انقطاع الخدمة للسكان.
- صيانة مبسطةيمكن تفكيك الصمام (إزالة الغطاء) لاستبدال المقعد أو تعديل حشوة الساق دون إزالته من خط الأنابيب. في مصانع الأدوية، يُمكّن هذا من إتمام الصيانة في ساعتين فقط، مقارنةً بثماني ساعات للصمام الملحوم، والذي يتطلب القطع وإعادة اللحام.
- التوافق العالمي:شفاه ASME B16.5/47 معترف بها عالميًا، مما يضمن تكامل الصمام مع خطوط الأنابيب في أمريكا الشمالية وأوروبا وآسيا والشرق الأوسط. تُقلل هذه القابلية للتبديل من تكاليف المخزون للشركات متعددة الجنسيات، التي يُمكنها توحيد نموذج صمام واحد في جميع مرافقها حول العالم.
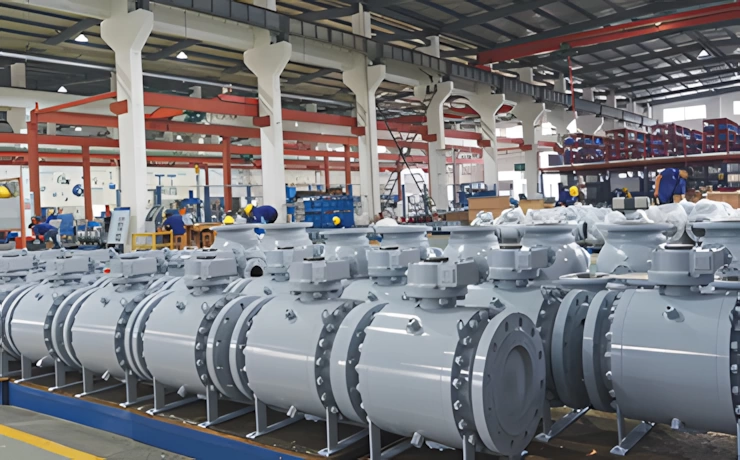
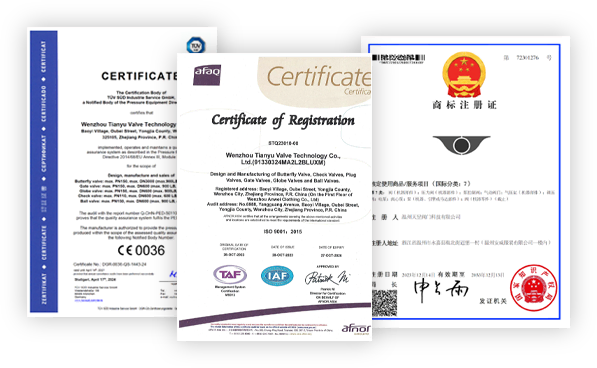
يخضع إنتاج صمامات TIANYU DBB الكروية لعملية دقيقة ومتعددة الخطوات لضمان الامتثال لمعايير API/ASME والأداء المتواصل. تخضع كل خطوة لأنظمة إدارة الجودة ISO 9001، مع توثيق مفصل لضمان إمكانية التتبع.
تشكل جودة المواد الخام أساس أداء الصمام - تخضع جميع المواد لاختبارات صارمة قبل الإنتاج:
- التحقق من التركيب الكيميائي:يتم اختبار قضبان الفولاذ المقاوم للصدأ/الفولاذ المزدوج عن طريق التحليل الطيفي (فلورسنت الأشعة السينية، XRF) لتأكيد محتوى العناصر (مثل الكروم، النيكل، الموليبدينوم). بالنسبة للفولاذ المزدوج F51، يضمن هذا بقاء محتوى الكروم ضمن نطاق 21-23% للحفاظ على مقاومة التآكل؛ أما بالنسبة للفولاذ F316، فيتم التحقق من محتوى الموليبدينوم عند 2-3% لمنع تآكل الكلوريد.
- اختبار الخصائص الميكانيكية:يتم إجراء اختبارات الشد والتأثير والصلابة وفقًا لمعايير ASTM:
- اختبار الشد:يجب أن يحقق F304 قوة شد لا تقل عن 515 ميجا باسكال؛ ويتطلب F51 قوة شد ≥ 620 ميجا باسكال لضمان متانة الضغط العالي.
- اختبار التأثير:تؤكد اختبارات Charpy V-notch عند درجة حرارة -40 درجة مئوية (لـ F51) اللدونة، مما يمنع الكسر الهش في البيئات الباردة.
- اختبار صلابة:تضمن اختبارات صلابة روكويل (HRC) أن تصل صلابة Stellite 6 إلى ≥58 HRC لمقاومة التآكل.
- الاختبار غير المدمر (NDT):
- اختبار الموجات فوق الصوتية (UT):يكتشف العيوب الداخلية (المسامية والشقوق) في الكتل - وهي أمر بالغ الأهمية لصمامات الضغط العالي من الفئة 1500+، حيث يمكن أن تتسبب العيوب الداخلية في فشل كارثي.
- اختبار الجسيمات المغناطيسية (MPI): للمواد الحديدية (WCB، 42CrMo) لتحديد الشقوق السطحية في المسبوكات أو القطع المزورة.
- التحقق من صحة مادة الختم:تم اختبار أختام PTFE/RPTFE بحثًا عن مجموعة ضغط (≤20% بعد 70 درجة مئوية/22 ساعة) ومقاومة للمواد الكيميائية (الغمر في الوسط المستهدف لمدة 1000 ساعة دون أي تدهور). تخضع الأختام المتوافقة مع إدارة الغذاء والدواء الأمريكية لاختبارات نقاء إضافية لضمان عدم وجود مواد سامة قابلة للتسرب.
يتم إنتاج أجسام الصمامات والأغطية من خلال طريقتين رئيسيتين، اعتمادًا على المادة والحجم:
- صب الاستثمار (صب الشمع المفقود):يستخدم في مكونات الفولاذ المقاوم للصدأ F304/F316/F51/الفولاذ المزدوج - مثالي للأشكال الهندسية المعقدة (على سبيل المثال، منفذ نزيف DBB) والتفاوتات الضيقة:
- صنع نمط:يتم حقن أنماط الشمع لتتناسب مع الشكل النهائي للصمام، مع "رافعات" شمعية إضافية لمنع عيوب الانكماش.
- مبنى شليُغمس نموذج الشمع في عجينة خزفية (سيليكا/ألومينا) ويُغطى بالرمل، ليشكل غلافًا خزفيًا صلبًا. يُجفف الغلاف ويُحرق على درجة حرارة 1000 درجة مئوية لإذابة الشمع وإزالته (عملية الشمع المفقود).
- صبيُسكب الفولاذ المقاوم للصدأ/الفولاذ المزدوج المصهور (1500-1600 درجة مئوية) في الغلاف الخزفي. بعد التصلب، يُكسر الغلاف، ويُنظف المصبوب بالرمل لإزالة بقايا السيراميك.
- المعالجة الحرارية:
- الحل الصلببالنسبة لـ F304/F316/F51، يُسخَّن إلى 1010-1120 درجة مئوية، ثم يُبرَّد بالماء لاستعادة مقاومة التآكل وتخفيف الإجهاد الداخلي. تُعد هذه الخطوة بالغة الأهمية لفولاذ F51 المزدوج، إذ تضمن بنية دقيقة متوازنة من الفريت والأوستينيت (50-60% فيريت) لمنع التآكل السطحي.
- تطبيع:بالنسبة للصلب الكربوني WCB- يتم تسخينه إلى 900-950 درجة مئوية، ويتم تبريده بالهواء لتحسين قابلية التصنيع والقوة.
- صب الرمل:تستخدم في مكونات الفولاذ الكربوني WCB (الأحجام الكبيرة DN200+) - وهي طريقة فعالة من حيث التكلفة للأشكال الهندسية البسيطة:
- صنع القالب:يتم تعبئة الرمل المخلوط مع المادة الرابطة حول نموذج خشبي أو معدني، مما يؤدي إلى إنشاء تجويف القالب.
- صبيُسكب ماء الصب المنصهر (1450 درجة مئوية) في القالب. بعد التبريد، يُكسر القالب ويُنظف الصب.
- تزوير:اختياري لصمامات الضغط العالي للغاية من الفئة 1500-2500 - توفر الأجسام المزورة (ASTM A182) كثافة وقوة أعلى من الصب، مما يقلل من خطر العيوب الداخلية في التطبيقات الحرجة (على سبيل المثال، رؤوس الآبار).
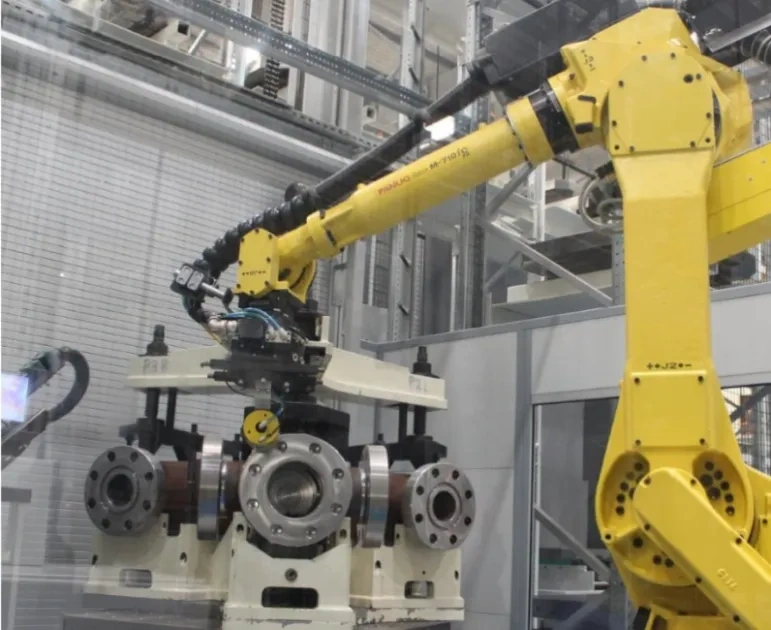
يتم استخدام مراكز التصنيع باستخدام الحاسب الآلي (CNC) لتحقيق التفاوتات الضيقة المطلوبة لوظيفة DBB وأداء الختم:
- تصنيع الجسم:
- CNC خراطة: يتم تصنيع القطر الخارجي، وواجهات الشفة، وقطر الجسم وفقًا لأبعاد ASME B16.34. تُشَكَّل واجهات الشفة لتحمل استواء ≤ 0.05 مم/م، ومعامل تشطيب سطحي ≤ 3.2 ميكرومتر، وهو أمر بالغ الأهمية لتركيب الحشية.
- CNC الطحنمنفذ تنفيس DBB (FNPT 1/4-1/2 بوصة) مُفرَز ومُثبَّت، مع التحقق من دقة الخيط عبر مقاييس NPT (الفئة 2A/2B). جيوب المقعد (حيث تُركَّب الأختام) مُشَكَّلة بتفاوت عمق ±0.02 مم لضمان ضغط الختم بشكل صحيح.
- تصنيع الكرات:
- الخراطة والطحن:يتم تحويل الفراغات المعدنية الصلبة إلى القطر المستهدف، ثم يتم طحنها بدقة باستخدام طاحونة مركزية لتحقيق تشطيب سطحي بمقاومة ≤ 0.2 ميكرومتر. تم ضبط كروية الكرة على ≤ 0.005 مم، مما يضمن تلامسًا متساويًا مع القاعدة.
- مواجهة صلبة (اختياري):بالنسبة للتطبيقات عالية التآكل، يتم تطبيق Stellite 6 على سطح ختم الكرة من خلال لحام قوس نقل البلازما (PTA)يتم بعد ذلك طحن السطح الملحوم لاستعادة الكروية وتحقيق Ra ≤0.4μm.
- تصنيع الجذع:
- CNC خراطة:يتم تدوير الساق إلى القطر المطلوب، مع وجود كتف "مضاد للانفجار" تم تصنيعه بدقة لمنع القذف تحت الضغط.
- طلاء:يتم تلميع السطح الخارجي للساق إلى Ra ≤0.4μm باستخدام عجلة التلميع- تقليل الاحتكاك بين الجذع والتعبئة، وتقليل الانبعاثات الهاربة.
- فحوصات الجودة أثناء التصنيع:
- آلة قياس التنسيق (CMM):يستخدم للتحقق من الأبعاد الحرجة (على سبيل المثال، سمك الحافة، وموضع منفذ النزيف) في حدود ±0.01 مم.
- اختبار خشونة السطح:تأكيد قيم Ra للكرة والساق وأوجه الحافة - مما يضمن الامتثال لمتطلبات الختم.
يتم إجراء التجميع في بيئة نظيفة وخاضعة للرقابة (الفئة 10,000 للتطبيقات الصحية) لمنع التلوث:
- تركيب الختم:
- الأختام الناعمة (PTFE/RPTFE):تُقطع الأختام بدقة لتتناسب مع أبعاد جيب المقعد، ثم تُركَّب في الهيكل. يُوضَع زنبرك من الفولاذ المقاوم للصدأ خلف الختم لتوفير حمل مسبق ثابت، مما يُعوِّض عن التمدد الحراري والتآكل بمرور الوقت.
- الأختام المعدنية (Stellite 6):يتم لحام المقاعد في جيب مقعد الجسم، ثم يتم طحنها لتتناسب مع كروية الكرة.
- مجموعة الكرة والساق:
- يتم إدخال الكرة في الجسم، ويتم محاذاة الجذع مع فتحة جذع الكرة. أ مفتاح القيادة يتم تثبيته لضمان نقل عزم الدوران بين الجذع والكرات.
- يُركّب حشو الساق (الجرافيت المُشبّع بمادة PTFE) في غدة حشو غطاء المحرك، مضغوطًا لتشكيل مانع تسرب حول الساق. تُثبّت غدة الحشو وفقًا لمواصفات ASME لتجنب الضغط الزائد (الذي يُسبب انكماش الساق) أو الضغط الناقص (الذي يُسبب التسرب).
- تركيب غطاء المحرك:
- وُضعت حشية حلزونية بين الهيكل وغطاء المحرك. يُثبّت غطاء المحرك بمسامير عالية القوة، مُثبّتة بعزم دوران. نمط متقاطع لضمان قوة تثبيت موحدة - ومنع ضغط الحشية غير المتساوي والتسرب.
- تصاعد المحرك:
- ذراع/تروس يدوية:يتم تثبيت الرافعات على الساق من خلال شريحة أو فتحة مفتاح؛ يتم تثبيت مشغلي التروس من خلال شفة محول ISO 5211، مع محاذاة الليزر لضمان المحورية (انحراف الساق ≤ 0.05 مم) - مما يمنع الالتصاق أثناء التشغيل.
- المحركات الهوائية/الكهربائية:تُثبَّت المُشغِّلات على الصمام عبر حواف مطابقة للمعيار ISO 5211. عمود تشغيل المُشغِّل مُتصل بساق الصمام، ومفاتيح الحد مُعايرة لإيقاف التشغيل عند وضعي الفتح/الإغلاق الكاملين، مما يمنع تلف الختم الناتج عن الحركة الزائدة.
يخضع كل صمام لاختبارات دقيقة لضمان توافقه مع معايير API 598 ومواصفات العميل. يتم توثيق الاختبار في تقرير الاختبار (TR) المقدمة مع كل صمام:
- اختبار الهيدروستاتيكي:
- اختبار القشرةيُملأ جسم الصمام بالماء، ويُرفع الضغط إلى ١٫٥ × الضغط الاسمي (مثلاً ٣٫٠ ميجا باسكال للفئة ١٥٠). يُثبّت الضغط لمدة ٣٠ دقيقة، دون أي تسرب أو تعرق أو تشوه.
- اختبار المقعد: يُضخ الماء إلى المنافذ العلوية والسفلية بضغط مُصنّف 1.1x (مثل 2.2 ميجا باسكال للفئة 150). يُفتح منفذ التنفيس للتحقق من عدم وجود أي تسرب - حيث لا يشترط معيار ANSI/FCI الفئة السادسة وجود فقاعات مرئية للوسائط السائلة.
- اختبار هوائيبالنسبة لصمامات خدمة الغاز، يُضاف الهواء أو النيتروجين بضغط ٠٫٦ ميجا باسكال. يُقاس التسرب باستخدام عداد الفقاعات—تسمح الفئة السادسة بـ ≤0.1×DN mm³/min (على سبيل المثال، ≤0.015 mm³/min لـ DN15).
- اختبار السلامة من الحرائق (API 6FA):بالنسبة للصمامات ذات متطلبات السلامة من الحرائق:
- يتم تثبيت الصمام في منصة اختبار وتعريضه لنار البروبان (1020 درجة مئوية) لمدة 30 دقيقة.
- أثناء الحريق وبعده، يتم اختبار الصمام بحثًا عن التسرب عند ضغط مصنف يبلغ 1.1 × - يجب الحفاظ على تسرب الفئة الرابعة.
- اختبار مكافحة الكهرباء الساكنة:يقيس جهاز متعدد القياسات المقاومة بين الكرة والجسم — يجب أن تكون ≤10Ω لضمان التفريغ الساكن.
- اختبار الانبعاثات الهاربة (ISO 15848-1): بالنسبة للصمامات في تطبيقات النفط/الغاز - باستخدام كاشف الهيدروكربونيتم قياس الانبعاثات عند وصلة الساق والجسم والغطاء. يتطلب تصنيف BH (المستوى الأكثر صرامة) ≤ 100 جزء في المليون من حجم الميثان، مما يضمن الامتثال للوائح البيئية.
- الاختبار التشغيلي:يتم تدوير الصمام 100 مرة (فتح/إغلاق) للتحقق من:
- عمل سلس بدون أي ربط.
- عزم دوران ثابت (اختلاف ≤10% عبر الدورات).
- التشغيل الصحيح (يتم تشغيل مفاتيح الحد في أوضاع الفتح/الإغلاق الكامل للصمامات الآلية).
- الاختبار غير المدمر (NDT):
- اختبار السائل المخترق (PT):للعمليات اللحامية (على سبيل المثال، وصلات هيكل السيارة وغطاء المحرك) للكشف عن الشقوق السطحية.
- اختبار التصوير الشعاعي (RT):للصمامات من الفئة 1500+ لفحص اللحامات الداخلية (على سبيل المثال، لحامات المقعد) بحثًا عن العيوب.
- الفحص البصرييتم فحص الصمام بحثًا عن عيوب سطحية (خدوش، انبعاجات)، والتأكد من سلامة العلامات (الحجم، معدل الضغط، المادة، الرقم التسلسلي)، والتوافق مع معيار ASME B16.34. العلامات دائمة (محفورة أو محفورة بالليزر) لضمان إمكانية التتبع.
- توثيق:يأتي كل صمام مصحوبًا بـ: الملف الفني بما في ذلك:
- تقارير اختبار المواد (MTRs) لجميع المكونات (وفقًا لمعايير ASTM).
- تقارير الاختبار الهيدروستاتيكي/الهوائي (وفقًا لـ API 598).
- شهادات اختبار السلامة من الحرائق/مكافحة الكهرباء الساكنة/الانبعاثات الهاربة (إن وجدت).
- شهادات التوافق مع API 6D/ASME B16.34.
- دليل التثبيت والتشغيل والصيانة (IOM) - يوفر قيم عزم الدوران وفترات الصيانة وإرشادات استكشاف الأخطاء وإصلاحها.
- تجيهز المنصة و تسليمهاتُعبأ الصمامات في صناديق من الخشب الرقائقي المُخصصة للتصدير، مُبطَّنة بمجففات ماصة للرطوبة لمنع الصدأ أثناء الشحن. أغطية الشفة محمية بأغطية بلاستيكية، بينما تُشحم السيقان بشحم غذائي (للاستخدامات الصحية) أو بشحم عالي الحرارة (للاستخدام الصناعي).